

Autor: Weibo
Data: Oct 05, 2026
Ghid de butoi bimetalic pentru cumpărătorii de extrudere și mașini de turnat prin injecție
O linie de extrudare a țevilor care rulează 40% PVC reciclat cu o umplutură de carbonat de calciu a distrus un butoi de 38CrMoAlA nitrurat în mai puțin de nouă luni. Aceeași linie, schimbată la un butoi bimetalic turnat centrifug cu o căptușeală pe bază de nichel, a rulat patru ani înainte ca cineva să se gândească să măsoare din nou alezajul. Nouă luni față de patru ani este întregul caz economic pentru un butoi bimetalic și, de asemenea, detaliile specificațiilor contează mult mai mult decât eticheta de pe o ofertă.
Concluzia mai întâi: atunci când un proces împinge materiale de umplutură abrazive, fibră de sticlă sau polimeri corozivi prin șurub și butoi, un butoi bimetalic costă de obicei mai puțin pe an de producție decât unul nitrurat, deși factura este mai mare. Ceea ce decide dacă acest lucru este adevărat este familia de aliaje a căptușelii, cât de solid este lipită acea căptușeală de carcasa de oțel, grosimea căptușelii în raport cu alezajul și dacă geometria cilindrului se potrivește cu șurubul care rulează deja în mașină.
Acest ghid lucrează prin acele puncte din unghiul unui constructor de mașini din plastic sau al unui procesor care înlocuiește un butoi uzat: ce este cu adevărat căptușeala, cum diferă ratele de uzură în practică, ce calitate se potrivește cu ce polimer, ce aparține pe desen, cum să verifici un producător sau furnizor de butoi bimetalic și ce să verifici după ce butoiul ajunge la docul de încărcare.
Ce este de fapt un butoi bimetalic și ce face căptușeala din aliaj
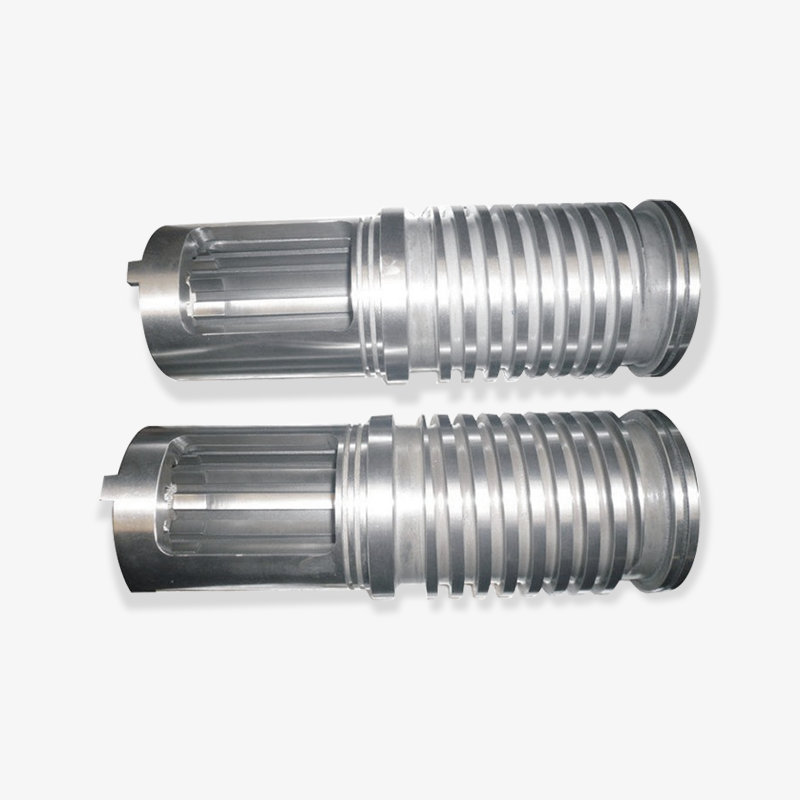
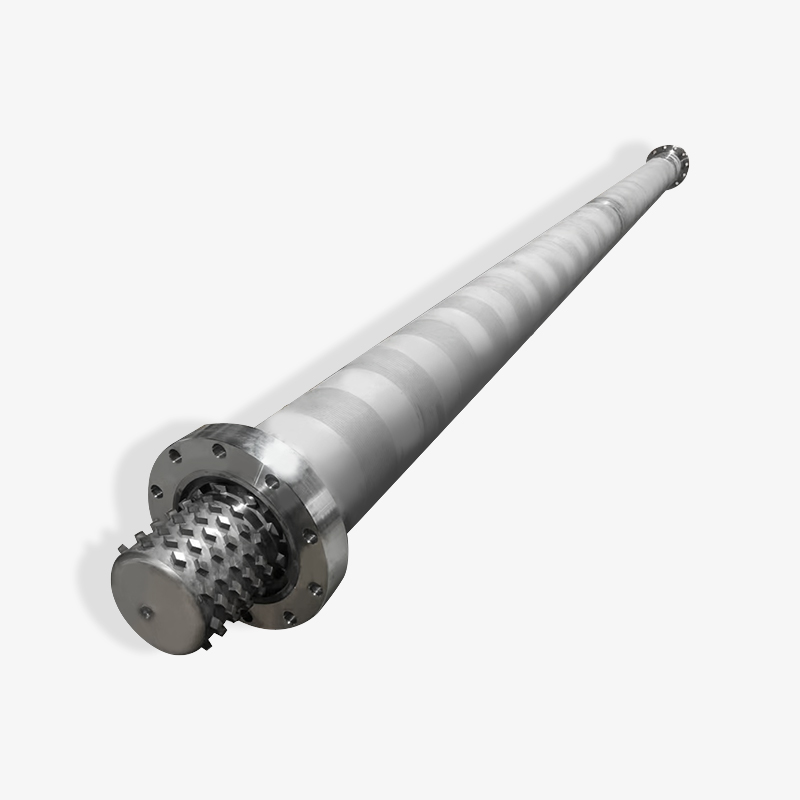
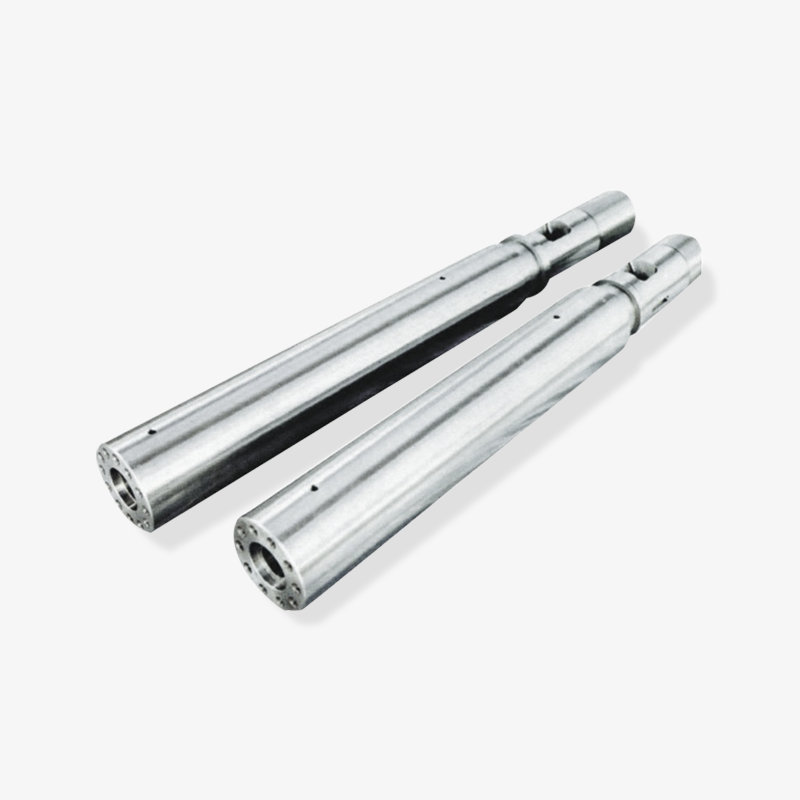
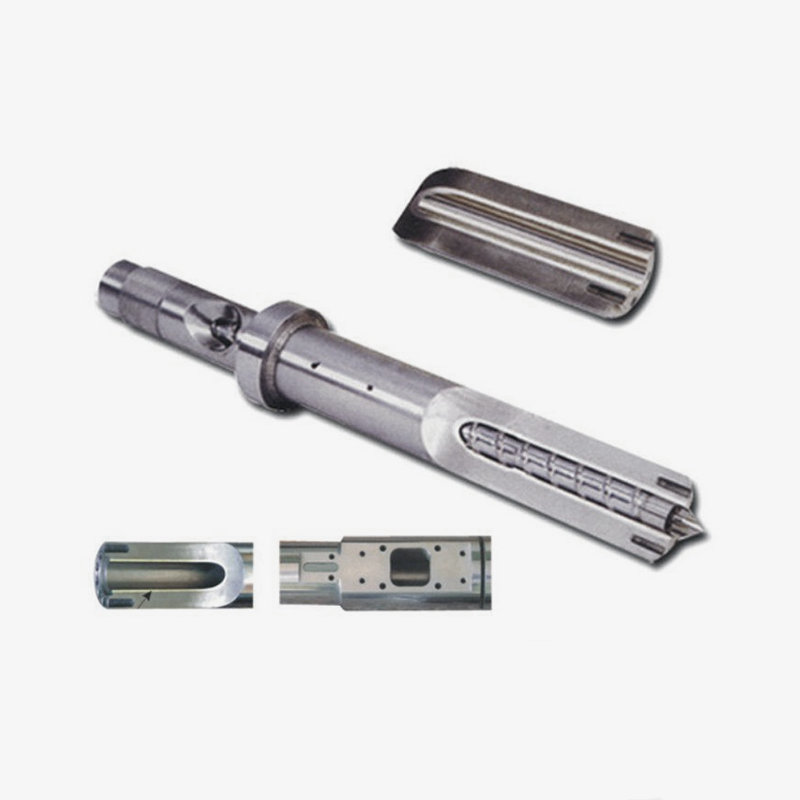
Un butoi bimetalic este un tub de oțel cu o căptușeală din aliaj dur topită în interiorul găurii. Carcasa exterioară suportă presiunea, încărcările pe flanșă și benzile de încălzire. Căptușeala preia abraziunea, coroziunea și cea mai mare parte a frecării generate de șurubul rotativ.
Două materiale, o suprafață de lucru
În majoritatea modelelor turnate centrifugal, carcasa este din oțel cu conținut scăzut de carbon sau crom-molibden, iar aliajul de căptușeală este turnat sub formă de topitură în timp ce carcasa se rotește. Forța centrifugă presează aliajul pe peretele găurii, iar cele două materiale se leagă metalurgic pe măsură ce se răcesc. Există, de asemenea, căi de fuziune termică și presare izostatică la cald și pot produce rezultate comparabile atunci când fereastra procesului este controlată strâns. Ceea ce contează în piesa finită este că interfața dintre căptușeală și carcasă este o legătură autentică, mai degrabă decât un manșon presat într-o gaură brută.
Grosimea căptușelii variază, în general, de la 1,5 mm la 3 mm pe dimensiunile obișnuite ale extruderului, cu căptușeli mai groase pe butoaie cu diametru mare. Familiile de aliaje în producție obișnuită sunt:
- Aliaje pe bază de fier din familia Fe-Cr-B, utilizate pentru majoritatea poliolefinelor umplute și care oferă un echilibru între rezistență la uzură și cost
- Aliaje pe bază de nichel din familia Ni-Cr-B-Si, alese pentru PVC și polimeri care eliberează subproduse corozive
- Aliaje pe bază de cobalt pentru combinații de coroziune și temperatură de funcționare ridicată
- Căptușeli pe bază de nichel armate cu carbură de tungsten pentru fibră de sticlă, umplutură minerală și alte sarcini abrazive cu sarcină mare
Duritatea căptușelii în vrac se încadrează de obicei între HRC 55 și HRC 65, în funcție de grad. Acest număr este ușor de citit greșit, deoarece un butoi nitrurat poate prezenta o duritate a suprafeței peste echivalentul HRC 65. Diferența este adâncimea. Nitrurarea cu gaz produce o carcasă de difuzie de aproximativ 0,3 mm până la 0,7 mm și, odată ce carcasa se uzează, materialul de dedesubt se comportă ca oțelul de bază mai moale, iar rata de uzură se accelerează brusc. O căptușeală bimetală este un aliaj dur prin grosimea sa completă, astfel încât pierderea de câteva zecimi de milimetru de alezaj rămâne încă suprafața de lucru în interiorul materialului rezistent la uzură.
De ce adâncimea bate duritatea suprafeței
Gândiți-vă unde un butoi eșuează de fapt. Rareori este o fractură bruscă. Este o schimbare treptată a diametrului alezajului și rotunjime care deschide spațiul dintre zborul șurubului și peretele cilindrului. Această modificare reduce eficiența transportului, crește variația temperaturii topiturii și în cele din urmă se manifestă ca o derivă dimensională în produsul finit. O carcasă subțire întărită câștigă timp; o căptușeală groasă din aliaj cumpără ani. Aceasta este diferența practică dintre cele două tipuri de construcție și de aceea selecția butoiului extruderului și a mașinii de turnare prin injecție tinde să se îndrepte către construcția bimetală de îndată ce umpluturi sau formulări corozive intră în imagine.
| Material alezat | Duritate tipică | Rezistenta la abraziune | Rezistenta la coroziune | Potrivire tipică |
|---|---|---|---|---|
| Oțel crom-molibden nitrurat | Duritate mare a suprafeței, caz de 0,3 până la 0,7 mm | Scăzut spre moderat | Scăzut | PE și PP neumplut, remacinat curat, extrudare de uz general |
| Căptușeală bimetală pe bază de fier | HRC 55 până la 62 prin grosimea căptușelii | Moderat spre ridicat | Moderat | PP sau PE umplut cu carbonat de calciu și talc, PVC rigid la sarcină moderată |
| Căptușeală bimetală pe bază de nichel | HRC 52 până la 58 prin grosimea căptușelii | Moderat spre ridicat | Înalt | Amestec uscat PVC, sisteme ignifuge halogenate, fluxuri reciclate cu reziduuri acide |
| Căptușeală bimetală armată cu carbură | HRC 60 până la 68 prin grosimea căptușelii | Foarte sus | Înalt | PA, PBT și POM armat cu fibră de sticlă, rășini inginerești cu umplutură puternică de minerale |
Aliajul de căptușeală și calitatea legăturii, nu cuvântul bimetalic, decid cât durează un butoi.
Unde un butoi bimetalic își câștigă prețul în producția zilnică
Uzura nu are loc uniform de-a lungul unui orificiu. Este cel mai greu în secțiunea de alimentare, unde peleții solide și pulberea sunt compactate pe perete, și este din nou greu în zonele de compresie și dozare, unde presiunea topiturii și particulele de umplutură lucrează împreună pe suprafață.
Trei factori practici determină rata de uzură: tipul și încărcarea umpluturii, subprodușii corozivi eliberați de polimer și viteza șurubului și contrapresiunea la care rulează linia. Carbonatul de calciu și talcul la o încărcare de 20 până la 30 la sută vor ovaliza un orificiu peste luni. PA, PBT și POM armat cu fibră de sticlă atacă alezajul în mod diferit, deoarece fibrele acționează ca niște instrumente de tăiere minuscule. PVC-ul este și mai subtil: degradarea termică eliberează clorură de hidrogen, care atacă limitele de cereale, mai degrabă decât să răzuie suprafața, astfel încât o carcasă nitrurata se găsește mai întâi și apoi se scapă.
Graficul de mai jos plasează un butoi nitrurat împotriva a trei tipuri de căptușeală bimetalice sub sarcina PA umplută cu fibră de sticlă. Valorile sunt multiplicatori relativi ai duratei de viață, mai degrabă decât ore de funcționare absolute, deoarece durata de viață reală depinde de formulare, designul șurubului și profilul de temperatură.
Durata de viață relativă a alezajului sub PA umplut cu fibră de sticlă: butoi nitrurat ca linie de bază
Butoi 38CrMoAlA nitrurat: 1,0x linia de bază
Căptușeală bimetală pe bază de fier: aproximativ 3,0x
Căptușeală bimetală pe bază de nichel: aproximativ 3,5x
Căptușeală bimetală armată cu carbură: aproximativ 6,0x
Împotriva unui butoi nitrurat, o căptușeală bimetală pe bază de fier prelungește de obicei durata de viață de două până la trei ori, iar o căptușeală pe bază de nichel rezistă din nou mai bine acolo unde coroziunea este parte a problemei, mai degrabă decât abraziunea singură. Căptușelile armate cu carbură pot lărgi decalajul de cinci ori sau mai mult, dar au și cel mai mare preț de achiziție, astfel încât, de obicei, au sens numai acolo unde încărcarea de umplutură este cu adevărat grea sau unde schimbarea butoiului costă o linie mai mult decât piesa în sine. Un producător care aruncă atât șuruburi bimetalice, cât și butoaie bimetalice în casă tinde să recomande mai întâi un grad de căptușeală din conținutul de umplutură și riscul de coroziune și apoi să revină la costul total pe an, mai degrabă decât să lase bugetul să aleagă materialul.
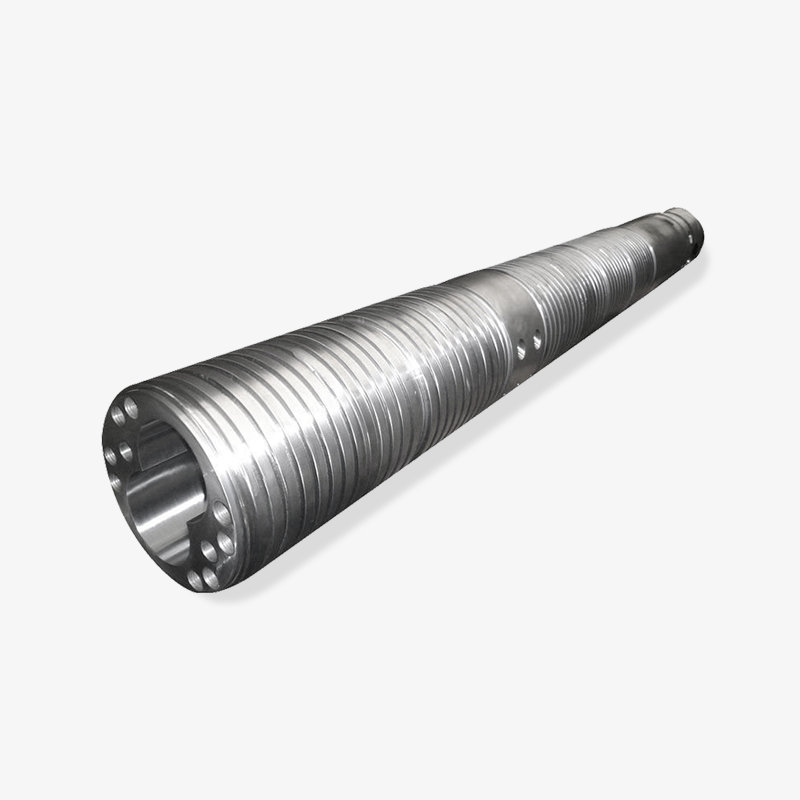
 Butoi bimetalic Butoi bimetalic are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Vizualizare produs →
Este demn de remarcat modul în care alegerea materialului interacționează cu aspectul mașinii. Un extruder cu un singur șurub care rulează compus puternic umplut se uzează diferit de un șurub dublu paralel sau un șurub dublu conic, deoarece mecanismul de transport și distribuția timpului de rezidență nu sunt aceleași. Taxele de extrudare planetară și cauciuc își introduc propriile modele. În fiecare caz, întrebarea utilă este aceeași: cât de mult lucru abraziv sau coroziv se face la peretele forajului pe oră de producție.
Un butoi bimetalic își rambursează prima cel mai rapid acolo unde umpluturile sunt grele, există coroziune sau o oprire costă mai mult decât butoiul.
Potrivirea gradului de căptușeală cu polimerul pe care îl executați de fapt
Alegerea căptușelii nu este o chestiune de cumpărare a celui mai dur aliaj disponibil. Este o chestiune de potrivire a aliajului cu mecanismul de deteriorare care este de fapt prezent în procesul dvs. și apoi de a potrivi șurubul cu cilindrul, astfel încât cei doi să se uzeze împreună și nu unul împotriva celuilalt.
Poliolefine umplute
PE și PP încărcate cu carbonat de calciu, talc sau sulfat de bariu sunt cele mai comune aplicații bimetalice. Căptușelile pe bază de fier sunt de obicei răspunsul economic aici. Sub aproximativ 10% încărcarea cu umplutură a unui butoi nitrurat poate fi totuși tolerabilă, dar odată ce încărcarea trece de 20%, căptușeala bimetalic pe bază de fier trage înainte din primul an și decalajul continuă să se lărgească, deoarece carcasa nitrurata a dispărut după primul an sau doi, când căptușeala din aliaj funcționează încă.
PVC și alte sisteme corozive
Amestecul uscat de PVC, ambalajele ignifuge halogenate și fluxurile reciclate care transportă reziduuri de acid schimbă problema de la abraziune la coroziune. Garniturile pe bază de nichel se potrivesc mai bine, deoarece rezistă la clorură și subprodușii acizi la limita granulelor. Un detaliu este ușor de trecut cu vederea: șurubul trebuie să fie îmbunătățit în același timp. Dacă orificiul este rezistent la uzură, dar șurubul se uzează plat în câteva luni, jocul se deschide, puterea scade și cilindrul este acuzat de o problemă cu șurub. O abordare potrivită a designului șurubului rezistent la uzură, cu vârfuri de zbor întărite sau un corp de șurub bimetalic, face de obicei parte din aceeași decizie de cumpărare.
Fibră de sticlă și rășini inginerești foarte umplute
Peste aproximativ 20% conținut de fibră de sticlă, daunele sunt mecanice și agresive. Garniturile pe bază de nichel armate cu carbură durează cel mai mult, deși prețul unitar este mai mare. Pentru un conținut moderat de fibre, căptușelile pe bază de fier sau nichel combinate cu un raport de compresie sensibil și un șurub întărit corespunzător oferă adesea un interval de service acceptabil fără a împinge bugetul la vârful gamei.
Dar șurubul?
Cumpărarea butoiului și șurubului ca un set potrivit este de obicei calea mai inteligentă. Un butoi bimetalic asociat cu un șurub nitrurat standard tinde să se termine cu șurubul care se defectează primul și poate trage cilindrul în jos cu el, deoarece particulele dure se înglobează în zborul înmuiat și apoi freacă gaura ca o poală. Furnizorii care tratează bimetalul ca pe o categorie de materiale care încrucișează un singur șurub, un șurub conic, un șurub paralel și un șurub planetar pot furniza cilindrul și șurubul corespunzător din același flux de producție, ceea ce elimină un strat de negociere a toleranței din proiect.
Întrebarea împerecherii șurub și butoi
Există o notă tehnică utilă cu privire la modul în care geometria șurubului rezistentă la uzură este specificată pentru turnarea prin injecție armată cu fibră de sticlă, întărirea acoperirii, raportul de compresie și efectul creșterii jocului asupra calității topiturii. Citirea acesteia alături de o cotație baril ajută la alinierea celor două părți ale achiziției în loc să le trateze ca elemente rând separate.
Dacă gradul de căptușeală nu se potrivește cu polimerul, un butoi bimetalic își pierde avantajul și rămâi cu factura mai mare.
Toleranțe, geometrie și detalii de interfață de pus pe desen
Un butoi bimetalic este o piesă personalizată. Dacă desenul scrie doar butoi bimetalic, alezaj 90 mm, furnizorul trebuie să ghicească totul, iar presupunerile sunt exact acolo unde apar problemele mai târziu.
Caietul de sarcini trebuie să includă cel puțin:
- Diametrul alezajului și clasa de toleranță, verificate în raport cu șurubul real și nu cu dimensiunea nominală
- Limitele de rotunjime și dreptate ale alezajului, de exemplu dreptate în intervalul de 0,05 mm la 1000 mm de lungime
- Grosimea căptușelii și grosimea minimă rămasă a peretelui
- Lungimea totală, diametrul flanșei, cercul șuruburilor, treapta de localizare și detaliile feței de etanșare
- Dimensiunea și poziția deschiderii de alimentare, orificiul de aerisire și porturile senzorului de presiune sau temperatură
- Caneluri ale benzii de încălzire, inclusiv lungimea și distanța canelurilor
- Rugozitatea suprafeței alezajului, de obicei Ra 0,4 până la 0,8 micrometri pentru sarcina de extrudare
- Verificarea durității căptușelii și a calității aderării, prin inspecție cu ultrasunete, o probă metalografică sau un cupon de testare turnat împreună cu lotul
- Distanța șuruburilor la aterizarea zborului, deoarece un butoi nu poate fi acceptat izolat de șurubul cu care va funcționa
Două obiceiuri de achiziții economisesc probleme. În primul rând, nu permiteți tăierea grosimii căptușelii pentru a economisi costuri. O căptușeală subțire este mai ieftină, dar are o marjă mai mică împotriva tensiunii de lipire și, odată ce aliajul este uzat, întregul avantaj dispare. În al doilea rând, cereți valorile măsurate în raportul de inspecție al transportului, nu o declarație de conformitate. Măsurătorile alezajului la poziții definite, citirile de duritate și numerele de curățare vă spun imediat dacă furnizorul își inspectează efectiv propria ieșire sau pur și simplu trimite un certificat generic.
Un desen de butoi fără cerințele privind grosimea căptușelii, dreptatea și verificarea aderenței este o invitație deschisă la o durată de viață scurtă.
Butoiul bimetalic vs. Butoiul nitrurat: Costul real de proprietate
Un butoi bimetalic costă de obicei între 1,8 și 3 ori mai mult decât un butoi nitrurat de aceeași dimensiune. Acel multiplu pare semnificativ până când este pus în raport cu costul unei linii nemișcate.
Luați o linie de extrudare cu două șuruburi care rulează PA armat cu fibră de sticlă. Dacă un butoi nitrurat durează douăsprezece luni, fiecare înlocuire aduce forță de muncă, demontare, realiniere, repornire și deșeuri în timpul rampei. Dacă un butoi bimetalic de pe aceeași mașină funcționează patruzeci și opt de luni, fabrica cumpără un butoi în patru ani în loc de patru și evită și trei opriri neplanificate. Odată ce aritmetica este scrisă, decizia ia de obicei singură.
Există încă cazuri în care un butoi nitrurat este alegerea sensibilă. PE sau PP neumplut care funcționează la temperatură moderată, cu conținut scăzut de umplutură și fără aditivi corozivi, uzează un orificiu lent. Punerea unei căptușeli bimetalice în acest proces înseamnă plata unei marje pe care linia nu o va folosi niciodată. Judecata depinde de formularea reală, însă, și nu de cea ideală. Multe plante încep cu rășină neumplută și încep să amestece remacinat doi ani mai târziu, moment în care curba de uzură se schimbă complet.
Există, de asemenea, o cale de mijloc care merită cunoscută: utilizarea unei căptușeli bimetalice în secțiunile de alimentare și de compresie unde uzura este cea mai proastă, păstrând în același timp o construcție mai puțin costisitoare în zona de dozare. Nu este potrivit pentru orice geometrie, dar ca modalitate de a controla costul pe butoaie lungi, este o conversație legitimă de purtat cu un furnizor în timpul cotației.
Calculați costul pe an de serviciu și pe oprire evitată, nu costul pe baril de pe factură.
Cum să verificați un producător, un furnizor sau un angrosist de butoaie bimetalice
Piața butoaielor bimetalice include fabrici de producție autentice și companii comerciale care revind. Ambele pot livra piese utilizabile, dar ar trebui să știi care dintre ele se află în fața ta, deoarece timpii de livrare, personalizarea și responsabilitatea atunci când ceva nu merge bine diferă.
Întrebări care le separă rapid pe cele două:
- Procesul de turnare sau de topire este controlat în casă și poate fi urmărită calitatea căptușelii la un lot?
- Poate furnizorul să ofere rezultate de duritate și inspecție ultrasonică a legăturii pentru căptușeală?
- Există o capacitate de prelucrare internă sau alezajul este finisat de o terță parte după turnarea căptușelii?
- Butoiul poate fi construit după un desen specific pentru dimensiunile alezajului, toleranței și flanșei sau selectat doar din dimensiunile standard?
- Care este timpul realist de livrare pentru un diametru personalizat mare, având în vedere că butoaiele lungi bimetalice durează în general mai mult decât piesele nitrurate?
- Cum sunt gestionate ambalarea și documentația de export, inclusiv certificatele de materiale și rapoartele dimensionale?
- Cu ce categorii de polimeri a lucrat furnizorul, inclusiv nivelurile de umplutură și conținutul de fibre?
O întrebare tinde să reducă cea mai mare parte a zgomotului: cereți furnizorului să explice cum este lipită căptușeala și cum este verificată calitatea legăturii. O adevărată fabrică de producție poate descrie procesul și metoda de inspecție fără ezitare. De obicei, un reseller nu poate răspunde la acel nivel de detaliu.
De asemenea, ajută la analiza lățimii familiei de produse a unui furnizor. O companie care produce butoaie cu un singur șurub, butoaie conice cu două șuruburi, butoi cu șuruburi paralele, butoaie cu șuruburi planetare, butoaie de mașini de turnare prin injecție și piese de mașini din plastic este probabil să aibă capacitatea de prelucrare și controlul procesului pentru a gestiona o lucrare bimetalica personalizată, deoarece toleranțele din acele alte linii de produse o cer.
Solicitați unui furnizor de butoi bimetalic să explice procesul de lipire și metoda de inspecție a legăturii; răspunsul dezvăluie tipul de companie cu care ai de-a face.
Rutine de instalare, spargere și inspecție ale forajelor
Odată ce un butoi ajunge la fabrică, o mână de decizii determină dacă durează întreaga durată de viață așteptată sau eșuează devreme.
- Aliniere. Aduceți axa șurubului și axa găurii cilindrului cât mai aproape posibil, urmărind o abatere de 0,05 mm. Un butoi care este în afara liniilor se uzează pe o parte și șurubul lucrează continuu împotriva lui.
- Secvența de încălzire. Aduceți cilindrul și înșurubați la temperatură înainte de introducerea materialului. Introducerea materialului rece într-un butoi rece este o frecare uscată cu pași suplimentari.
- Evitați funcționarea uscată. Rularea șurubului într-un butoi gol șlefuiește metalul împotriva metalului. În schimb, purjați cu un compus de purjare adecvat.
- Urmăriți compusul de purjare. Gradele de purjare abrazive pot scoate materialul de pe căptușeală la fel de ușor cum scot materialul de pe șurub.
- Înregistrați măsurătorile alezajului de referință. Măsurați alezajul în poziții definite înainte de instalare și repetați în aceleași poziții la fiecare fereastră de întreținere.
- Setați o limită de uzură. Stabiliți o regulă internă, cum ar fi începerea planului de înlocuire odată ce uzura alezajului atinge o fracțiune definită din jocul inițial și revizuiți calitatea ieșirii în raport cu acel număr.
Multe plante descoperă un butoi uzat doar atunci când dimensiunile produsului se deplasează sau șurubul începe să tragă. O rutină simplă de măsurare a alezajului transformă acea surpriză într-o achiziție programată, planificată, ceea ce înseamnă, de asemenea, că înlocuirea poate fi comandată înainte ca linia să fie oprită și nu după ce s-a oprit deja.
Cea mai mare parte a duratei de viață a unui butoi bimetalic este decisă în timpul alinierii, încălzirii și spargerii, nu în momentul în care se alege calitatea căptușelii.
De ce constructorii de mașini de plastic își aprovizionează butoaiele de la mașinile cu șurub pentru cuptorul cu microunde Zhoushan
Zhoushan Microwave Screw Machinery a fost fondată în 1990 în Zhoushan, Zhejiang, și construiește componente de bază pentru mașinile de prelucrare a materialelor plastice, în principal șuruburi, butoaie și piese aferente. Compania operează un atelier de peste 10.000 de metri pătrați cu o forță de muncă de peste 60 de oameni, iar produsele sale sunt livrate către piețe precum Statele Unite, Germania, Dubai, Vietnam și Thailanda. Clienții săi sunt în principal fabrici de fabricare a mașinilor din plastic, companiile care asamblează șuruburi și butoaie în extrudere complete și mașini de turnat prin injecție.
Amploarea gamei de produse contează pentru o echipă de achiziții. Pe lângă șuruburile bimetalice și butoaiele bimetalice, compania produce butoaie cu un singur șurub, butoaie conice cu două șuruburi, butoaie cu două șuruburi paralele, șuruburi și butoaie planetare, șuruburi și butoaie pentru mașini de turnare prin injecție, șuruburi pentru extrudere de cauciuc, seturi de șuruburi și butoaie de extrudare din spumă EPE, piese și accesorii pentru mașini din plastic și linii complete de producție de țevi, foi și profile. Această combinație înseamnă că un constructor de mașini poate furniza un butoi și șurubul corespunzător, sau un întreg ansamblu dublu șurub conic, de la un furnizor în loc să coordoneze trei.
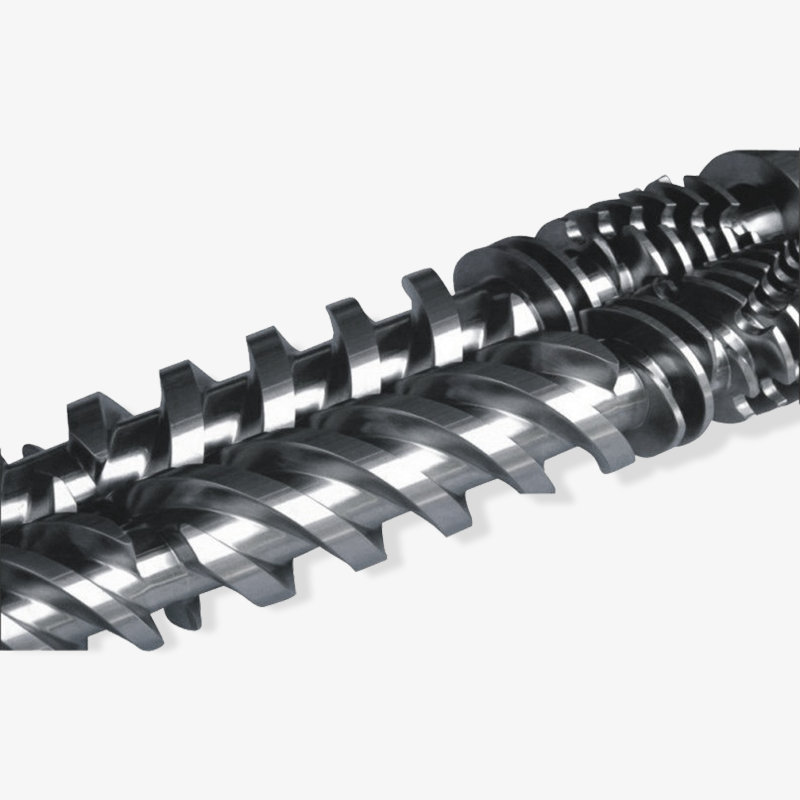
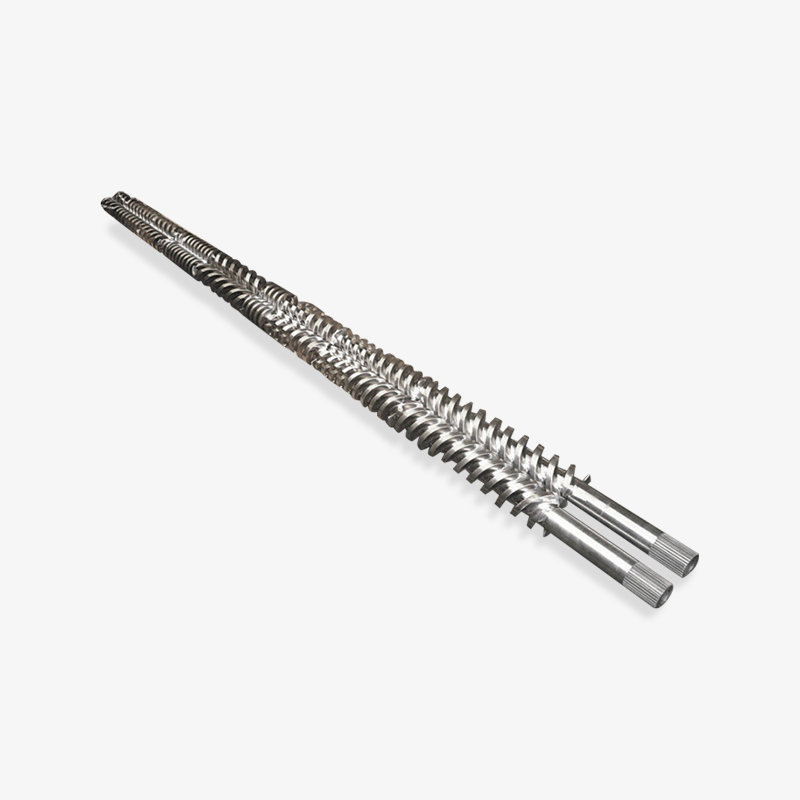
 Surub bimetalic Surub bimetalic is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Vizualizare produs →
Personalizarea este cealaltă diferență practică. Compania se poziționează în jurul ideii că poate furniza fie o singură componentă, fie un set complet de echipamente și combină producția de precizie cu șuruburi și butoi cu prelucrarea generală. Pentru constructorii de mașini care au nevoie în mod regulat de flanșe nestandard, diametre neobișnuite ale alezajului, deschideri de alimentare modificate, orificii de aerisire repoziționate sau porturi suplimentare pentru senzori, lucrul cu un furnizor care turnează căptușeala și mașinează, alezajul elimină un strat de nepotrivire de toleranță care altfel apare la asamblare.
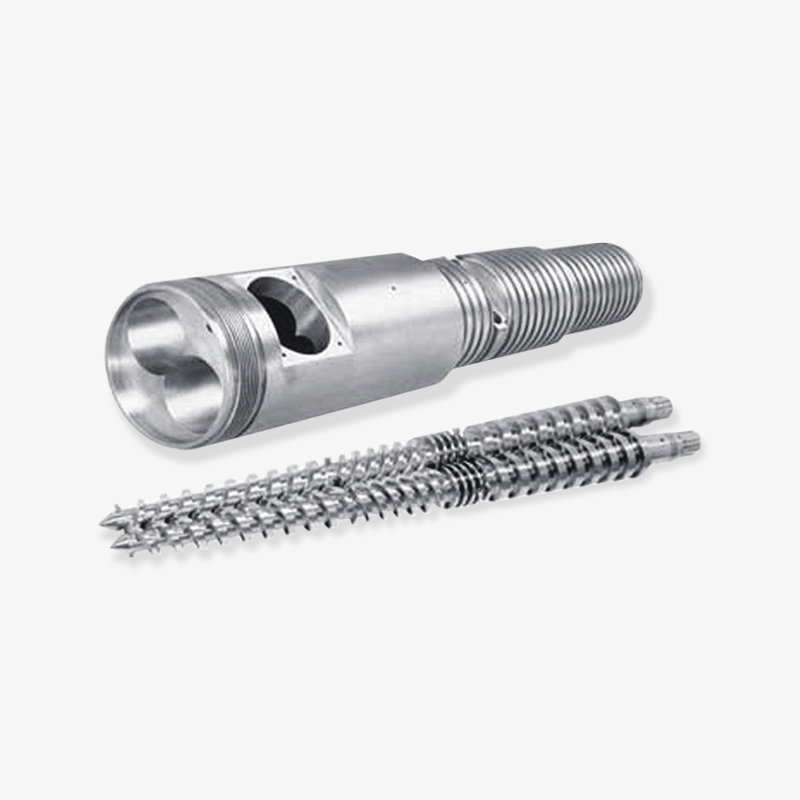
 Butoi șurub pentru mașină de turnat prin injecție Șurubul este nucleul sistemului de plastificare, iar materiile prime din plastic sunt tăiate, comprimate, amestecate și transportate prin mișcare de rotație. Designul... Vizualizare produs →
Turnarea prin injecție este o bună ilustrare. Un turnător sau un constructor de mașini care se ocupă cu rășini de inginerie umplute are nevoie de un set de șuruburi și butoi al cărui comportament la uzură este previzibil pe un interval lung de service, iar gama de șuruburi și butoi pentru mașini de turnat prin injecție acoperă direct aplicația respectivă. Aceeași logică se aplică și pe partea de extrudare, unde căptușelile bimetalice se împerechează cu un singur șurub, dublu șurub și design planetar pentru a se potrivi diferitelor mecanisme de transport și timpi de rezidență.
Compania afirmă că a devenit un furnizor important de piese mecanice pentru o serie de clienți de mașini din plastic din China, ceea ce descrie o relație de aprovizionare pe termen lung, mai degrabă decât o tranzacție unică. Din perspectiva cumpărătorului, asta înseamnă că angajarea personalului tehnic în timpul selecției și menținerea stabile a specificațiilor în timpul producției merită gestionate în mod deliberat, deoarece relația este destinată să continue pe mai multe programe de mașină.
Un furnizor care își turnează propria căptușeală și își prelucrează propriul orificiu poate coordona toleranțele cilindrului, șuruburilor și flanșei ca un set potrivit în loc de trei achiziții separate.
Întrebări frecvente despre butoaiele bimetalice
Ce este un butoi bimetalic?
Este un butoi de oțel cu o căptușeală din aliaj dur topită în interiorul găurii. Carcasa exterioară din oțel oferă rezistență, reținere a presiunii și dimensiunile de montare. Căptușeala din aliaj oferă rezistență la uzură și, în funcție de grad, rezistență la coroziune. Este folosit pe extrudere și mașini de turnat prin injecție ca partener de lucru al șurubului.
Cât durează un butoi bimetalic în comparație cu un butoi nitrurat?
În sarcina abrazivă, o căptușeală bimetală rulează în mod obișnuit de trei până la șase ori mai mult decât un butoi nitrurat, cifra exactă în funcție de tipul de umplutură și încărcare, gradul căptușelii și temperatura procesului. În cazul taxei ușoare, necompletate, diferența este mult mai mică, așa că comparația ar trebui să se bazeze mai degrabă pe formularea dvs. reală decât pe un multiplicator general.
Un butoi bimetalic poate fi reparat sau recăptușit?
Depinde de adâncimea uzurii și de starea carcasei. Dacă uzura este încă în interiorul căptușelii și carcasa este dreaptă, cu o grosime adecvată a peretelui, unii furnizori pot reface căptușeala. Dacă carcasa în sine s-a deformat sau orificiul a pierdut prea mult material, un butoi nou este de obicei mai practic. Măsurătoarea decisivă este cât de mult liner rămâne.
Merită un butoi bimetalic pentru un mic extruder?
Se poate, dacă acel mic extruder rulează un compus puternic umplut și timpul de nefuncționare este costisitor. Dacă rulează PE sau PP neumplut și un butoi de rezervă este deja pe raft, un butoi nitrurat poate fi economic în primii câțiva ani. Factorii decisivi sunt conținutul de umplutură, costul de oprire și intervalul de înlocuire, nu dimensiunea mașinii.
Butoaiele bimetalice funcționează cu PVC?
Da, dar cu o căptușeală pe bază de nichel, mai degrabă decât una pe bază de fier. Produsele secundare corozive din PVC atacă limitele granulelor, astfel încât rezistența la coroziune este la fel de importantă ca și rezistența la abraziune. Șurubul ar trebui să aibă, de asemenea, un tratament rezistent la coroziune, altfel uzura se schimbă pur și simplu de la butoi la șurub.
Dimensiunile pot fi personalizate pentru o mașină existentă?
Da. Butoaiele bimetalice sunt în mod normal construite la tragere. Înainte de a comanda, măsurați butoiul vechi și înregistrați diametrul alezajului, lungimea totală, dimensiunile flanșei și poziția deschiderii de alimentare, apoi utilizați acele măsurători ca bază pentru piesa nouă. Dacă butoiul vechi este deja oval, nu copiați dimensiunea uzată; utilizați în schimb desenul original sau specificația originală.
Ce ar trebui să includă o comandă de achiziție pentru un butoi bimetalic?
Diametrul alezajului și toleranța, limitele de dreptate, gradul căptușelii și grosimea minimă, dimensiunile flanșei și orificiilor, rugozitatea alezajului, cerințele de inspecție pentru duritate și aderență, metoda de ambalare și raportul dimensional care trebuie să fie expediat cu piesa. Punerea tuturor acestor lucruri pe hârtie oferă ambelor părți un punct de referință dacă apare o problemă mai târziu.
Ce calitate de liner ar trebui să aleagă un cumpărător pentru prima dată?
Începeți cu mecanismul de deteriorare mai degrabă decât cu lista de prețuri. PE și PP umplute indică o căptușeală pe bază de fier. Sistemele PVC sau halogenate indică pe bază de nichel. Fibră de sticlă grea sau încărcare minerală ridicată puncte la o căptușeală armată cu carbură. Dacă procesul combină abraziunea și coroziunea, acordați prioritate familiei rezistente la coroziune și acceptați o duritate puțin mai mică.
Alegerea unui butoi bimetalic se rezumă la potrivirea formulării polimerului și a modelului de uzură cu un grad de căptușeală și apoi confirmarea faptului că furnizorul poate construi după desenul dvs. și documenta ceea ce a măsurat. Pentru sistemele din PVC și corozive, aceasta înseamnă o căptușeală pe bază de nichel. Pentru fibră de sticlă și umplutură minerală grea, este îndreptată către o căptușeală armată cu carbură. Pentru PE și PP umplute obișnuite, o căptușeală pe bază de fier este adesea suficientă. După alegerea aliajului, întrebările sunt legate de calitatea lipirii, grosimea căptușelii, toleranțele alezajului și rapoartele de inspecție.
Dacă specificați un set de șuruburi și butoi bimetalice pentru un extruder sau o mașină de turnat prin injecție, cea mai rapidă cale către o cotație utilă este să trimiteți diametrul alezajului, polimerul, tipul și conținutul de umplutură și intervalul de service curent pe care îl primiți de la piesa din mașină. Cu aceste patru informații, un producător poate recomanda un grad de căptușeală și un șurub potrivit și puteți compara opțiunile în funcție de costul pe an de producție, mai degrabă decât de prețul unitar.
Citiri suplimentare pe acest site:
Afișare la rulment selectată

 浙公网安备 33090202000520 号
