

Autor: Weibo
Data: Oct 12, 2026
Ghid platan matriță: selecție, aliniere și uzură pentru turnarea prin injecție
O mașină de turnat prin injecție de 330 de tone a funcționat timp de trei ore containere din PP de 2,5 mm cu fulger pe un colț al piesei. Operatorul a crescut forța de strângere de două ori. Inginerul de proces a schimbat inelul de verificare. Întreținerea a pus „șurubul și țeava” în partea de sus a listei de piese de schimb. Măsurătoarea reală a revenit diferit: abaterea paralelă între plăcile matriței mobile și fixe la poziția clemei a fost de 0,14 mm. La acel tonaj, linia de despărțire a matriței trebuie de obicei să se așeze în interiorul 0,05 mm.
Diagnosticarea greșită de acest tip este de rutină pe podeaua turnată și este locul în care o mare parte din bugetul de întreținere este cheltuită în direcția greșită.
O placă de matriță nu este o placă simplă de oțel. Este suprafața de referință într-un lanț dimensional. Forța de prindere de la comutator sau cilindrul hidraulic trece prin acesta în matriță, iar unitatea de plastificare furnizează topitura într-o cavitate pe care o poziționează placa. Orice abatere a acelei suprafețe de referință apare în două locuri simultan: flash la linia de despărțire și uzura unității de injecție.
Platoul matriței stabilește originea. Odată ce se deviază, se uzează sau își pierde paralelismul, niciun șurub, butoi sau setare de proces mai jos pe linie nu poate recupera acea eroare.
Ce controlează de fapt un platou de turnare într-o celulă de turnare
Fiecare mașină de turnat poartă două plăci. Platoul fix este fixat cu șuruburi pe cadrul staționar vizavi de unitatea de injecție. Platoul mobil se deplasează pe barele de legătură cu comutatorul sau clema hidraulică. Ambele sunt legate împreună prin distanța dintre barele de legătură și ambele sunt legate de unitatea de injecție doar printr-o bază comună și o stivă de toleranță comună.
Un platou ține cinci lucruri sub control în același timp:
- Paralelism la poziția de cleme, adică distanța dintre cele două suprafețe de despărțire odată ce forța de strângere este aplicată.
- Planeitatea feței de montare a matriței, care determină dacă baza matriței se așează uniform sau se stâncă.
- Toleranța de grosime și grosime, deoarece acestea stabilesc înălțimea de închidere a matriței pe care o poate accepta mașina.
- Condiția materialului și a tratamentului termic. Calitățile comune turnate și forjate pe plăcile mașinilor de turnat includ piese turnate din clasa S45C, S50C și ZG270-500.
- Alezajul barei de legătură și jocul orificiului ejectorului, care controlează cât de departe se poate deplasa matrița sub sarcină.
Ultimele două puncte sunt cele pe care cumpărătorii le subestimează cel mai mult. O plată care măsoară perfect frigul plat se poate devia odată ce forța de strângere atinge 80% și se adaugă expansiunea termică a matriței deasupra. La mașinile sub 250 de tone, un atelier va avea de obicei paralelism între 0,02 mm și 0,05 mm la 100 mm, iar măsurarea trebuie efectuată mai degrabă în poziția de clemă decât în poziția deschisă.
Există un al doilea loc de muncă, mai puțin evident. Platoul este, de asemenea, un radiator. Temperatura mucegaiului intră în ea prin baza matriței, iar o plată cu nervuri neuniforme sau o secțiune inconsecventă a peretelui va dezvolta zone locale calde și reci de-a lungul anilor de funcționare. Acele zone sunt unde apare prima deformare măsurabilă.
Paralelismul trebuie măsurat cu mașina prinsă, nu deschisă. O măsurătoare rece și deschisă este un număr confortabil care vă spune foarte puțin.
De ce starea plăcii de mucegai apare la capătul injecției
Odată ce paralelismul începe să se deplaseze, consecințele sunt mecanice și previzibile. Lanțul rulează cam așa:
- Forța de prindere se distribuie neuniform pe linia de despărțire, iar un colț al matriței poartă mai multă sarcină decât celelalte.
- Operatorul vede intermitent și crește forța de strângere pentru a-l închide.
- Forța de strângere mai mare împinge platanul mai mult în matriță, ceea ce amplifică abaterea care a provocat blițul în primul rând.
- Aerisirea matriței se deschide neuniform, astfel încât presiunea din spate din cavitate fluctuează de la o lovitură la alta.
- Instabilitatea plastifiantei obligă operatorul să ajusteze viteza șurubului și contrapresiunea pentru a compensa.
- Șurubul și cilindrul absorb acum o sarcină care aparține unei toleranțe de plată.
Acesta este motivul pentru care „am schimbat șurubul și a fost bine timp de trei săptămâni” continuă să se întâmple. Nu șurubul a fost problema. Era folosit pentru a compensa o plată care își părăsise deja banda de toleranță. Peste câteva mii de cicluri, acea compensație se manifestă ca uzură accelerată a flancului, inconsistență în creștere a temperaturii de topire și, în cele din urmă, un inel de control care eșuează devreme deoarece funcționează împotriva unei ținte în mișcare.
Diagnosticul invers este la fel de util. Dacă sunt instalate un șurub nou și un cilindru nou și blițul încă apare, măsurați paralelismul înainte de a atinge orice altceva. Verificarea costă aproximativ douăzeci de minute și nu necesită demontare. Ar trebui să vină înainte de comanda de piese de schimb, nu după ea.
Dacă un șurub și un cilindru nou nu repară blițul, problema nu a fost niciodată în unitatea de injecție. Măsurați mai întâi placa matriță.
Paralelismul platanului matriței și uzura șuruburilor: o comparație practică
Tabelul de mai jos prezintă deviația paralelismului măsurată în atelier față de simptomele care apar mai întâi și față de ceea ce se întâmplă pe partea injectării. Cifrele descriu o mașină de clasă de 250 de tone și sunt valori tipice mai degrabă decât standarde publicate, așa că ar trebui citite lângă propriul desen al mașinii.
| Abatere la clemă | Primul simptom vizibil | Efect de injectare pe partea de injectare | Acțiune sugerată |
|---|---|---|---|
| In limita a 0,05 mm | Niciuna | Niciuna | Întreținere preventivă normală |
| 0,05 până la 0,08 mm | Flash pe un colț al matriței | Forța de prindere crește, contrapresiunea crește, sarcina șurubului crește | Măsurați din nou și renivelați placa |
| 0,08 până la 0,15 mm | Uzura neuniformă a știfturilor de ghidare, deriva timpului ciclului | Instabilitatea plastifiantei, uzura mai rapida a suruburilor si a cilindrului | Prelucrați sau înlocuiți placa, inspectați șurubul |
| 0,15 până la 0,25 mm | Zdrobirea liniei de despărțire, deteriorarea bazei matriței | Verificați inelul eșuat înainte ca șurubul să poată compensa | Opriți producția, sondaj de aliniere completă |
| Peste 0,25 mm | Deteriorarea mucegaiului, risc de siguranță | Încărcare laterală pe șurub, marcare a găurii cilindrului | Revizia utilajului |
Două lucruri din acel tabel merită subliniate. Primul este că saltul de la al doilea rând la al treilea este locul unde costurile cresc cel mai repede. O plată care este scoasă cu 0,06 mm poate fi adesea adus înapoi cu o trecere de renivelare. O plată care a atins 0,12 mm necesită de obicei prelucrare, iar odată ce prelucrați fața de montare, modificați și înălțimea de închidere pe care o poate accepta mașina.
Al doilea este că punctajul alezării butoiului în al cincilea rând nu se anunță. Apare mai târziu ca un șurub care nu mai trage o greutate constantă a loviturii, iar până atunci costul de înlocuire acoperă atât șurubul, cât și țeava, mai degrabă decât doar o piesă.
Cea mai costisitoare decizie de întreținere a unei mașini de turnat se ia de obicei între 0,08 mm și 0,15 mm, când platanul este încă reparabil și unitatea de injecție este încă sănătoasă.
Aprovizionare împreună cu piesele de lucru și de la unitatea de injecție
Când o mașină de turnat trece printr-o reconstrucție, lucrul cu platanul și cel al unității de injecție ar trebui să fie programate ca o singură lucrare, mai degrabă decât două. Ei au în comun un lanț de toleranță, iar o plată care este prelucrată într-o nouă înălțime de închidere va schimba modul în care se află matrița în raport cu duza, ceea ce, la rândul său, schimbă modul în care șurubul și cilindrul trebuie să fie instalate.
Zhoushan Microwave Screw Machinery Co., Ltd. produce șuruburi, butoaie și piese de mașini din plastic aferente din Zhejiang din 1990, furnizând constructori de mașini din plastic mai degrabă decât utilizatorii finali. Atelierul său acoperă mai mult de 10.000 de metri pătrați, iar producția sa se livrează în Statele Unite, Germania, Dubai, Vietnam și Thailanda. Pentru proiectele de reconstrucție, șurubul și linia cilindrului mașinii de turnat prin injecție acoperă partea de plastificare a lanțului de toleranță pe care se află platanul la celălalt capăt.
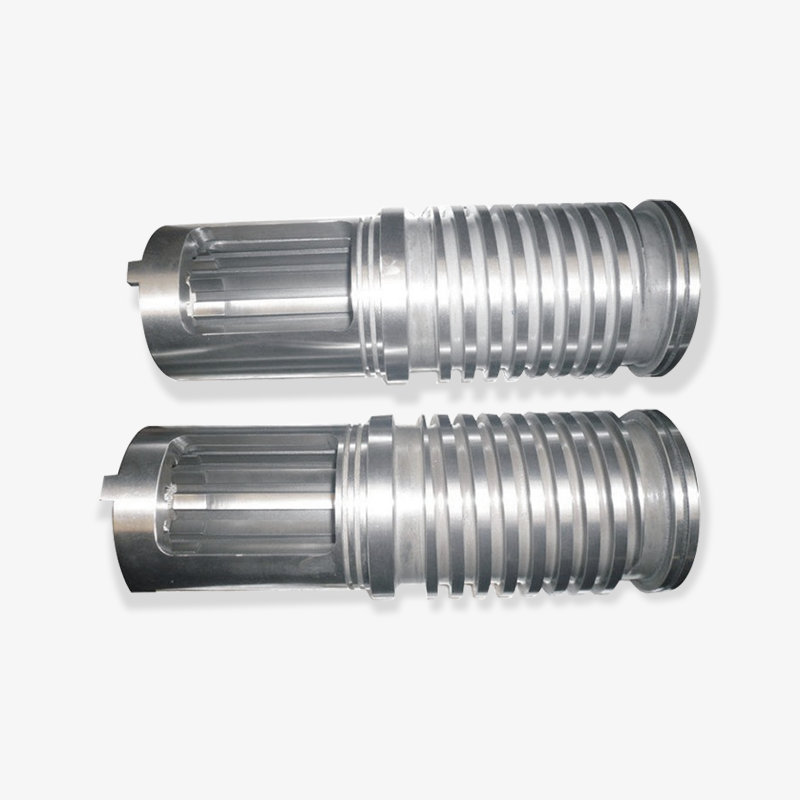
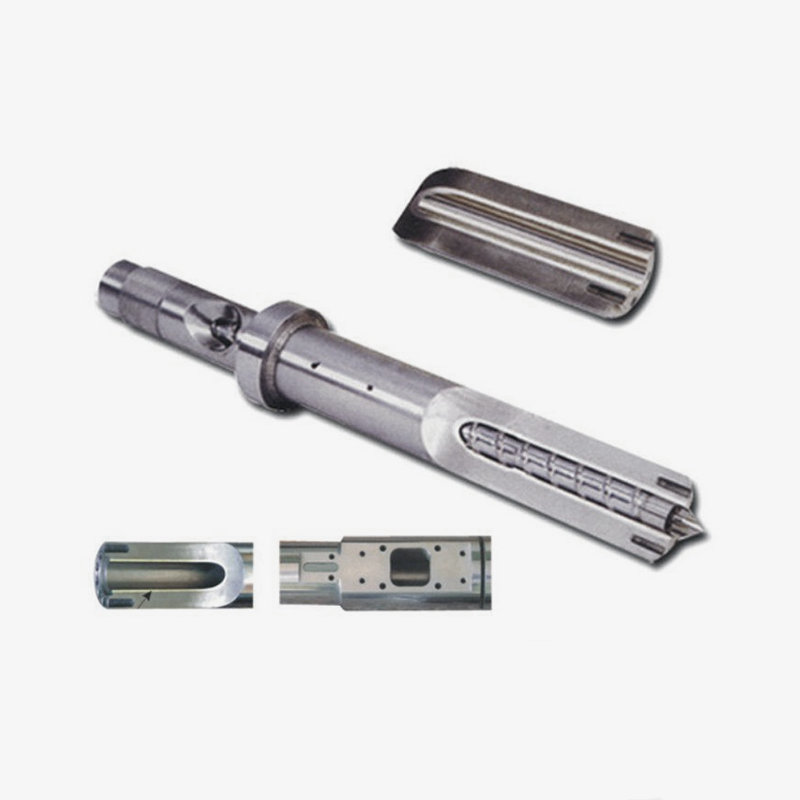
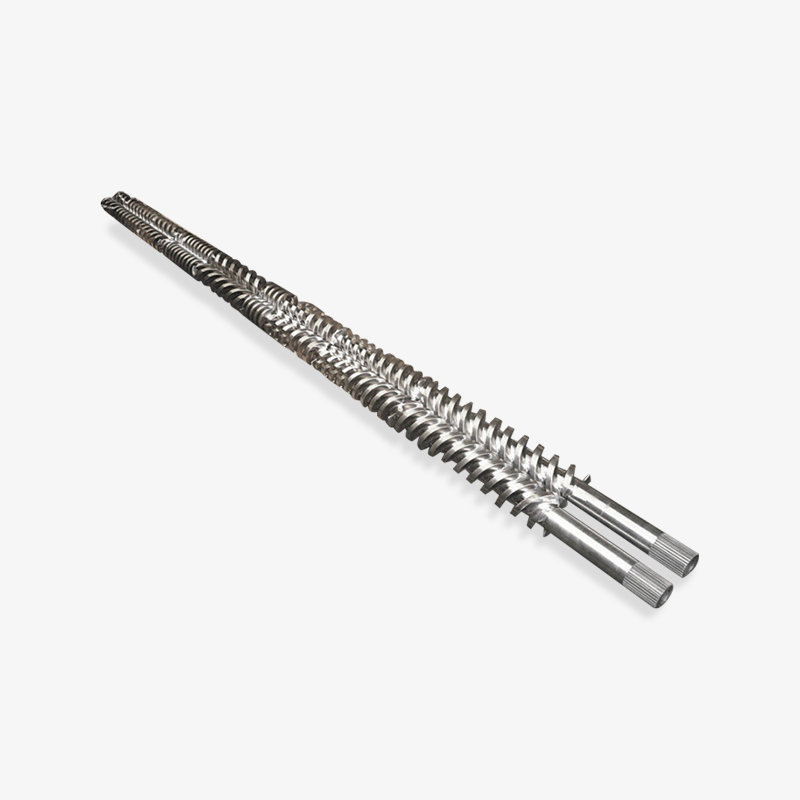
 Butoi șurub pentru mașină de turnat prin injecție Șurubul este nucleul sistemului de plastificare, iar materiile prime din plastic sunt tăiate, comprimate, amestecate și transportate prin mișcare de rotație. Designul... Vizualizare produs →
Ceea ce contează atunci când comandați ambele împreună este că furnizorul poate cita pe desenul mașinii, mai degrabă decât pe o dimensiune generică. Diametrul șurubului, raportul L/D, calitatea căptușelii cilindrului, stilul inelului de verificare și fața flanșei duzei trebuie să se potrivească cu înălțimea de închidere a platanului cu care ajungeți. Dacă platanul este în curs de prelucrare, poziția de contact a duzei se mișcă și este posibil ca un butoi comandat înainte de fixarea acestui număr să nu se potrivească.
Acesta este unul dintre motivele pentru care proiectele de reconstrucție funcționează mai bine atunci când studiul platanului este efectuat mai întâi și comanda unității de injecție este plasată în raport cu dimensiunea finală. De asemenea, explică de ce programele de reconstrucție alunecă atât de des: lucrarea cu platan și comanda butoiului rulează în paralel, iar a doua depinde în tăcere de primul.
Verificați mai întâi placa, apoi ordonați cilindrul în funcție de înălțimea finală de închidere. Comandarea ambelor în același timp este modul în care alunecă programele de reconstrucție.
Detaliile specificațiilor care cauzează cele mai multe returnări
Calitatea căptușelii butoiului este singura variabilă care mișcă cel mai mult intervalul de înlocuire pe o unitate de injecție. Tabelul de mai jos compară trei configurații comune de căptușeală pe aceeași mașină care rulează polipropilenă neumplută, utilizând un indice de viață relativ la uzură, unde un butoi standard nitrurat este setat la 100.
Indicele de viață relativ la uzură în funcție de configurația căptușelii butoiului (nitrurat = 100)
Cifre orientative pentru PP neumplut pe o mașină cu tonaj mediu. Durata de viață reală depinde de temperatura de topire, viteza șurubului și conținutul de umplutură abrazivă.
Construcția bimetalică este configurația pe care cele mai multe proiecte de reconstrucție ajung în cele din urmă, iar motivul nu este doar rezistența la abraziune. Un butoi bimetalic își menține dimensiunea alezajului mai mult timp, ceea ce menține spațiul șurub la butoi stabil pe o fereastră de service mai lungă. Această stabilitate este ceea ce protejează de fapt repetabilitatea greutății împușcăturii și este proprietatea pentru care plătesc cei mai mulți cumpărători chiar și atunci când cred că plătesc pentru duritate.
Rețineți că a treia bară nu este automat răspunsul corect. Pe rășina de bază neumplută la viteze moderate de șurub, prima configurație ajunge adesea la amortizare mai repede, iar costul suplimentar al căptușelii cumpără un avantaj pe care aplicația nu îl va folosi niciodată. Decizia ar trebui să urmărească conținutul de umplutură, temperatura de topire și cât timp rulează mașina între opririle planificate.
Unde cumpărătorii sunt prinși este în pereche. Un butoi bimetalic prevăzut cu un șurub nitrurat standard deplasează uzura șurubului, iar un șurub uzat într-un butoi dur scorează căptușeala din interior. Configurațiile sunt un set potrivit, nu un meniu în care fiecare element rând poate fi optimizat independent.
Un butoi dur asociat cu un șurub moale nu prelungește durata de viață, ci relocați uzura. Potriviți calitatea căptușelii și șurubul ca o singură decizie.
Cum să judeci un furnizor de plăci și butoi de matriță din China
Achiziționarea atât a structurii mașinii, cât și a pieselor unității de injecție de la un singur furnizor este convenabilă, dar comoditatea nu este un motiv pentru a sări peste întrebări. Numai prețul este un filtru slab aici, deoarece două cotații care arată identice pot diferi cu un factor de trei în ceea ce privește durata de viață, iar diferența este îngropată în calitatea materialului și controlul prelucrarii, mai degrabă decât în termeni comerciali.
Întrebări utile de adresat unui producător sau furnizor înainte de a plasa o comandă:
- Calitatea căptușelii este menționată prin denumirea materialului sau este descrisă doar ca „bimetalic”?
- Butoiul este șlefuit și finisat intern sau finisarea este subcontractată?
- Poate furnizorul să confirme jocul de rulare dintre șurubul specific și cilindrul specific cotat?
- Gama de produse este organizată în funcție de tipul de structură - un singur șurub, dublu conic, dublu paralel, planetar - astfel încât geometria corectă să poată fi selectată mai degrabă decât ghicită?
- Furnizorul se ocupă atât de partea de reconstrucție, cât și de partea de construcție nouă și cotează pe un desen al unei mașini în orice caz?
Zhoushan Microwave Screw Machinery produce în familii de șuruburi cu un singur șurub, șurub dublu conic, șurub dublu paralel și șuruburi planetare, împreună cu butoaie de șuruburi pentru mașini de turnare prin injecție, seturi de șuruburi și butoaie bimetalice, șuruburi de extrudere din cauciuc și butoaie de șuruburi de extrudare din spumă EPE. Un producător cu acea răspândire a geometriilor are de obicei răspunsuri directe cu privire la clasele de potrivire și la gradele de căptușeală, deoarece aceleași scule și aceeași disciplină de tratament termic le alimentează pe toate.
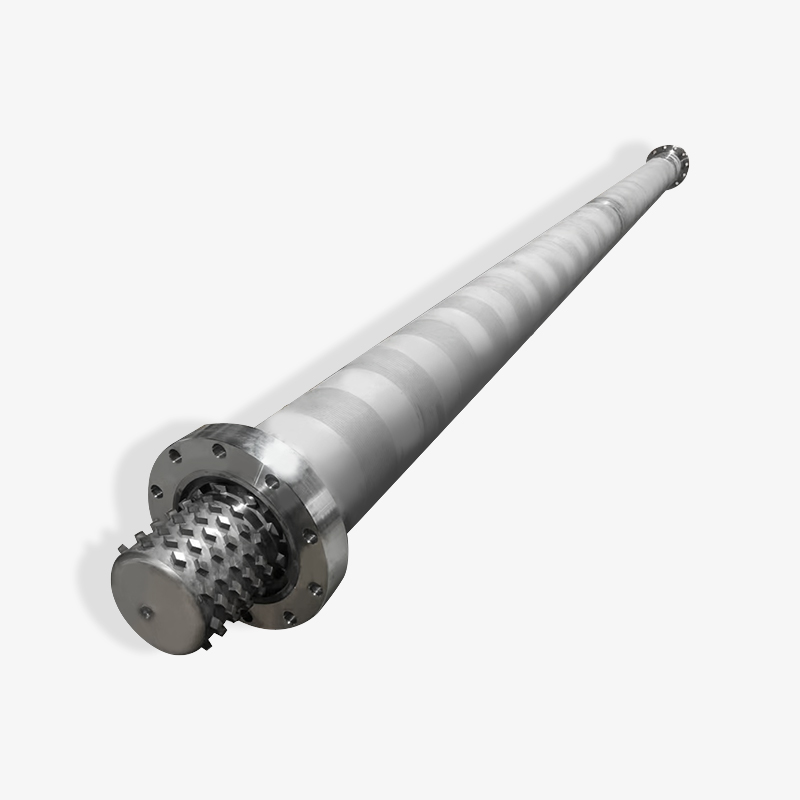
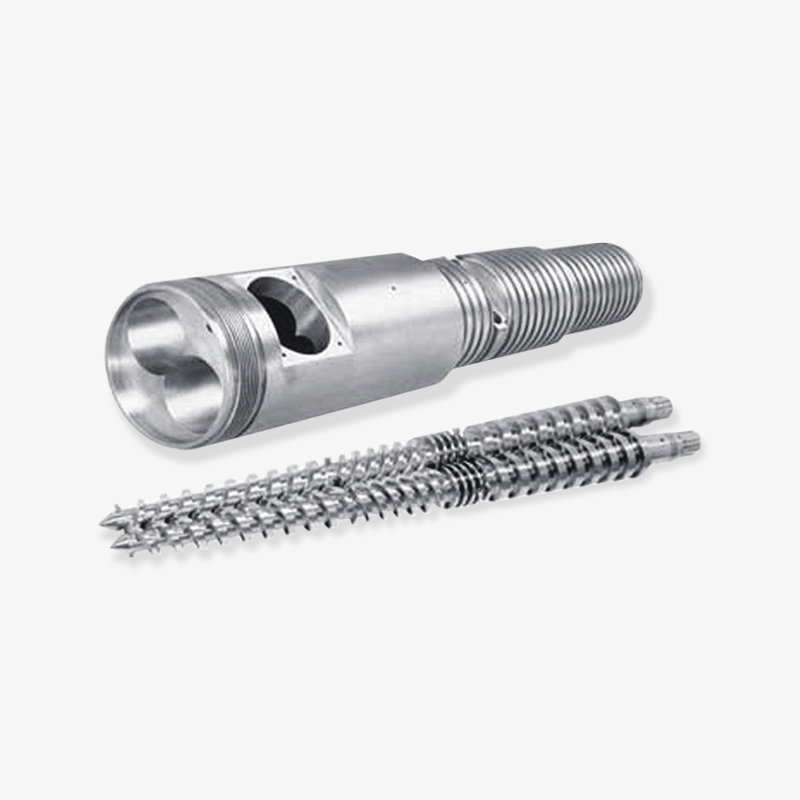
 Surub bimetalic Surub bimetalic is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Vizualizare produs →
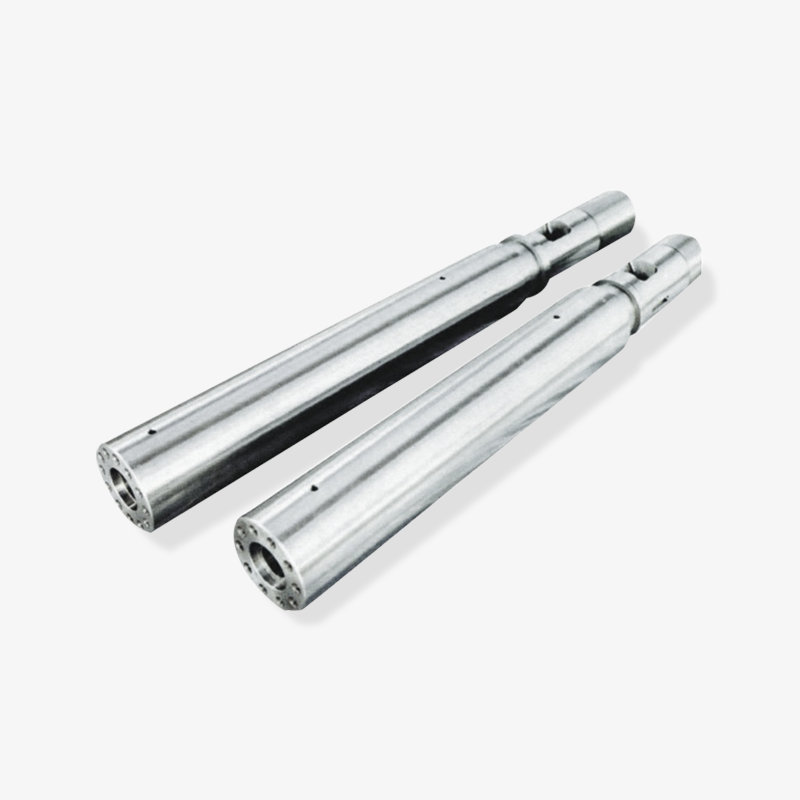
 Butoi bimetalic Butoi bimetalic are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Vizualizare produs →
Pentru comercianții cu ridicata și companiile comerciale care revând pe piețele de turnare, distincția utilă este între un furnizor care poate păstra o toleranță la comenzile repetate și unul care o poate atinge o singură dată. Combinațiile de șuruburi bimetalice și butoi sunt un caz de testare bun, deoarece aliajul este aplicat în condiții controlate și procesul este dificil de falsificat. Solicitați specificația materialului pe comanda de probă și apoi verificați dacă aceeași specificație apare pe comanda de producție. Dacă cele două nu se potrivesc, problema nu este furnizorul - controlul procesului este.
Solicitați specificația materialului pe comanda de probă, apoi confirmați aceeași specificație pe comanda de producție. Această comparație unică separă un producător de un revânzător.
Practici de întreținere care mențin aliniate toleranțele plăcii și șuruburilor
Majoritatea problemelor de aliniere din secțiunile anterioare sunt ieftine de prevenit și costisitoare de inversat. O rutină scurtă și plictisitoare menține intact lanțul de toleranță:
- Măsurați paralelismul la poziția clemei pe un program fix, de obicei în fiecare trimestru pe o mașină care rulează trei schimburi. Înregistrați numărul, nu doar o trecere sau un eșec.
- Păstrați lubrifierea barelor de legătură la program. Barele de legătură uscate măresc sarcina pe care o vede placa în mișcare și accelerează abaterea pe care încercați să o preveniți.
- Înregistrați presiunea inversă în primele 500 de ore după orice schimbare a șurubului sau a cilindrului. O deplasare lentă în sus a valorii înregistrate este cel mai timpuriu semnal că fie inelul de verificare, fie platanul s-au deplasat.
- Nu mai tratați forța de prindere ca pe un instrument de corectare a fulgerului. Ridicarea acestuia pentru a închide o linie de despărțire este cel mai comun mod în care un platan reparabil devine o muncă de înlocuire.
- Când schimbați șurubul și cilindrul, măsurați placa în aceeași fereastră de întreținere. A face ambele deodată costă mai puțin decât a le face la șase luni distanță.
Disciplina de măsurare contează mai mult decât instrumentele. Un cadran indicator și un set de senzori vor răspunde la întrebare, cu condiția ca citirea să fie luată cu cleme și înregistrată pe o linie de bază de când mașina era nouă. Fără o linie de bază, fiecare lectură este ambiguă, iar citirile ambigue tind să se rezolve în favoarea celei mai ieftine explicații.
În ceea ce privește injecția, utilizarea unui set de șuruburi și butoi bimetalice asortate reduce frecvența de desfacere a mașinii, ceea ce, la rândul său, reduce frecvența expunerii platinei la o reasamblare rapidă. Cele două sisteme nu sunt independente, iar calendarul de întreținere nu ar trebui să le trateze ca și cum ar fi.
Înregistrați citirea paralelismului prins față de o linie de bază din momentul în care mașina era nouă. O măsurătoare neînregistrată este o măsurătoare asupra căreia nu puteți acționa.
Întrebări frecvente despre plăcile de matriță și unitățile de injecție
Starea plăcii matriței afectează cu adevărat durata de viață a șurubului și a cilindrului?
O face, indirect, dar consecvent. Când paralelismul variază, operatorii răspund prin creșterea forței de prindere și ajustarea contrapresiunii pentru a menține calitatea piesei. Aceste ajustări măresc sarcina pe care o suportă șurubul și măresc variația de la lovitură la lovitură pe care trebuie să o absoarbă inelul de control. Surubul nu este cauza uzurii, dar ia consecinta.
Ce toleranță de paralelism ar trebui să ținesc pe mașina mea?
La mașinile sub 250 de tone, un interval de atelier de la 0,02 mm până la 0,05 mm la 100 mm la poziția de clemă este o țintă rezonabilă. Mașinile mai mari permit, în general, proporțional mai mult. Numărul care contează este cel din desenul mașinii dvs., măsurat mai degrabă strâns decât deschis.
Ar trebui să cumpăr șurubul și cilindrul și să aranjez lucrul cu platan cu același furnizor?
Nu neapărat același furnizor, dar aceeași conversație de toleranță. Poziția de contact a duzei depinde de înălțimea finală de închidere după orice prelucrare a platanului, astfel încât ordinea cilindrului ar trebui să urmeze studiul platanului, mai degrabă decât să ruleze alături de acesta. Un furnizor care cotează pe un desen al unei mașini poate absorbi această modificare; cel care citează împotriva unei mărimi generice nu poate.
Un butoi bimetalic merită costul suplimentar pentru rășina neumplută?
Adesea nu, cel puțin nu numai pe motive de abraziune. Acolo unde încă se poate recupera este stabilitatea alezajului pe o fereastră lungă de service, care protejează repetabilitatea greutății loviturii. Dacă mașina rulează rășină neumplută la viteze moderate ale șurubului și se desface rar, un butoi standard nitrurat cu un șurub bine potrivit poate ajunge la amortizare mai devreme.
Cum îmi dau seama dacă uzura este în platană sau în șurub?
Măsurați mai întâi paralelismul, deoarece durează douăzeci de minute și nu demontează. Dacă paralelismul este în interiorul toleranței și greutatea împușcatului este încă în derivă, problema este pe partea de injecție și inelul de verificare sau jocul șurubului este următorul loc de căutat.
Ce ar trebui să includă o primă comandă de la un furnizor chinez?
Cel puțin: referința desenului mașinii, geometria șurubului și raportul L/D, gradul căptușelii cilindrului în funcție de specificația materialului, stilul inelului de verificare și spațiul de rulare necesar. Un producător care lucrează cu geometrii simple, gemene, conice și planetare le va cere în mod normal înainte de a cota, ceea ce este în sine un semnal util.
Măsurați mai întâi placa, apoi unitatea de injecție. Ordinea diagnosticului contează mai mult decât precizia fiecărei măsurători.
Lectură aferentă
Alte două pagini de pe acest site acoperă mai detaliat unitatea de injecție și gama mai largă de produse.
Ambele pagini se află alături de materialul de aliniere de mai sus și merită citite înainte ca o ofertă de reconstrucție să fie finalizată, deoarece deciziile de toleranță pe care le descriu vin direct în înălțimea de închidere și în cifrele de degajare discutate aici.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
