

Autor: Weibo
Data: Sep 21, 2026
Ce înseamnă extruder? Tipuri, butoaie cu șuruburi și ghid complet de selecție
Treceți printr-o țeavă sau o fabrică de foi și veți auzi un extruder înainte de a-l vedea: un butoi lung bâzâie, peleți de plastic dispar într-un buncăr la un capăt, iar o țeavă continuă caldă alunecă dintr-o matriță la celălalt. Acea mașină din mijloc este extruderul și este motivul pentru care o fabrică poate transforma peleții în vrac într-un produs cu o secțiune transversală constantă, oră după oră, fără oprire.
Întrebați ce înseamnă extruder și răspunsul sincer are două straturi. În termeni de inginerie, un extruder este o mașină care topește sau înmoaie un material și îl forțează printr-o deschidere formată numită matriță, astfel încât materialul pleacă ca un fir continuu cu un profil fix. În limbajul de cumpărare de zi cu zi, același cuvânt se referă adesea la ansamblul șurub și cilindru care face topirea și pomparea. Un manager de fabrică care cumpără o linie de producție completă și un inginer de întreținere care comandă un șurub de înlocuire pot spune atât „extruder” cât și două lucruri diferite.
Acest dublu sens contează din punct de vedere comercial. Acesta decide dacă cotați o mașină, o piesă de schimb sau un service și decide ce specificații se aplică de fapt comenzii.
Un extruder este cel mai bine înțeles ca o pompă încălzită cu o matriță de modelare: transportă, topește, presurizează și formează material continuu, mai degrabă decât să umple o matriță împușcat cu împușcătură.
Răspunsul scurt: Ce" Extruder „Mijloace în limbaj simplu
Verbul „a extruda” provine din latinescul extrudere, care înseamnă a împinge sau a împinge afară. O presă pentru paste, o umplutură de cârnați, un pistol de călăfățat și o mașină de cărămidă de lut, toate extrudează materialul. Extrudarea plasticului face exact același lucru, cu excepția faptului că materialul împins este o topitură de polimer la 160 până la 300 de grade Celsius.
O mașină câștigă numele de extruder atunci când combină cinci elemente funcționale:
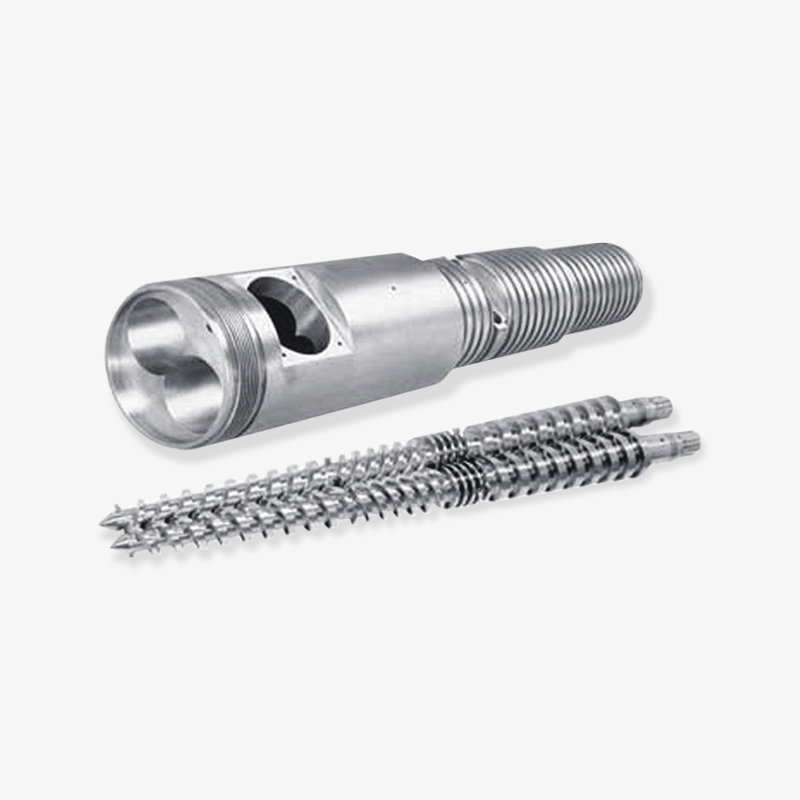
- Un butoi, un cilindru de oțel cu pereți groși care conține procesul.
- Unul sau mai multe șuruburi în interiorul cilindrului, care transportă, forfecă și presurizează materialul.
- Un sistem de alimentare, de obicei un buncăr cu un alimentator de măsurare sau gravimetric.
- Un sistem de încălzire și răcire, de obicei încălzitoare din ceramică sau din aluminiu turnat cu răcire cu aer sau apă.
- O matriță la capătul de descărcare, plus o unitate și o cutie de viteze care rotesc șurubul.
Ce nu este un extruder este la fel de util de înțeles. Nu este o mașină de turnat, pentru că nu are cavitate și nici ciclu: materialul pleacă continuu în loc să fie injectat în împușcături discrete. Nu este un mixer în sensul clasic, deși extruderele de amestec se amestecă agresiv. Și nu este doar o țeavă cu un șurub în ea, deoarece geometria șurubului, raportul de compresie și controlul temperaturii determină dacă ieșirea este uniformă sau plină de pete netopite.
Producția este în mod normal exprimată în kilograme pe oră, iar calitatea este exprimată în mod normal ca omogenitate a topiturii, stabilitatea presiunii și toleranța dimensională. Aceste trei numere, nu dimensiunea fizică a mașinii, vă spun ce poate face de fapt un anumit extruder.
Dacă o mașină livrează un flux continuu de material topit printr-o matriță, este un extruder; dacă umple o cavitate închisă în cicluri, este o mașină de turnat.
Cele patru lucrări pe care le execută fiecare extruder
Indiferent dacă șurubul are un diametru de 45 mm sau 200 mm, fie că mașina prelucrează pulbere de PVC sau fulgi de polietilenă reciclată, aceleași patru lucrări au loc în succesiune de-a lungul cilindrului. Înțelegerea lor face conversațiile cu specificațiile mult mai scurte.
1. Transport solid
Peleții sau pulberea cad prin gâtul de alimentare și sunt târâte înainte de șuruburile rotative. În această zonă canalul este cel mai adânc, iar polimerul este încă solid, astfel încât șurubul se comportă ca un transportor. Secțiunile de alimentare pot fi neted-alezitate sau canelate; o secțiune de alimentare canelată prinde materialul mai ferm și crește puterea pe poliolefine, în timp ce un orificiu neted este mai blând și este adesea preferat pentru PVC-ul termosensibil.
Problemele de alimentare rareori vin doar de la șurub. Umiditatea, forma peletelor, conținutul de fine și temperatura buncărului toate schimbă cât de constant intră materialul în primele zboruri. Un buncăr cu punte sau o zonă de alimentare înfometată apare în aval ca o ieșire în creștere pe care nicio reglare a temperaturii nu o poate repara.
2. Topirea și plastificarea
Pe măsură ce adâncimea canalului scade, patul solid este comprimat pe peretele butoiului. Frecarea și forfecarea generează cea mai mare parte a energiei de topire, încălzitoarele de butoi contribuind cu o pondere mai mică. Acesta este motivul pentru care puterea de antrenare și geometria șurubului contează mai mult decât puterea încălzitorului atunci când ieșirea este împinsă în sus.
Topirea trebuie să fie completă înainte ca materialul să ajungă la matriță. Particulele netopite apar ca geluri, pete sau puncte slabe în produsul finit și sunt cea mai frecventă plângere a liniilor de extrudare care au fost împinse peste punctul lor de proiectare.
3. Măsurarea și creșterea presiunii
În secțiunea de măsurare, canalul este cel mai puțin adânc, iar topitura este pompată ca un fluid vâscos. Presiunea crește de la aproape zero la gâtul de alimentare până la oriunde de la 100 la 400 bar la matriță, în funcție de rezistența matriței și de vâscozitatea materialului. Această presiune trebuie să fie construită fără probleme, deoarece fluctuația presiunii se traduce direct în variația grosimii produsului final.
Elementele de amestecare sunt adesea adăugate aici: Maddock sau secțiuni de barieră pentru amestecarea dispersivă, mixere de ananas sau pin pentru amestecarea distributivă. Acestea costă ceva producție, dar cumpără consistență, care este de obicei cel mai bun schimb.
4. Modelarea la matriță
Matrița dă topiturii forma sa finală. Designul matriței controlează distribuția grosimii peretelui, finisarea suprafeței și cantitatea de umflare a matriței, fenomen în care topitura se extinde ușor pe măsură ce părăsește buza matriței. Echipamentele din aval, cum ar fi manșoanele de dimensionare, rezervoarele de vid, băile de răcire, unitățile de transport și frezele, apoi blochează dimensiunile.
Un extruder perfect construit, cu o matriță proiectată prost, produce încă un produs prost. Dimpotrivă, un extruder modest cu o matriță bine proiectată și un echipament stabil în aval poate păstra toleranțe strânse ani de zile.
Transportul, topirea, măsurarea și modelarea au loc într-o singură trecere continuă, astfel încât o slăbiciune în orice zonă limitează performanța întregii linii.
Ce acoperă cuvântul în diferite industrii
Prelucrarea plasticului este cel mai mare utilizator al termenului, dar același cuvânt apare în mai multe industrii neînrudite. Un cumpărător care se deplasează între sectoare poate fi surprins de cât de mult se schimbă vocabularul.
- Extrudarea materialelor plastice: țevi, foi, film, profil, acoperire cu sârmă, filament și amestecare. Producția este măsurată în kilograme pe oră.
- Extrudarea cauciucului: filtre, extrudere cu alimentare la cald și cu alimentare la rece care împing compușii de cauciuc prin matrițe pentru furtunuri, etanșări și profile.
- Extrudarea alimentelor: extruderele pentru gustări și cereale folosesc un șurub pentru a găti și a extinde amidonul sub presiune, apoi elimină umezeala de la matriță.
- Extrudarea metalelor și a argilei: profilele de aluminiu și formele de cărămidă sau ceramică sunt extrudate într-un mod comparabil, de obicei la presiuni mult mai mari.
- Fabricare aditivă: „extruderul” de pe o imprimantă 3D este punctul fierbinte plus unitatea care alimentează filamentul. Îndeplinește aceleași funcții de transport și topire la o scară foarte mică.
Consecința practică este că specificațiile nu se transferă între sectoare. Un extruder pentru gustări și un extruder pentru țevi pot împărtăși o arhitectură cu șurub și cilindru, în timp ce nu au aproape nicio valoare de design. Când cineva întreabă ce înseamnă extruder într-o întâlnire tehnică, întrebarea utilă este întotdeauna ce material și ce produs.
„Extruder” este mai degrabă o descriere funcțională decât un singur tip de mașină, astfel încât materialul și produsul definesc întotdeauna specificația reală.
Tipuri comune de extrudere și la ce sunt buni
Cea mai utilă clasificare este după configurația șurubului, deoarece acea alegere unică determină capacitatea de amestecare, nivelul de forfecare, comportamentul de alimentare și costul. Tabelul de mai jos rezumă principalele familii utilizate în prelucrarea materialelor plastice și a cauciucului.
| Tip extruder | Cum funcționează | Materiale tipice | Produse tipice |
|---|---|---|---|
| Un singur șurub | Un șurub transportă, comprimă și pompează topitura | PE, PP, PS, ABS, PC, fulgi reciclați | Țeavă, foaie, film suflat, înveliș de sârmă, tijă, filament |
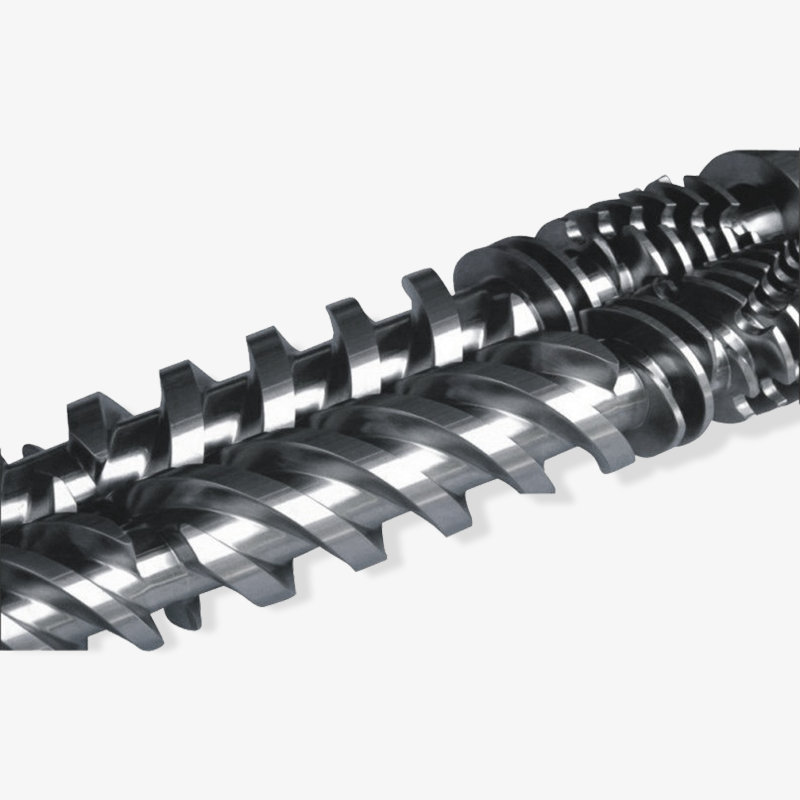
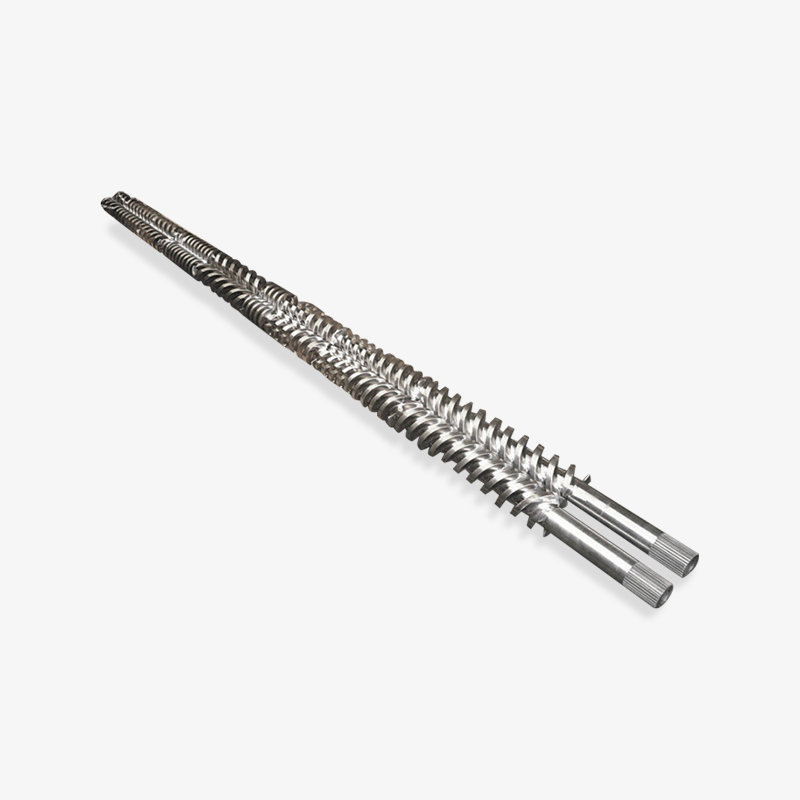
| Surub dublu conic | Două șuruburi conice care se împletesc cu o zonă mare de avans și forfecare blândă | PVC rigid și moale, compozite lemn-plastic | Țeavă, profil de fereastră, siding, foaie, canal de cabluri |
| Surub dublu paralel | Două șuruburi de îmbinare paralele, adesea cu elemente de transport și amestecare modulare | PVC, PE, PP, compuși umpluți și armați | Teava, profil, tabla, peletizare, amestecare |
| Extruder cu role planetare | Un șurub central cu mai multe șuruburi planetare care se rostogolesc în interiorul unui butoi canelat | PVC, spumă PVC, compuși sensibili la căldură | Foaie, placă de spumă, folie, stoc calandrat |
| Extrudere cu mai multe șuruburi și inele | Trei sau mai multe șuruburi dispuse simetric pentru o reînnoire foarte mare a suprafeței | Compuși foarte umpluți și sensibili la forfecare | Compounding, devolatilizing, fișă de specialitate |
Două compromisuri stau în spatele acelei mese. Mașinile cu două șuruburi se amestecă și se alimentează mai bine, dar costă mai mult pe kilogram de producție și necesită o întreținere mai atentă, deoarece șuruburile se întrepătrund cu spațiul liber strâns. Mașinile cu un singur șurub sunt mai simple, mai ieftine de rulat și remarcabil de fiabile, dar depind în mare măsură de calitatea peleților și de alimentarea constantă.
Pentru PVC, alegerea este de obicei stabilită rapid: extruderele conice cu două șuruburi domină țeava și profilul rigid din PVC, deoarece suprafața lor mare de alimentare acceptă pulbere, iar profilul de forfecare blând limitează degradarea. Pentru țevile din poliolefină, o mașină cu un singur șurub cu o secțiune de alimentare canelată este adesea cea mai economică cale. Pentru sistemele combinate și cu umplere ridicată, modelele cu șuruburi paralele sau planetare sunt răspunsul standard.
Configurația șuruburilor, nu dimensiunea mașinii, este decizia care determină dacă un extruder se potrivește unui anumit material și produs.
Extruder vs mașină de turnat prin injecție: diferența cumpărătorilor confuză
Deoarece ambele mașini folosesc un șurub în interiorul unui butoi încălzit, ele sunt frecvent amestecate în oferte și cereri de piese de schimb. Principiul de funcționare este complet diferit, la fel și modelele de uzură și piesele de schimb.
| Caracteristic | Extruder | Mașină de turnat prin injecție |
|---|---|---|
| Modul proces | Continuă | Ciclic, lovitură cu lovitură |
| Mișcarea șurubului | Se rotește continuu într-o direcție | Se rotește pentru a plastifia, apoi inversează pentru a injecta |
| Măsura de ieșire | Kilograme pe oră | Injecții pe oră, sau grame pe shot |
| Element de modelare | Matriță deschisă, materialul pleacă continuu | Cavitatea matriță închisă, materialul se solidifică în interior |
| Caracteristica tipică a șuruburilor | Secțiune lungă de dozare, elemente de amestecare, L/D mare | Supapă de reținere, L/D mai scurt, raport de compresie ridicat |
| Model de purtare | Treptat, răspândiți de-a lungul zonei de măsurare și muriți | Concentrat în apropierea supapei de reținere și a zonei de alimentare |
Consecința de întreținere este practică. Un șurub extruder se uzează adesea cel mai mult în secțiunea de dozare și la vârf, deoarece acolo este punctul de forfecare și presiunea maximă. Un șurub de injecție se uzează de obicei mai întâi în jurul supapei de reținere și al inelului de control, din cauza mișcării axiale repetate. Comandarea șurubului greșit pentru mașina greșită produce o piesă care se potrivește prost și are performanțe mai proaste.
Acesta este și motivul pentru care un furnizor de piese de schimb trebuie să confirme tipul mașinii, diametrul șurubului, raportul L/D și geometria de montare înainte de a cota. Un șurub care este apropiat dimensional nu este același lucru cu un șurub care este corect funcțional.
Extrudarea și turnarea prin injecție împart hardware-ul șurubului și cilindrului, dar nu geometria șurubului, astfel încât piesele de schimb nu sunt niciodată interschimbabile.
Debitul în practică: cât de mult împinge cu adevărat un extruder
Debitul este primul număr pe care majoritatea cumpărătorilor îl caută și cel mai des înțeles greșit. Cifrele publicate descriu de obicei un material din cel mai bun caz, cu o matriță bine asortată și o alimentare stabilă. Producția reală scade atunci când materialul este umplut, când matrița este restrictivă, când alimentarea este inconsecventă sau când sistemul de răcire nu poate elimina suficientă căldură. Numai diametrul șurubului explică doar o parte a imaginii, deoarece adâncimea canalului, raportul L/D, viteza șurubului și puterea de antrenare interacționează. Un butoi mai mare care funcționează lent poate mișca mai puțin material decât un butoi mai mic care funcționează rapid, iar o mașină care funcționează la viteza maximă poate produce o calitate inacceptabilă a topiturii. Graficul de mai jos plasează principalele familii de extrudere una lângă alta folosind intervale de ieșire indicative, ceea ce este un punct de plecare util pentru planificarea în faza incipientă, mai degrabă decât o specificație finală.
Intervale indicative de debit după tipul de extruder
Un singur șurub, 45 mm, 25:1 L/D
Un singur șurub, 90 mm, 30:1 L/D
Surub dublu conic, 55/110 mm
Surub dublu paralel, 62 mm
Extruder cu role planetare, 150 mm
Lungimea barei este proporțională cu capătul superior al fiecărui interval tipic pe o scară de 1.100 kg/h. Ieșirea reală depinde de material, geometria șurubului, rezistența matriței și puterea de antrenare.
Cea mai evidentă tendință din diagramă este intervalul dintre mașina mică cu un singur șurub și extruderul cu role planetară, care reprezintă o diferență de aproximativ douăzeci de ori în producție. Acest decalaj nu este cauzat doar de diametru. Unitatea planetară împrăștie lucrul pe multe șuruburi mici, cu o suprafață de contact foarte mare, astfel încât poate plasa un volum mare ușor, în timp ce un singur șurub de 45 mm are un canal îngust și spațiu limitat pentru transferul de căldură.
A doua tendință este că cele două familii de șuruburi duble stau aproape una de alta, la mijlocul gamei, în ciuda geometriei foarte diferite. Un șurub dublu conic compensează lungimea sa mai scurtă cu o zonă mare de alimentare, motiv pentru care se descurcă atât de bine cu pulberea de PVC. Un șurub dublu paralel realizează o putere similară cu un șurub mai lung, mai modular, care poate accepta secțiuni de amestecare și aerisire.
O a treia observație este că intervalele de ieșire sunt largi, iar lățimea este semnificativă. Banda de 250 până la 600 kg/h pentru șurubul dublu paralel de 62 mm reflectă cât de puternic modifică formula performanța: un compus PVC ușor umplut rulează aproape de partea superioară a benzii, în timp ce un compus puternic umplut cu umplutură abrazivă poate scădea în partea de jos și poate consuma mult mai mult din puterea de antrenare disponibilă.
Compararea celor două intrări cu un singur șurub arată cât de înșelătoare pot fi comparațiile de diametru. Dublarea diametrului de la 45 mm la 90 mm crește puterea cu aproximativ un factor de opt, mai degrabă decât cu un factor de doi, deoarece atât secțiunea transversală a canalului, cât și viteza posibilă a șurubului cresc. Cumpărătorii care cresc pe baza ipotezelor liniare supradimensionează adesea unitatea sau subdimensionează secțiunea de răcire din aval.
Ieșirea singură nu justifică niciodată o achiziție. O mașină care funcționează la vârful gamei sale cu o topitură instabilă produce deșeuri la o rată care șterge orice avantaj de debit. În practică, puterea utilizabilă este cea mai mare cifră la care stabilitatea presiunii, temperatura de topire și toleranța dimensională rămân toate în cadrul specificațiilor.
Aceeași logică se aplică pieselor de schimb. Un șurub de înlocuire cu un raport de compresie diferit sau un canal de măsurare mai puțin adânc modifică curba de ieșire a întregii mașini. Când o fabrică modernizează un șurub, capacitatea de răcire și de evacuare a liniei de extrudare trebuie revizuită în același timp, deoarece blocajul se deplasează frecvent în aval odată ce șurubul este îmbunătățit.
În cele din urmă, cifrele de debit trebuie să fie întotdeauna legate de un material declarat, o viteză a șurubului declarată și o matriță stabilită. O cotație care listează producția fără aceste trei condiții nu poate fi comparată cu o cotație concurentă, iar diferența apare de obicei doar în prima săptămână de producție.
Cifrele de producție publicate sunt semnificative numai atunci când materialul, viteza șurubului și matrița sunt specificate împreună, deoarece producția utilizabilă este limitată de calitatea topiturii stabilă, mai degrabă decât de viteza maximă.
Șuruburi și butoaie: părțile care decid ce poate face un extruder
Două componente fac cea mai mare parte a muncii în interiorul oricărui extruder: șurubul și cilindrul. Ele sunt, de asemenea, cele două componente care se uzează mai întâi, ceea ce le face să fie centrul discuțiilor atât de inginerie, cât și de achiziții.
Geometria șurubului
Un șurub standard cu trei zone se împarte în secțiuni de alimentare, compresie și dozare. Raportul de compresie, calculat din adâncimea canalului de alimentare împărțită la adâncimea canalului de dozare, se încadrează de obicei între 2:1 și 4:1, în funcție de densitatea în vrac și de comportamentul topiturii. Șuruburile de barieră separă canalele solide și cele de topire pentru a îmbunătăți stabilitatea la topire. Secțiunile de amestecare precum Maddock, Egan sau mixerele cu pini îmbunătățesc dispersia culorii și omogenitatea topiturii, cu un anumit cost în producție.
Raportul L/D, lungimea cilindrului împărțită la diametrul șurubului, este celălalt număr de titlu. Mașinile de uz general funcționează adesea între 25:1 și 30:1, în timp ce mașinile cu aerisire și șuruburile de amestecare pot atinge 36:1 sau mai mult. Un șurub mai lung oferă mai mult timp de ședere și mai mult spațiu pentru amestecare și aerisire, dar adaugă și sarcină de cuplu și cost.
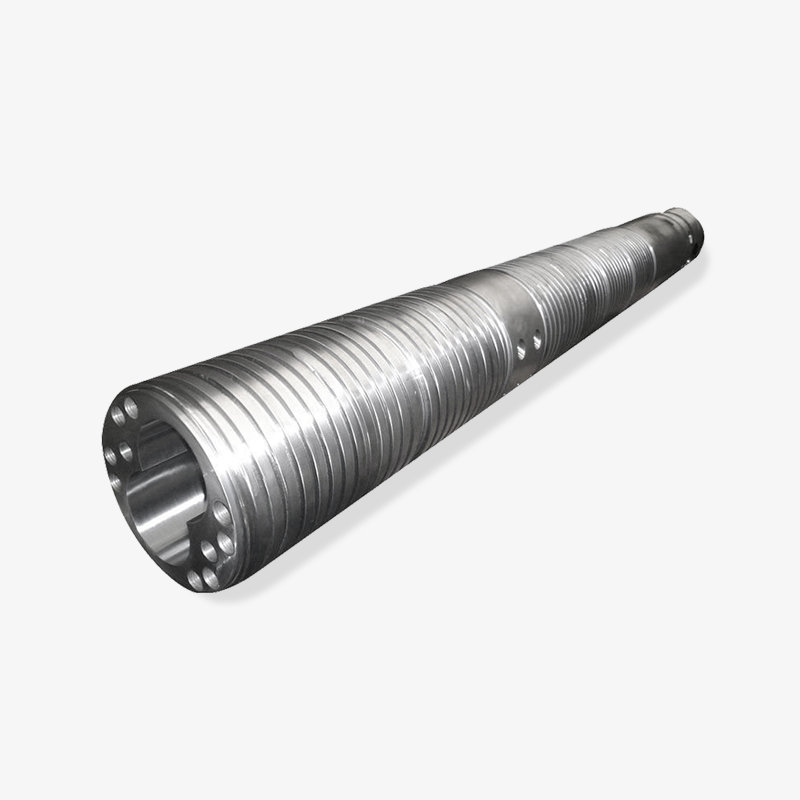
Construcție de butoi
Butoaiele sunt de obicei construite din oțel nitrurat, căptușeli bimetalice sau manșoane din oțel pentru scule. Butoaiele nitrurate se potrivesc cu polimeri neumpluți, cum ar fi PE și PP. Butoaiele bimetalice, în care un aliaj rezistent la uzură este turnat centrifug în orificiu, gestionează mult mai bine compușii umpluți cu sticlă, umpluți cu minerale și foarte abrazivi. Grosimea căptușelii variază în mod obișnuit între 1,5 și 2,5 mm, iar valorile de duritate în intervalul de 55 până la 65 HRC sunt comune pentru clasele rezistente la uzură.
Familii de produse în practică
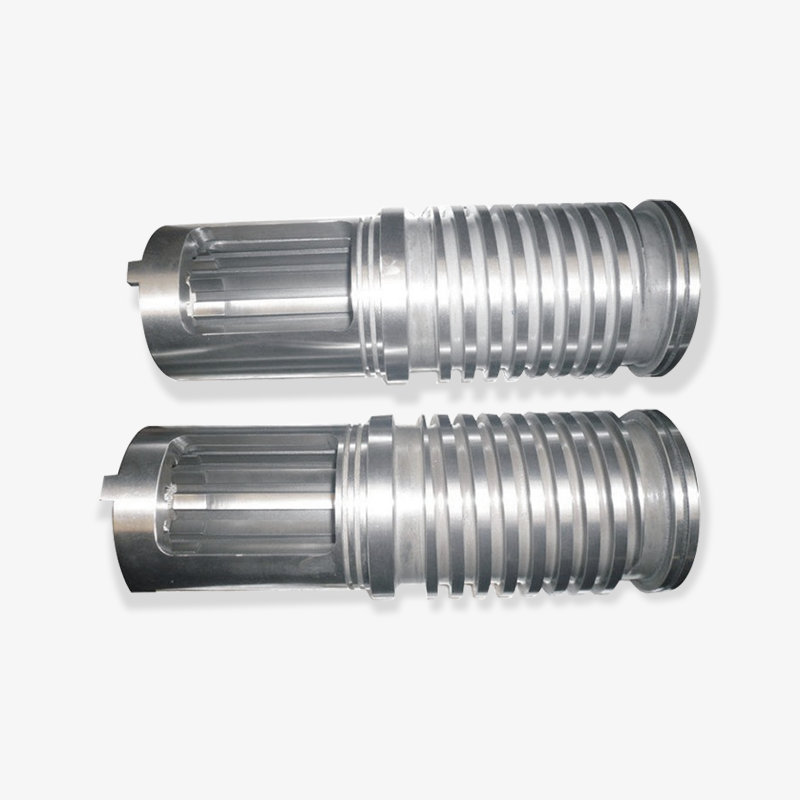
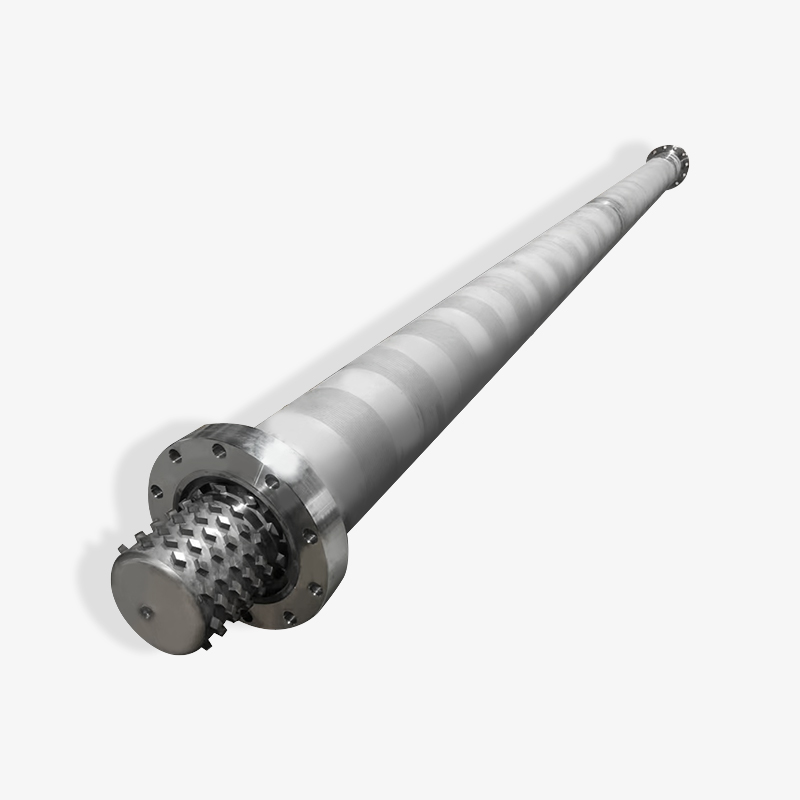
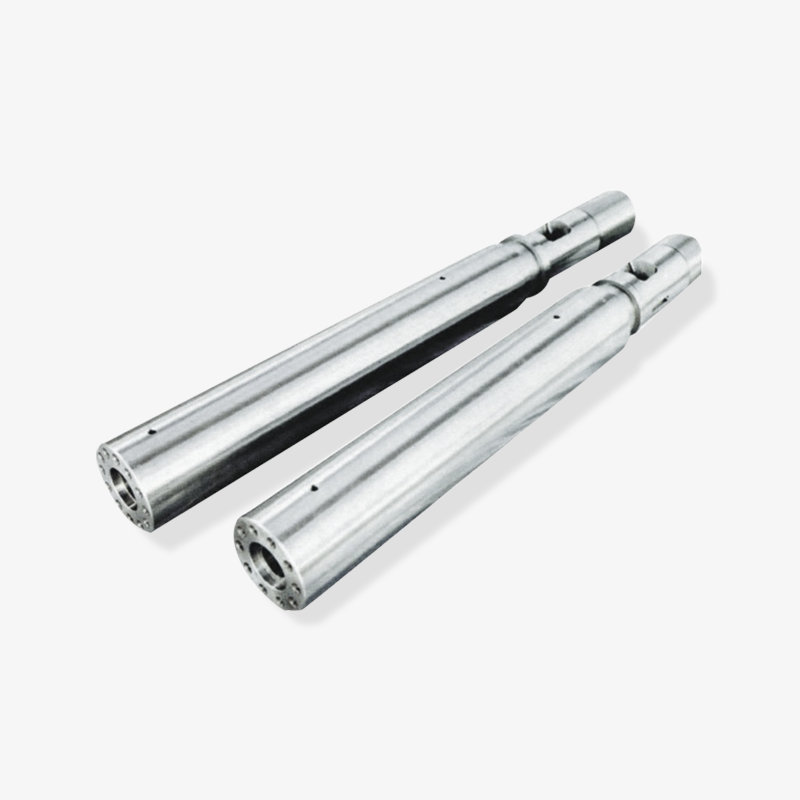
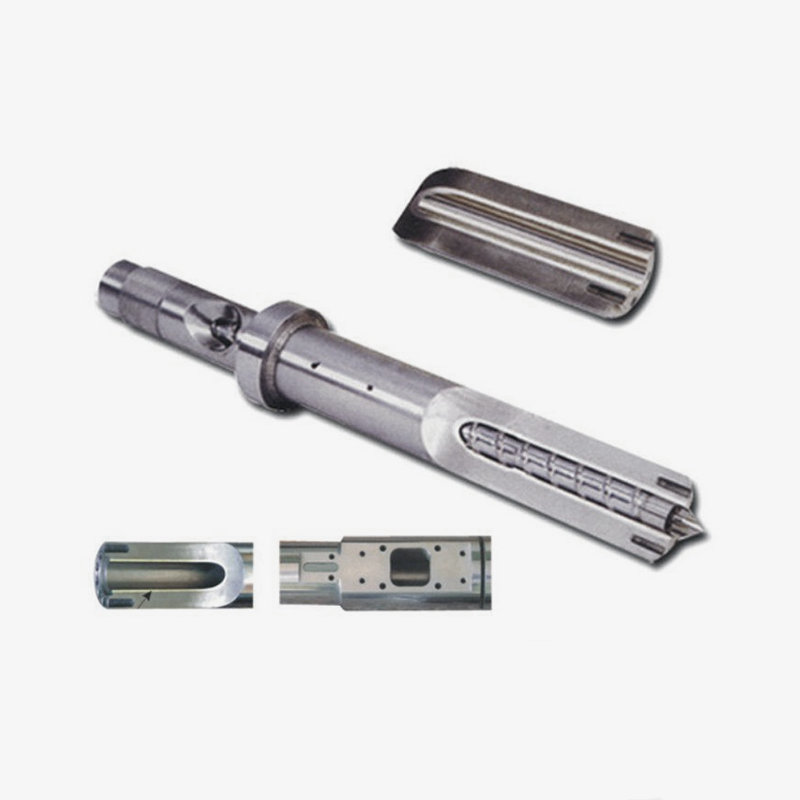
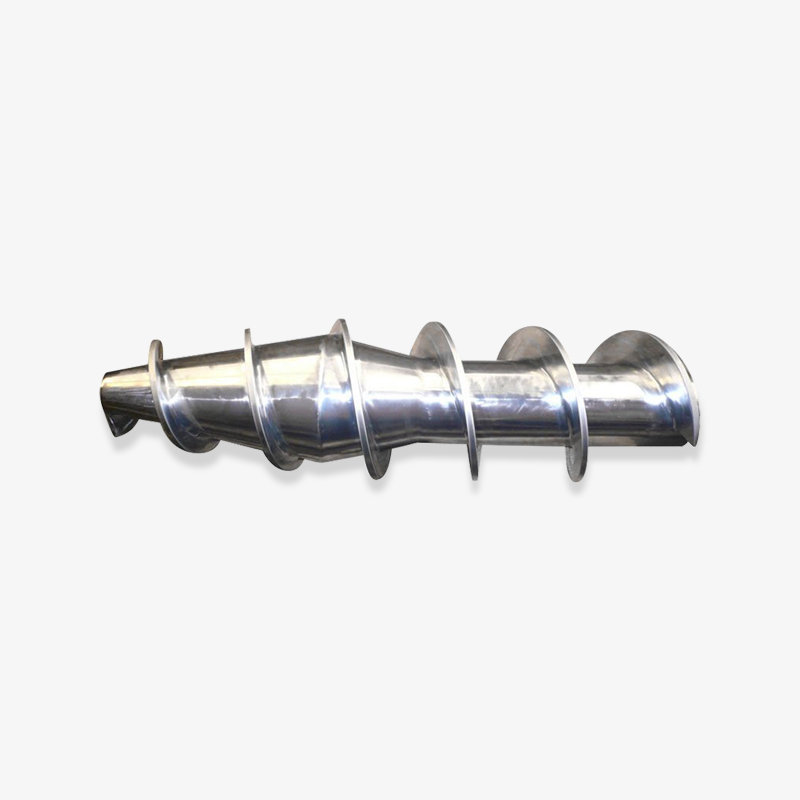
Pentru constructorii de mașini și procesoare, aprovizionarea cu șurub și butoi se împarte în familii recunoscute. Seturile cu un singur șurub și butoi din seria SJ acoperă extrudarea generală a țevilor, tablei și profilului. Seturile de șuruburi conice și butoi din seria SJS servesc linii rigide și moi din PVC. Butoaiele cu două șuruburi paralele se ocupă de PVC de mare putere și sarcini de amestecare. Șuruburile planetare WB-WE, butoaiele și extruderele planetare complete se potrivesc cu plastificarea blândă, de mare putere. Seturile de șuruburi și butoi bimetalice se adresează formulărilor abrazive. Ansamblurile șurub și butoi pentru mașini de turnat prin injecție acoperă partea ciclică a industriei, în timp ce șuruburile extruder de cauciuc și seturile de șuruburi și butoi din spumă EPE servesc procesării cauciucului și producției de spumă de polietilenă expandată.
Producătorii din acest segment lucrează de obicei atât ca furnizor de componente, cât și ca soluționator de probleme. Zhoushan Microwave Screw Machinery, cu sediul în Zhejiang, fondată în 1990, operează peste 10.000 de metri pătrați de spațiu de atelier și se poziționează ca o fabrică combinată de fabricare și prelucrare a șuruburilor și a cilindrii de precizie, care exportă pe piețe precum Statele Unite, Germania, Dubai, Vietnam și Thailanda. Acest profil este tipic pentru furnizorii de specialitate pe care se bazează constructorii de mașini atunci când un șurub standard de catalog nu se potrivește cu un anumit material sau cu o țintă de producție.
Geometria șurubului stabilește capacitatea de topire și amestecare, în timp ce materialul butoiului stabilește durata de uzură; ambele trebuie să se potrivească cu materialul în curs de prelucrare.
Cum să selectați un extruder pentru o anumită lucrare
Selecția începe cu produsul și funcționează înapoi. Tabelul de mai jos enumeră parametrii care decid cel mai adesea dacă o ofertă va reuși în producție.
| Parametru | Gama tipică | De ce contează |
|---|---|---|
| Diametrul șurubului | 30-200 mm | Setează fereastra de ieșire împreună cu viteza și adâncimea canalului |
| Raport L/D | 20:1 până la 36:1 | Controlează timpul de rezidență, amestecarea și capacitatea de ventilare |
| Raport de compresie | 2:1 până la 4:1 | Trebuie să se potrivească cu densitatea în vrac a peletelor sau a pulberii |
| Puterea de antrenare | În funcție de material și de producție | Determină puterea realizabilă fără blocarea cuplului |
| Construcție în butoi | Nitrurate sau bimetalice | Uzați viața cu compuși umpluți sau corozivi |
| Mori și în aval | Dimensionare, răcire, ridicare, tăiere | Toleranța și finisarea suprafeței sunt stabilite aici, nu în butoi |
Două moduri de defecțiune se repetă în practică. Primul este subdimensionarea unității pentru a reduce costurile: mașina atinge puterea necesară doar la viteza maximă a șurubului, unde temperatura topiturii devine instabilă și calitatea produsului variază. Al doilea este alegerea unui butoi nitrurat pentru o formulare abrazivă, care produce uzură vizibilă în câteva luni și o scădere lentă a producției, care este dificil de diagnosticat.
Comportamentul material ar trebui să conducă restul. PVC-ul are nevoie de forfecare redusă și timp de rezidență scurt, ceea ce indică modelele cu șuruburi conice. Țeava din poliolefină favorizează o mașină cu un singur șurub cu o secțiune de alimentare canelata. Rășinile tehnice umplute cu sticlă au nevoie de butoaie bimetalice și surub rezistent la uzură. Aplicațiile cu spumă necesită un control precis al injecției de gaz și al presiunii de topire, ceea ce înseamnă de obicei un profil de șurub dedicat, mai degrabă decât unul de uz general.
Începeți de la material, toleranța produsului și rezultatul necesar; geometria șurubului și materialul cilindrului decurg din cele trei, nu din comoditatea catalogului.
Unde sunt folosite extrudere: aplicații și produse reale
Raza de extindere a extrudarii este mai mare decât se așteaptă majoritatea cumpărătorilor, deoarece aproape orice produs cu o secțiune transversală constantă poate fi realizat astfel.
- Conductă și tub: alimentare cu apă, drenaj, gaz, conductă de cablu, tubulatura medicală.
- Foaie și placă: foaie de ambalare, semnalizare, panou de construcție, placă de spumă.
- Film: film suflat pentru pungi și căptușeli, film turnat pentru laminare.
- Profile: rame de ferestre, profile usi, canturi pentru mobila, canale de cabluri.
- Sârmă și cablu: izolație și mantaș aplicate la viteză mare a liniei.
- Spumă: EPE și alte produse din polietilenă expandată, unde un șurub și un butoi dedicat pentru spumă gestionează topirea încărcată cu gaz.
- Cauciuc: furtunuri, garnituri, benzi de protecție și preforme pentru turnare.
- Compoziție: pelete umplute, ranforsate și color-masterbatch.
- Reciclare: ieșirea liniei de spălat este transformată în pelete reutilizabile.
- Filament: filament de imprimare 3D extras dintr-un fir extrudat.
Fiecare aplicație poartă propria sa cultură de toleranță. Tuburile medicale pot necesita o variație a grosimii peretelui sub câteva sutimi de milimetru, în timp ce o conductă de drenaj poate tolera mult mai mult. Aceste diferențe se răspândesc în designul șurubului, calitatea matriței și stabilitatea sistemului de antrenare.
Același principiu de extrudare acoperă țevi, foi, film, profil, spumă, cauciuc și amestecare; se schimbă doar șurubul, cilindrul și matrița.
Cumpărarea de șuruburi și butoaie: Ce ar trebui să verifice cumpărătorii B2B
Achizițiile în această industrie sunt grele în relații, dar ar trebui să fie în continuare bazate pe specificații. Indiferent dacă lucrați cu un producător, un furnizor sau un angrosist orientat spre export, se aplică aceeași listă de verificare.
- Confirmați tipul mașinii, diametrul șurubului, raportul L/D și dimensiunile de montare față de un desen, nu de o fotografie.
- Solicitați specificația materialului pentru șurub și butoi, inclusiv calitatea oțelului de bază și procesul de tratare.
- Solicitați valorile de duritate și, după caz, adâncimea de nitrurare sau grosimea căptușelii bimetalice.
- Verificați dreptatea, concentricitatea și toleranțele de finisare a suprafeței în scris.
- Clarificați dacă șurubul este un înlocuitor introdus sau necesită potrivire cu un cilindric existent.
- Verificați permisiunea de uzură și durata de viață estimată pentru conținutul dvs. de umplutură specific.
- Confirmați termenul de livrare, metoda de ambalare și documentația de export dacă piesele sunt expediate la nivel internațional.
Căile de aprovizionare personalizate și standard diferă în ceea ce privește costul și riscul. Un șurub standard poate fi livrat rapid și la un preț previzibil, dar este posibil să nu se potrivească cu un material neobișnuit. Un șurub personalizat costă mai mult și durează mai mult, dar poate elimina o problemă persistentă de calitate care a absorbit deșeurile de ani de zile. Cumpărătorii cu experiență solicită de obicei o opțiune standard și o opțiune personalizată în aceeași interogare, apoi le compară pe ambele cu costul producției slabe.
MOQ și politica de stocare afectează, de asemenea, decizia. Constructorii de mașini care sprijină mulți clienți beneficiază de un furnizor care va produce una sau două piese până la desen, în timp ce procesoarele cu volum mare pot prefera să dețină un set de rezervă. Păstrarea unui șurub de rezervă și a unui butoi pe raft este ieftină în comparație cu o săptămână de producție pierdută.
Verificați în scris gradul materialului, duritatea și toleranțele dimensionale înainte de a comanda, deoarece un șurub care se potrivește nu este automat un șurub care funcționează.
Elemente esențiale de întreținere și depanare
Extrudele eșuează treptat, iar semnele timpurii sunt ușor de ratat, deoarece linia continuă să funcționeze. Urmărirea puterii, a presiunii de topire și a sarcinii motorului împreună dezvăluie de obicei uzura înainte ca calitatea produsului să se prăbușească.
| Simptom | Cauza probabila | Verificați mai întâi |
|---|---|---|
| Scădere treptată a producției | Uzura șuruburilor sau cilindrului, joc crescut | Măsurați diametrul șurubului și alezajul cilindrului |
| Pete sau geluri netopite | Capacitate de topire depășită, temperatură de profil greșită | Profilul temperaturii cilindrului, viteza șurubului, contrapresiunea |
| Creșterea puterii și fluctuația presiunii | Hrănire inconsecventă, poduri sau umiditate | Buncăr, alimentator, uscare, temperatura zonei de alimentare |
| Topitură supraîncălzită | Forfecare excesivă, șurub uzat, răcire blocată | Viteza șurubului, circuitul de răcire, precizia termocuplului |
| Durată scurtă de viață a șurubului | Umplutură abrazivă, calitate greșită a butoiului | Conținut de umplutură, material butoi, opțiune de acoperire dur |
Rutinele preventive sunt simple. Verificați încălzitoarele și termocuplurile lunar, deoarece un încălzitor defect forțează șurubul să genereze mai multă căldură de forfecare și accelerează uzura. Inspectați gâtul de alimentare și buncărul pentru a detecta eventualele fine și punți. Trageți șurubul la intervale planificate și înregistrați diametrele astfel încât tendințele de uzură să fie vizibile mai degrabă decât ghicite. Păstrați materialul de purjare potrivit cu polimerul procesat și nu lăsați niciodată o mașină să stea cu PVC la temperatură.
Când puterea scade, instinctul este de a crește viteza șurubului. De obicei, aceasta crește temperatura de topire în loc să restabilească debitul și scurtează durata de viață a șurubului. Măsurarea mai întâi a clearance-ului este mai rapidă și mai ieftină.
Înregistrați dimensiunile șuruburilor și cilindrului la fiecare oprire planificată; datele privind tendințele de uzură previn majoritatea opririlor neplanificate ale liniei.
Întrebări frecvente
Ce înseamnă extruder într-o propoziție?
Un extruder este o mașină care topește sau înmoaie materialul și îl împinge continuu printr-o matriță pentru a produce un produs cu o secțiune transversală fixă, cum ar fi țeavă, foaie, film sau profil.
Este un extruder o mașină sau o piesă?
Ambele utilizări sunt corecte. În planificarea producției, un extruder este mașina completă, inclusiv antrenare, cilindru, șurub și matriță. În întreținerea și achiziționarea de piese de schimb, „extruder” se referă adesea în mod specific la ansamblul șurub și cilindru. Confirmați întotdeauna ce sens se aplică înainte de a cita.
Care este diferența dintre un extruder și o mașină de turnat prin injecție?
Un extruder funcționează continuu și împinge topitura printr-o matriță deschisă, astfel încât producția este măsurată în kilograme pe oră. O mașină de turnat prin injecție plastifică cu un șurub, dar apoi injectează împușcături discrete într-o matriță închisă, astfel încât producția este măsurată în împușcături sau grame per împușcătură.
Ce înseamnă L/D pe un șurub extruder?
L/D este lungimea efectivă a șurubului împărțită la diametrul acestuia. Un șurub 25:1 pe un butoi de 45 mm are o lungime efectivă de aproximativ 1.125 mm. Rapoarte mai mari oferă mai mult timp de rezidență pentru topire, amestecare și aerisire, dar necesită mai mult cuplu și costă mai mult pentru a produce.
De ce extruderele cu două șuruburi costă mai mult decât mașinile cu un singur șurub?
Mașinile cu două șuruburi necesită două șuruburi potrivite, o cutie de viteze mai complexă cu arbori sincronizați și toleranțe de fabricație mai strânse. De asemenea, se hrănesc și se amestecă mai bine, în special cu pulberi și compuși umpluți, ceea ce justifică costul în aplicațiile de PVC și amestecare.
Cât durează un șurub și un butoi extruder?
Durata de viață depinde în principal de conținutul de umplutură, temperatura de procesare și disciplina de întreținere. Poliolefinele neumplute pe un șurub nitrurat și un butoi pot funcționa mulți ani, în timp ce compușii umpluți cu sticlă pot purta un set nitrurat vizibil în decurs de un an sau doi. Butoaiele bimetalice și șuruburile rezistente la uzură prelungesc durata de viață în mod substanțial în condiții abrazive.
Pot înlocui doar șurubul fără a schimba cilindrul?
Da, dar numai dacă alezajul butoiului este încă în toleranță. Odată ce spațiul dintre șuruburi și peretele cilindrului depășește limita de specificație, un șurub nou singur nu va restabili ieșirea, deoarece topitura alunecă înapoi peste șuruburi. Măsurarea ambelor componente înainte de a comanda evită o greșeală costisitoare.
Din ce materiale sunt fabricate șuruburile și butoaiele extruderului?
Oțelurile cu șuruburi obișnuite includ clase de nitrurare, cum ar fi 38CrMoAlA și oțeluri pentru scule, cum ar fi SKD61 sau D2. Butoaiele sunt de obicei din oțel nitrurat sau bimetalice, unde un aliaj rezistent la uzură este turnat în orificiu. Alegerea corectă depinde de abrazivitatea și potențialul de coroziune al polimerului prelucrat.
Ce este un șurub și un butoi bimetalic?
Bimetalic se referă la un butoi cu o căptușeală din aliaj turnată centrifug rezistent la uzură, adesea asociată cu un șurub întărit sau dur. Combinația rezistă la abraziunea fibrelor de sticlă și a materialelor de umplutură minerale mult mai bine decât un orificiu nitrurat, la un preț de achiziție mai mare.
Am nevoie de un șurub personalizat sau unul standard?
Șuruburile standard se potrivesc materialelor obișnuite și produselor standard. Șuruburile personalizate au sens atunci când materialul este neobișnuit, când se folosește o umplutură specială, când randamentul trebuie crescut fără a schimba mașina sau când o problemă de calitate existentă a rezistat ajustărilor procesului.
Cele mai multe întrebări despre extruder se reduc la trei fapte: materialul, produsul și dimensiunile mașinii; acele trei răspunsuri definesc orice altceva.
Modul de referință: Familii de șuruburi și țevi
Următorul modul rezumă familiile de componente care apar cel mai des în cererile de piese de schimb pentru extrudare. Este concepută ca o hartă de orientare rapidă pentru cumpărători și ingineri care pregătesc un caiet de sarcini sau compară oferte.
Un singur șurub și cilindru
Extrudare de uz general pentru țevi, tablă, tijă și profil. Geometrie seria SJ cu zone de alimentare, compresie și dozare.
Șurub dublu conic și cilindru
Seturi din seria SJS pentru PVC rigid și moale, cu o zonă mare de alimentare și forfecare blândă pentru compuși sensibili la căldură.
Dublu șurub și cilindric paralel
Geometrie modulară pentru PVC cu randament ridicat, compuși umpluți și linii de amestecare cu secțiuni de aerisire și amestecare.
Șurub și cilindru planetar
Șuruburi planetare din seria WB-WE, butoaie și extrudere complete pentru plastificare blândă, de mare volum.
Șurub și cilindru bimetalic
Seturi rezistente la uzură pentru formulări umplute cu sticlă, umplute cu minerale și corozive în care găurile nitrurate se uzează prea repede.
Șuruburi și butoaie de specialitate
Ansambluri de mașini de turnat prin injecție, șuruburi de extrudere din cauciuc și seturi de șuruburi și butoaie pentru spumă EPE pentru extrudarea spumei.
Deoarece aceste familii se suprapun în geometrie, dar diferă în ceea ce privește materialul, duritatea și tratamentul, cea mai sigură abordare pentru un constructor de mașini este să furnizeze desenul mașinii și specificația materialului împreună. Acest singur pas elimină cea mai mare parte a riscului dintr-o comandă de piese de schimb în străinătate.
O specificație de șurub și butoi este completă numai atunci când geometria, materialul de bază, tratamentul și duritatea sunt toate menționate pe același desen.
Concluzie
Ce înseamnă extruder? Înseamnă o mașină care topește și pompează material continuu printr-o matriță și înseamnă, de asemenea, ansamblul șurub și cilindru care face acest lucru posibil. Cele două definiții sunt legate de o singură idee: presiunea controlată și temperatura controlată produc o secțiune transversală stabilă, iar stabilitatea este ceea ce plătește clienții.
Pentru constructorii de mașini și procesoare, calea practică este simplă. Definiți mai întâi materialul și toleranța produsului. Alegeți configurația șuruburilor care se potrivește materialului. Alegeți construcția butoiului care se potrivește conținutului de umplutură. Dimensionați unitatea astfel încât puterea necesară să fie atinsă sub viteza maximă a șurubului. Apoi verificați dimensiunile și duritatea în scris înainte de plasarea comenzii.
Extrudarea recompensează pregătirea și pedepsește comenzile rapide. Un set de șuruburi și butoi bine asortate funcționează silențios ani de zile și păstrează toleranța prin cicluri lungi de producție. Un set nepotrivit produce resturi, probleme de căldură și uzură prematură pe care nicio ajustare a procesului nu le poate compensa pe deplin.
Potriviți mai întâi materialul, geometria șuruburilor și construcția cilindrului; ieșirea și durata de viață urmează automat din acea potrivire.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
