

Autor: Weibo
Data: Oct 26, 2026
Calibrarea și testarea sistemului de injecție chimică în liniile de prelucrare a plasticului
O lucrare din polipropilenă umplută cu sticlă rulează pe o mașină de turnat prin injecție. Alimentatorul de aditivi este setat să livreze 2,4% masterbatch, viteza șurubului pare normală, iar operatorul nu a atins pompa de dozare de la ultima oprire de întreținere. Cu toate acestea, lotul prezintă dungi de culoare, fotografii scurte ocazionale și o rată de respingere în creștere. Suspiciunea imediată este de obicei alimentatorul. De multe ori, însă, adevărata problemă este aceea calibrarea și testarea sistemului de injecție chimică a fost tratată ca o sarcină de configurare unică, mai degrabă decât un lanț de verificări care include dispozitivul de dozare, hardware-ul de livrare a topiturii și condițiile de proces din jurul acestora.
Concluzia mai întâi: calibrarea nu înseamnă doar reglarea unei pompe până când numărul de ieșire pare acceptabil. În prelucrarea plasticului, un sistem de injecție chimică fiabil depinde de o cale stabilă de topire prin șurub și butoi, presiune și temperatură repetabile și un răspuns de dozare care este verificat la mai mult de o rată. Testarea ar trebui să confirme ce face sistemul după încălzire, după o schimbare a ratei, după o schimbare a materialului și după întreținere. Dacă aceste patru condiții nu sunt acoperite, o fișă de calibrare poate arăta perfectă în timp ce producția continuă să se deplaseze.
Acest lucru contează pentru modelele de injecție, liniile de extrudare și constructorii de echipamente, deoarece injecția de aditivi este rareori izolată de restul mașinii. Coloranții, stabilizatorii, agenții de spumă, adjuvanții de procesare și componentele reactive intră toate într-un flux de topitură care este transportat, comprimat, forfecat și măsurat printr-un șurub și butoi. Prin urmare, linia de bază de calibrare este la fel de stabilă ca platforma mecanică de sub ea.
Calibrarea dovedește dispozitivul de dozare; testarea demonstrează dacă întregul sistem de injecție și de livrare a topiturii poate menține această performanță în producție.
Ce acoperă cu adevărat calibrarea și testarea sistemului de injecție chimică
O greșeală comună este să separați „pompa” de „mașină”. Pe o linie de producție, sistemul de injecție chimică include rezervorul de alimentare, linia de aspirație, pompa sau alimentatorul, linia de refulare, supapele de reținere, manometrele, semnalul de control, punctul de injecție și ansamblul șurub-cilindr care primește aditivul. O eroare de calibrare poate avea originea în oricare dintre aceste zone. O pompă peristaltică sau cu diafragmă poate fi solidă din punct de vedere mecanic, dar trage aer printr-o etanșare uzată. Un alimentator cu pierdere în greutate poate fi precis în mod izolat, dar livrează neuniform dacă presiunea butoiului fluctuează. O pompă cu angrenaje poate menține o ieșire constantă la o singură viteză, dar își poate pierde repetabilitatea în timpul opririi.
Ajută la împărțirea calibrării și testării în trei straturi. Primul este stratul instrumentului: punct de referință, feedback al senzorului, lungimea cursei, frecvența pulsului, citirea greutății și răspunsul de control. Al doilea este stratul hidraulic sau mecanic: garnituri, supape, conducte, șuruburi, butoaie, inele de verificare, duze și componente de antrenare. Al treilea este stratul de proces: temperatura de topire, contrapresiunea, timpul de rezidență, vâscozitatea materialului și punctul real în care aditivul se întâlnește cu polimerul. Un plan de testare util le atinge pe toate trei, deoarece o defecțiune dintr-un strat se deghizează adesea ca o defecțiune în altul.
| Strat | Ce trebuie verificat | Test practic | Efect asupra injectării aditivilor |
|---|---|---|---|
| Instrument și control | Precizia punctului de referință, scalarea semnalului, timpul de răspuns, limitele de alarmă | Test de schimbare a pasului la rate scăzute, medii și ridicate | Dezvăluie răspuns întârziat, scalare greșită sau feedback instabil |
| Livrare mecanică | Etanșări ale pompei, supape de reținere, restricții de conductă, pătrunderea aerului, uzura șuruburilor și a cilindrului | Inspecție vizuală, test de menținere a presiunii, verificare gravimetrică a ieșirii | Explică deriva, pulsația, subdozarea intermitentă sau pierderea repetabilității |
| Topiți și procesați | Profilul temperaturii cilindrului, contrapresiunea, viteza șurubului, timpul de rezidență, starea punctului de injecție | Probă de producție pe termen scurt cu înregistrarea presiunii și temperaturii | Arată dacă aditivul este livrat într-un flux stabil de topitură |
| Documentare | Ieșire de bază, factori de corecție, istoric de întreținere, lot de materiale | Înregistrări înainte și după cu limite de trecere/eșec | Împiedică ajustările repetate să devină noul normal |
Tabelul este mai degrabă practic decât teoretic. Într-o fabrică aglomerată, persoana care calibrează sistemul poate fi un tehnician, un inginer de proces sau un șef de întreținere. Testul ar trebui să fie suficient de simplu pentru a fi repetat, dar suficient de specific pentru a expune o tendință. O singură citire de ieșire la un punct de referință este utilă pentru o verificare rapidă, dar nu vă spune dacă sistemul răspunde corect atunci când producția trece la o rată sau material diferit.
Pentru turnarea prin injecție și extrudare deopotrivă, cel mai bun punct de plecare este o limită de calibrare scrisă. Definiți ce componente sunt în domeniu, ce citiri sunt înregistrate și ce condiții invalidează un test. De exemplu, un test efectuat înainte ca butoiul să ajungă la echilibrul termic poate să nu reprezinte producția. Un test efectuat cu o vâscozitate chimică diferită de fluidul de producție poate produce un factor de corecție care induce în eroare. Un test care ignoră uzura șurubului poate trece pompa, dar eșua produsul.
O înregistrare de calibrare are sens numai atunci când precizează starea mașinii, starea materialului și rata de testare la care a fost efectuată citirea.
De ce starea șuruburilor și cilindrului modifică linia de bază de calibrare
Injecția chimică este adesea apreciată doar de dispozitivul de dozare, dar sistemul de recepție are o influență majoră asupra a ceea ce înseamnă „precise” în producție. Șurubul și cilindrul stabilesc profilul de presiune, transmițând stabilitatea, istoricul de forfecare și uniformitatea topiturii. Dacă șurubul are uzură la vârfurile de zbor, dacă orificiul cilindrului și-a pierdut toleranța sau dacă inelul de control al unei unități de injecție nu se etanșează în mod constant, aditivul poate fi dozat corect la pompă și distribuit prost la fluxul de topire. Operatorul ajustează apoi pompa pentru a compensa o problemă mecanică, care împinge calibrarea departe de linia de bază reală.
Luați în considerare o mașină de turnat prin injecție care rulează un aditiv sensibil la forfecare. O supapă de reținere uzată poate permite o ușoară retur în timpul injectării. Pompa de dozare poate livra totuși doza programată, dar cantitatea reală de aditiv care ajunge la matriță poate varia de la un ciclu la altul. Un test de menținere a presiunii singur poate să nu detecteze acest lucru, deoarece scurgerea este mică și intermitentă. Un test de ritm combinat cu o verificare a greutății împușcatului și o urmă de presiune a țevii este mai revelator. Aceeași logică se aplică extrudării: o secțiune de dozare uzată poate produce o pulsație de presiune care face ca un aditiv lichid să pară „supravegheat” chiar și atunci când pompa este constantă.
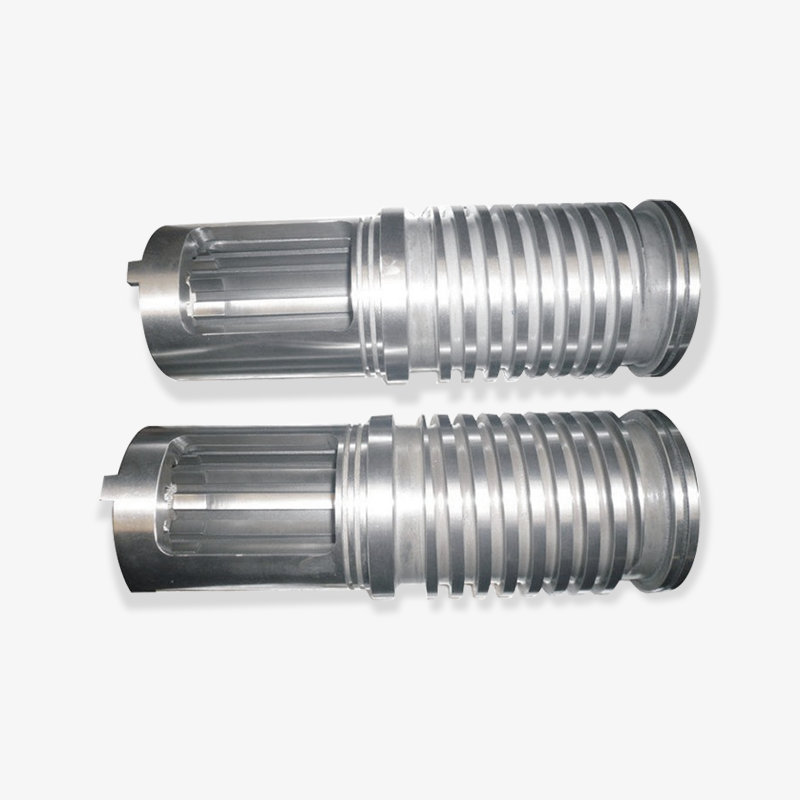
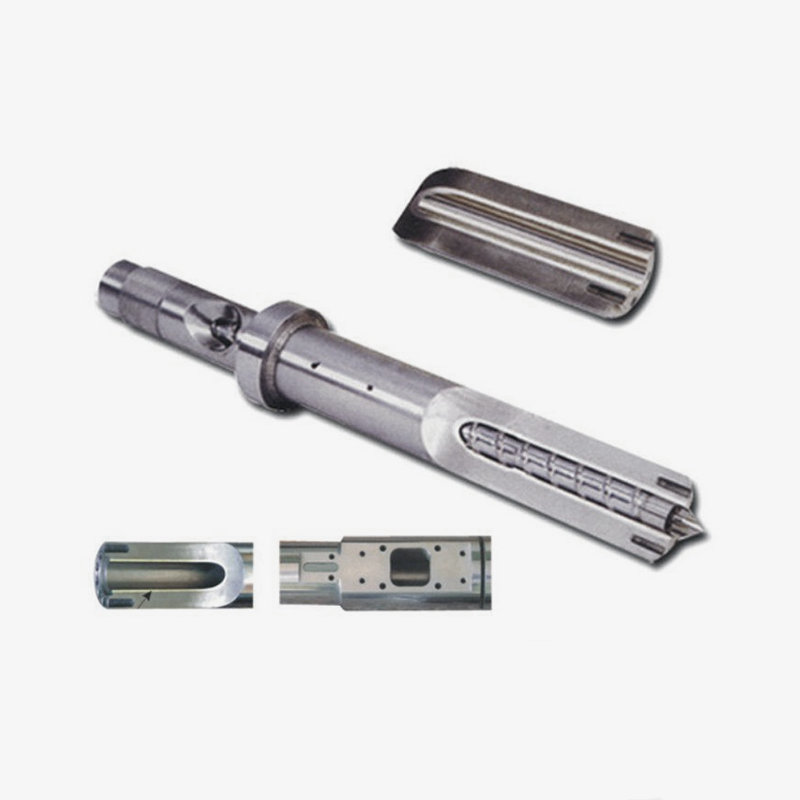
 Șurub și cilindru personalizat pentru turnare prin injecție Șurub și butoi personalizate pentru turnare prin injecție, cu spațiu de joc potrivit pentru a sprijini transportul stabil de material și a reduce fluctuațiile; relevante atunci când se evaluează hardware-ul de înlocuire și calibrarea. Vizualizare produs →
Acesta este motivul pentru care un furnizor de șuruburi și butoi ar trebui tratat ca parte a conversației de calibrare, nu doar o sursă de piese de schimb. Consistența dimensională, selecția materialului și starea suprafeței afectează cât de repede o mașină revine la o linie de bază stabilă după întreținere. Atunci când se instalează un șurub sau un cilindric de schimb, sistemul de injecție chimică ar trebui să fie re-testat, mai degrabă decât să se considere neschimbat. Noul hardware poate modifica răspunsul la presiune, timpul de rezidență și comportamentul de amestecare suficient pentru a necesita un nou factor de corecție.
Aditivii agresivi și compușii umpluți fac problema uzurii mai importantă. Fibrele de sticlă, materialele de umplutură minerale și unele substanțe ignifuge pot accelera creșterea jocului în butoi și pe șurub. Un butoi bimetalic sau un șurub special călit poate îmbunătăți rezistența la uzură, dar nu înlătură necesitatea calibrării. Pur și simplu oferă calibrării o șansă mai mare de a rămâne stabilă între intervalele de întreținere. Concluzia greșită este „actualizați metalurgia și uitați planul de testare”. Concluzia mai bună este „îmbunătățiți rezistența la uzură și utilizați planul de testare pentru a verifica dacă îmbunătățirea se menține”.
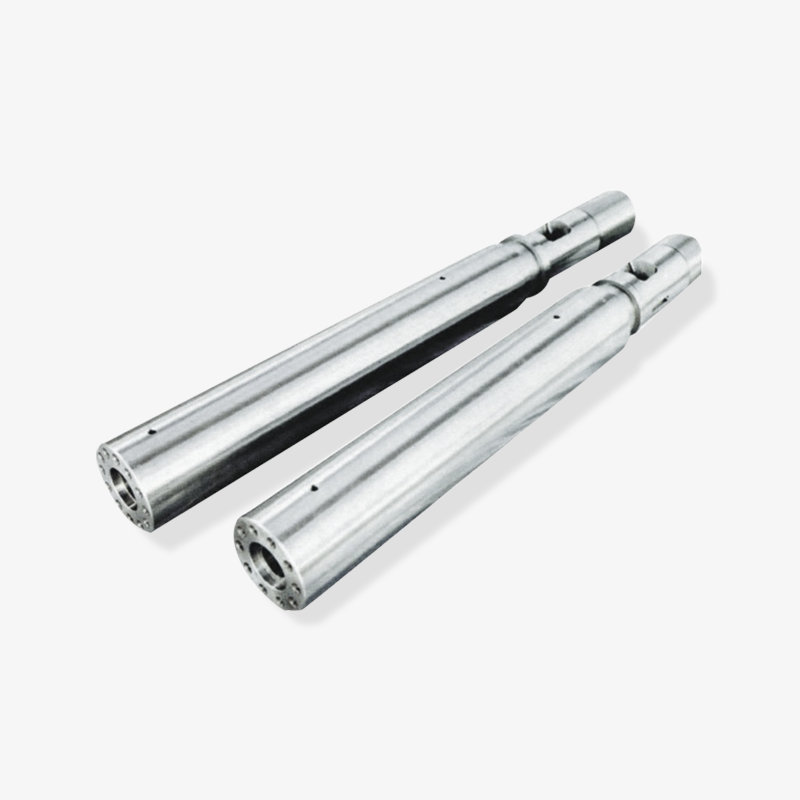
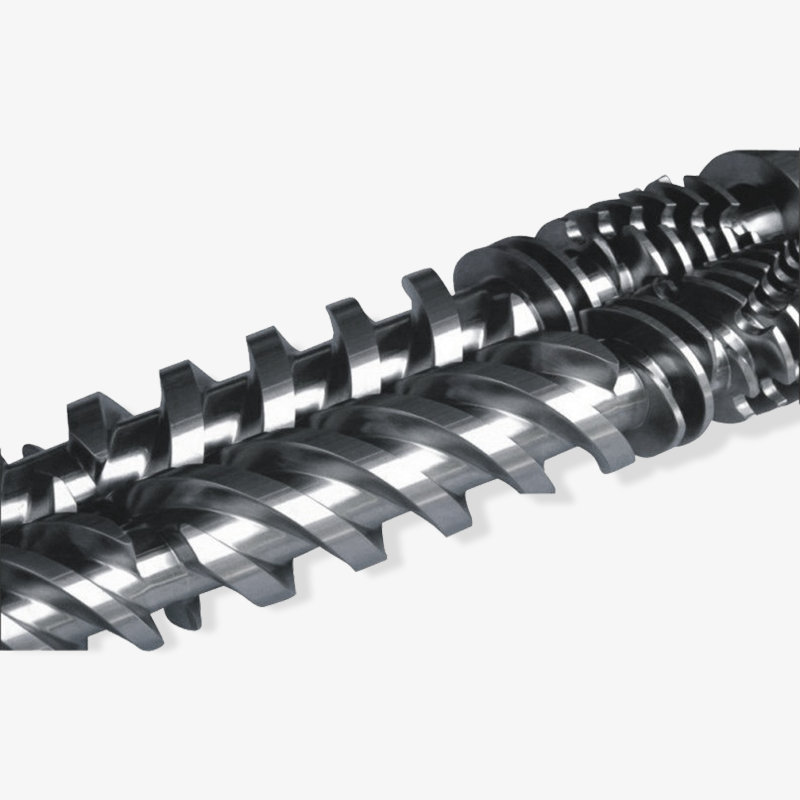
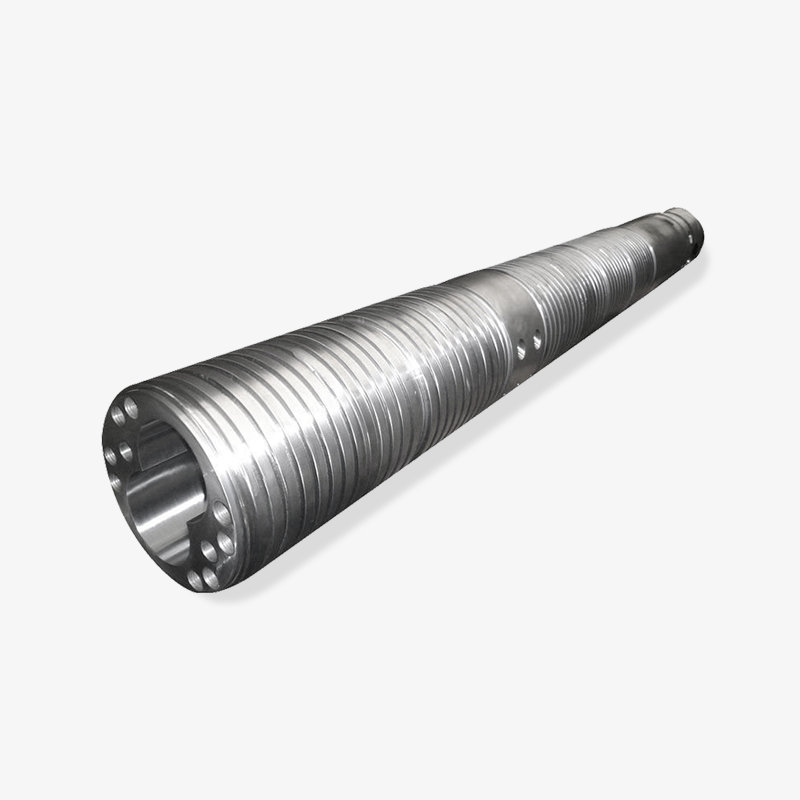
 Butoi cu șurub bimetalic personalizat pentru materiale plastice speciale Butoi cu șurub bimetalic cu structură dublu-aliaj și acoperire rezistentă la uzură pentru materiale plastice tehnice și speciale; un candidat atunci când compară opțiunile de înlocuire rezistente la uzură și înregistrările de inspecție. Vizualizare produs →
Pentru procesoarele care compară opțiunile de înlocuire, solicitați înregistrări de inspecție care se conectează la planul de calibrare: diametrul șurubului, geometria zborului, alezajul cilindrului, duritatea suprafeței și dreptatea. Aceste detalii contează deoarece un sistem de injecție chimică care este calibrat pe o mașină uzată poate necesita o corecție continuă, în timp ce același sistem de pe o mașină sunet mecanic poate menține un punct de referință stabil cu mult mai puține ajustări. Scopul nu este o mașină perfectă; scopul este o condiție cunoscută a mașinii pe care se bazează calibrarea.
Dacă șurubul și cilindrul sunt uzate, pompa de dozare poate fi acuzată de o problemă de presiune și amestecare pe care calibrarea singură nu o poate corecta.
Un flux de lucru practic de calibrare și testare pentru inginerii de proces
Următorul flux de lucru este conceput pentru o fabrică de prelucrare a materialelor plastice în care un aditiv chimic, colorant, agent de spumă sau auxiliar de procesare este injectat într-un extruder sau într-o mașină de turnare prin injecție. Nu este un înlocuitor pentru instrucțiunile producătorului de echipamente, dar oferă o secvență repetabilă care poate fi adaptată la diferite tipuri de pompe și modele de alimentare.
- Definiți starea de producție. Înregistrați calitatea materialului, tipul de aditiv, doza țintă, profilul temperaturii de topire, viteza șurubului, contrapresiunea, timpul ciclului și viteza liniei. Calibrarea fără aceste condiții este doar un exercițiu de atelier.
- Inspectați înainte de reglare. Verificați rezervoarele, filtrele, conductele de aspirație, etanșările, supapele de reținere, punctele de injecție și zona cilindrului din jurul gâtului de alimentare și al duzei. Căutați scurgeri, substanțe chimice cristalizate, linii blocate, pătrundere de aer și conexiuni uzate. O mică scurgere pe partea de aspirație poate provoca o dozare neregulată care pare o problemă de control.
- Confirmați stabilitatea termică. Aduceți butoiul și liniile de dozare la temperatura de producție și lăsați suficient timp de înmuiere. Vâscozitatea se modifică odată cu temperatura, astfel încât o calibrare efectuată prea devreme ar putea să nu fie valabilă după ce mașina se stabilizează. Pentru substanțele chimice sensibile la temperatură, verificați dacă linia de injecție nu se supraîncălzi sau se răcește neuniform.
- Stabiliți o ieșire de referință. Rulați dispozitivul de dozare la o rată cunoscută și colectați producția în greutate sau volum într-un timp fix. Utilizați recipiente curate și un cântar sau un manometru adecvat pentru doza țintă. Înregistrați ieșirea reală, nu valoarea de referință afișată. Repetați de cel puțin două ori pentru a vedea repetabilitatea.
- Testați la rate multiple. Verificați ratele de producție scăzute, medii și ridicate. O pompă care este precisă la o cursă de 70% poate deriva la o cursă de 20%. Un alimentator care funcționează bine la viteză constantă poate răspunde slab la cerințele de ciclu scurt. Scopul este de a găsi intervalul în care sistemul deține toleranță, nu de a forța un factor de corecție pe întregul interval.
- Verificați timpul de răspuns. Introduceți o modificare a punctului de referință și măsurați cât durează sistemul pentru a atinge noua ieșire și a se stabiliza. Acest lucru este important în special pe mașinile de turnat prin injecție cu cicluri scurte și pe liniile de extrudare în care modificările aditivilor afectează rapid culoarea sau spumarea. Răspunsul lent poate duce la supra-corecție de către operator.
- Rulați o probă de producție. Produceți o serie scurtă în condiții normale și verificați rezultatul: culoare, densitate, structură de spumă, rezistență, finisare a suprafeței sau orice altceva este destinat să controleze aditivul. Dacă aditivul este esențial pentru stabilitatea dimensională sau conformitatea cu reglementările, includeți verificarea calității adecvată. O calibrare a pompei care nu produce un produs acceptabil este incompletă.
- Înregistrați și blocați linia de bază. Documentați valoarea de referință, ieșirea reală, factorul de corecție, lotul de material, temperatura, presiunea și data. Marcați intervalul acceptabil și acțiunea de luat dacă citirea se încadrează în afara acestuia. Înregistrarea ar trebui să poată fi utilizată până în schimbul următor, nu numai de către persoana care a efectuat testul.
Succesiunea contează pentru că separă cauzele. Dacă puterea este scăzută la orice rată, problema poate fi o problemă cu pompă sau alimentare. Dacă ieșirea este acceptabilă la viteză mare, dar slabă la viteză scăzută, problema poate fi turndown, pulsație sau rezoluție de control. Dacă producția este constantă, dar calitatea produsului variază, problema poate fi amestecarea, stabilitatea presiunii sau starea cilindrului. Testarea la mai mult de o rată este una dintre cele mai rapide moduri de a le deosebi.
De asemenea, este util să atribuiți un „proprietar al calibrării” pentru fiecare linie. Acea persoană nu trebuie să efectueze fiecare test, dar ar trebui să controleze înregistrarea de bază și să aprobe modificările. Fără proprietate, mici ajustări se acumulează. O tură mărește cursa pompei pentru a corecta o problemă de culoare, următoarea tură o reduce pentru a economisi aditiv, iar în câteva săptămâni nimeni nu știe care setare este cea validată.
Calibrați la viteza cu care va funcționa efectiv mașina, apoi dovediți repetabilitatea la limitele joase și înalte ale intervalului respectiv.
Metode de testare care dezvăluie mai mult decât o singură citire a fluxului
Niciun test nu acoperă fiecare mod de defecțiune. O verificare gravimetrică este excelentă pentru precizia ieșirii, dar poate rata o scurgere lentă de presiune. Un test de presiune poate dezvălui integritatea etanșării, dar nu dovedește că aditivul este distribuit în topitură. O încercare de producție arată rezultatul final, dar este posibil să nu identifice care componentă este în derivă. Răspunsul practic este un mic set de teste care se repetă într-o ordine consecventă.
În timpul punerii în funcțiune, majoritatea echipelor acordă cea mai mare parte a atenției verificării rezultatelor, deoarece este vizibilă și ușor de documentat. Stabilitatea presiunii și starea temperaturii primesc de obicei următorul nivel de atenție, urmate de inspecția uzurii și testarea răspunsului. Graficul de mai jos arată un profil de accent practic, nu o regulă rigidă. Este destinat să provoace o discuție despre locurile în care planul de calibrare actual poate fi subponderat.
Accentul relativ de calibrare în timpul punerii în funcțiune
Ieșire și repetabilitate Înalt
Stabilitatea presiunii și a etanșării Înalt
Temperatura si vascozitatea Mediu
Răspuns și turndown Mediu
Tendință de uzură și întreținere În curs de desfășurare
Graficul indică mai degrabă un plan echilibrat decât o decizie de trecere/eșec cu un număr. Verificarea ieșirii este esențială, dar nu ar trebui să excludă verificările de presiune, deoarece o pompă poate livra volumul potrivit într-o conductă care este parțial blocată sau care pulsa. Verificările de temperatură și vâscozitate merită o atenție similară atunci când aditivul este sensibil la căldură sau când linia de injecție trece printr-o zonă fierbinte. Testele de răspuns și turndown contează cel mai mult pe turnarea prin injecție cu ciclu scurt și pe liniile de extrudare care schimbă viteza în timpul schimbului. Tendințele de uzură sunt mai lente, dar explică de ce o calibrare care a trecut în ultimul trimestru are nevoie acum de un alt factor de corecție.
Pentru un producător sau furnizor de șuruburi și butoi, aceste categorii de teste oferă și o conversație utilă privind serviciile. Când un procesor raportează dozare instabilă a aditivilor, primele întrebări ar trebui să separe puterea pompei de stabilitatea livrării topiturii. Urma presiunii cilindrului este constantă? Surubul se reface constant? Inelul de control este etanșat? Este clar punctul de injectare? Un furnizor care înțelege aceste interacțiuni poate ajuta clientul să evite înlocuirea unei pompe atunci când problema reală este o secțiune de dozare uzată.
Un set de testare practic include adesea patru verificări: un test gravimetric de ieșire la trei rate, o verificare a presiunii sau a scurgerilor pe partea de refulare, o serie scurtă de producție cu înregistrarea temperaturii și presiunii și o inspecție vizuală a șurubului, cilindrului, supapei de reținere și punctului de injecție. Adăugați o verificare a timpului de răspuns când bucla de control este rapidă și adăugați o revizuire a tendinței de uzură atunci când materialul este abraziv. Setul de testare nu trebuie să fie complicat, dar trebuie repetat în același mod de fiecare dată.
Utilizați cel puțin un test de ieșire, un test de presiune și un test de producție; fiecare prinde o clasă diferită de eșec de calibrare.
Toleranță, frecvență și înregistrări: stabilirea standardelor realiste
Toleranțele ar trebui să provină din cerințele produsului și din capacitatea sistemului, nu dintr-un număr copiat pe un formular generic. Un colorant care afectează aspectul poate tolera o bandă mai largă decât un aditiv reactiv care afectează stabilitatea dimensională sau conformitatea. Un agent de spumare poate fi foarte sensibil la modificările ratei, în timp ce un auxiliar de procesare poate fi mai îngăduitor. Planul de calibrare trebuie să precizeze banda acceptabilă pentru fiecare aditiv și acțiunea de luat atunci când banda este depășită.
O declarație utilă de toleranță are trei părți: doza țintă, abaterea permisă și condiția de testare. De exemplu, „țintă 2,0% în greutate la rata de producție, interval acceptabil de la 1,9% la 2,1%, verificat după 30 de minute de înmuiere termică”. Este mai util decât „pompa calibrată”. Îi spune următorului tehnician ce a fost testat și cum arăta „bun”. Acolo unde aditivul este critic, testați la mai multe rate și înregistrați factorul de corecție pentru fiecare rată, în loc să forțați o singură medie.
Frecvența ar trebui să fie bazată pe risc. Aplicațiile cu risc ridicat, materialele abrazive, substanțele chimice agresive și liniile care funcționează continuu pot necesita verificări mai frecvente. O aplicație stabilă cu o substanță chimică curată și o mașină bine întreținută poate necesita o verificare mai puțin frecventă. Punctele de declanșare contează la fel de mult ca și calendarul: după o schimbare a șurubului sau a cilindrului, după o înlocuire a etanșării sau a supapei, după o schimbare a lotului de material, după o oprire prelungită și după orice schimbare inexplicabilă a calității. O calibrare efectuată doar la o dată lunară fixă poate rata o problemă care a început a doua zi după ultimul test.
- Zilnic: verificare vizuală pentru scurgeri, linii blocate, nivel scăzut al rezervorului și alarme evidente de presiune sau temperatură.
- Săptămânal: confirmați producția la rata de producție și comparați cu înregistrarea de referință.
- Lunar sau trimestrial: testați ratele scăzute și mari, verificați timpul de răspuns și revizuiți indicatorii de uzură.
- După întreținere: realiniați sistemul de fiecare dată când șurubul, cilindrul, supapa de reținere, pompa sau punctul de injecție sunt schimbate.
- După schimbarea materialului: verificați vâscozitatea, sensibilitatea la temperatură și orice factor de corecție necesar.
Înregistrările ar trebui să fie suficient de scurte pentru a fi completate și suficient de specifice pentru a fi auditate. Un formular de o pagină cu dată, linie, material, aditiv, punct de referință, ieșire reală, rata de testare, temperatură, presiune, factor de corecție și tehnician este de obicei suficient. Adăugați un câmp de comentarii pentru orice lucru neobișnuit: un lot chimic nou, o pompă zgomotoasă, o fluctuație de presiune sau o reparație recentă a butoiului. De-a lungul timpului, comentariile explică adesea deriva mai bine decât numai cifrele.
Setați toleranța față de riscul produsului și setați frecvența față de riscul mașinii; niciunul nu trebuie copiat orbește dintr-o altă linie.
Eșecurile comune de calibrare și cum să le detectați devreme
Cea mai frecventă defecțiune nu este o pompă complet moartă. Este o tendință lentă: sistemul furnizează puțin mai mult sau puțin mai puțin decât linia de bază înregistrată, iar operatorul o corectează prin simțire. Culoarea devine puțin mai închisă, spuma devine puțin mai densă sau performanța ciclului se modifică. Deoarece schimbarea este treptată, nu se aude nicio alarmă. O diagramă de tendință a ieșirii reale în raport cu valoarea de referință surprinde acest lucru mai devreme decât o singură verificare de trecere/eșec.
Pătrunderea aerului este o altă cauză frecventă. Un fiting de aspirație slăbit, o etanșare uzată sau un rezervor aproape gol pot introduce aer în conductă. Pompa poate funcționa în continuare, dar ieșirea devine pulsatorie sau inconsecventă. Pe o mașină de turnat prin injecție, simptomul poate apărea ca fotografii scurte intermitente sau variații de culoare care nu par a fi legate de aditiv. O linie clară, o verificare a scurgerilor și un test de ieșire constantă la o rată scăzută expun de obicei problema.
Instabilitatea presiunii este adesea interpretată greșit ca o problemă de calibrare. Dacă presiunea cilindrului fluctuează din cauza unui inel de control uzat, a unei duze parțial blocate sau a unei recuperări instabile a șurubului, aditivul poate fi livrat într-un flux inconsecvent de topitură. Calibrarea pompei poate fi corectă în timp ce concentrația finală este greșită. Aici este cazul în care o revizuire a problemelor comune ale cilindrului șurubului mașinii de turnat prin injecție poate economisi timp, deoarece soluția poate fi mai degrabă mecanică decât instrumentală.
Următoarele lecturi utile
Deriva legată de temperatură este ușor de trecut cu vederea. O substanță chimică care este calibrată la o vâscozitate se poate comporta diferit atunci când profilul butoiului se schimbă sau când linia de injecție se află mai aproape de o zonă fierbinte. Înregistrarea de calibrare trebuie să includă temperatura la care a fost efectuat testul. Dacă temperatura de producție diferă, este posibil ca factorul de corecție să nu se transfere. Acest lucru este relevant în special pentru agenții de spumă și aditivii reactivi în care schimbările mici de temperatură pot modifica comportamentul de reacție sau expansiune.
În cele din urmă, urmăriți „fluxul de ajustare”. Un tehnician modifică cursa pompei pentru a rezolva o problemă de calitate pe termen scurt, dar modificarea nu este înregistrată. Următoarea schimbare vede o linie de bază diferită și se ajustează din nou. După câteva săptămâni, sistemul rulează pe setări nedocumentate. O regulă simplă împiedică acest lucru: orice modificare a punctului de referință de dozare trebuie înregistrată cu un motiv. Dacă motivul este o problemă mecanică, remediați problema mecanică în loc să o ascundeți în calibrare.
Cele mai multe erori de dozare sunt prejudecăți lente, scurgeri de aer sau probleme de presiune deghizate ca deviație de calibrare; datele despre tendințe le expun înainte ca deșeurile.
Selectarea unui furnizor de șuruburi și butoi pentru o performanță stabilă a injecției
Când un procesor își aprovizionează șuruburi și butoaie de înlocuire, decizia de cumpărare ar trebui să includă rutina de calibrare și testare care va urma instalarea. O piesă cu costuri reduse care modifică răspunsul la presiune sau se uzează rapid poate crea luni de ajustări de dozare. O piesă adecvată din punct de vedere tehnic, cu dimensiuni documentate și calitatea materialului, oferă inginerului de proces un punct de plecare stabil. Acesta este motivul pentru care evaluarea ar trebui să includă capacitatea de inspecție a producătorului, nu doar prețul pe bucată.
Întrebați cum controlează furnizorul geometria șuruburilor, toleranța alezajului cilindrului, rectitudinea, duritatea suprafeței și trasabilitatea materialului. Întrebați dacă furnizorul poate furniza rapoarte dimensionale cu expedierea. Întrebați ce opțiuni rezistente la uzură sunt disponibile pentru aditivul sau materialul de umplutură specific. Pentru compușii abrazivi, un șurub bimetalic sau un șurub întărit poate fi adecvat, dar alegerea ar trebui să se bazeze pe mecanismul de uzură, nu pe o etichetă de actualizare generică. Un furnizor care înțelege aplicațiile de extrudare și turnare prin injecție poate ajuta la potrivirea hardware-ului la riscul procesului.
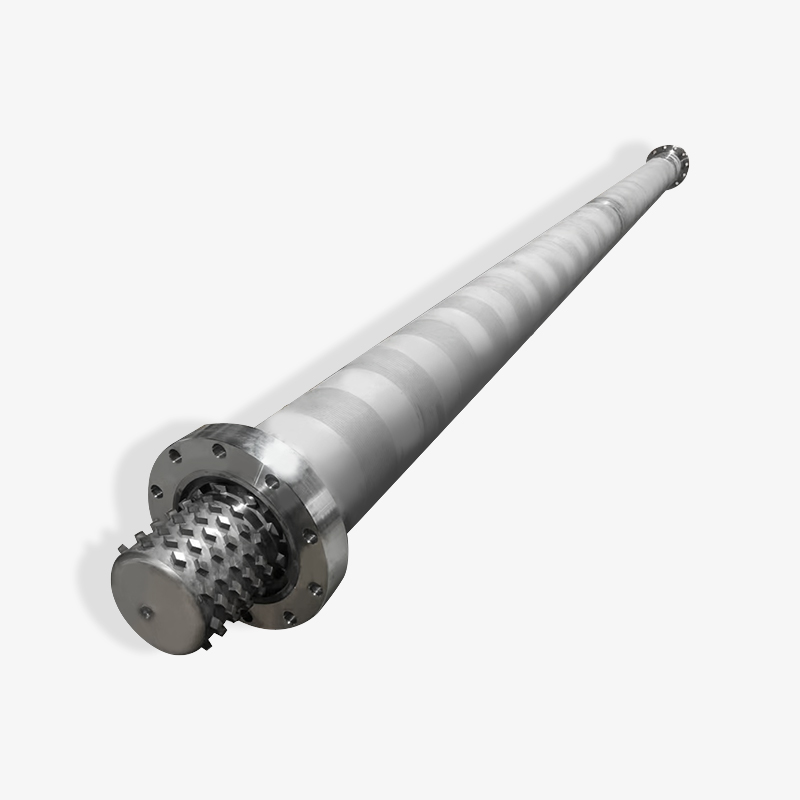
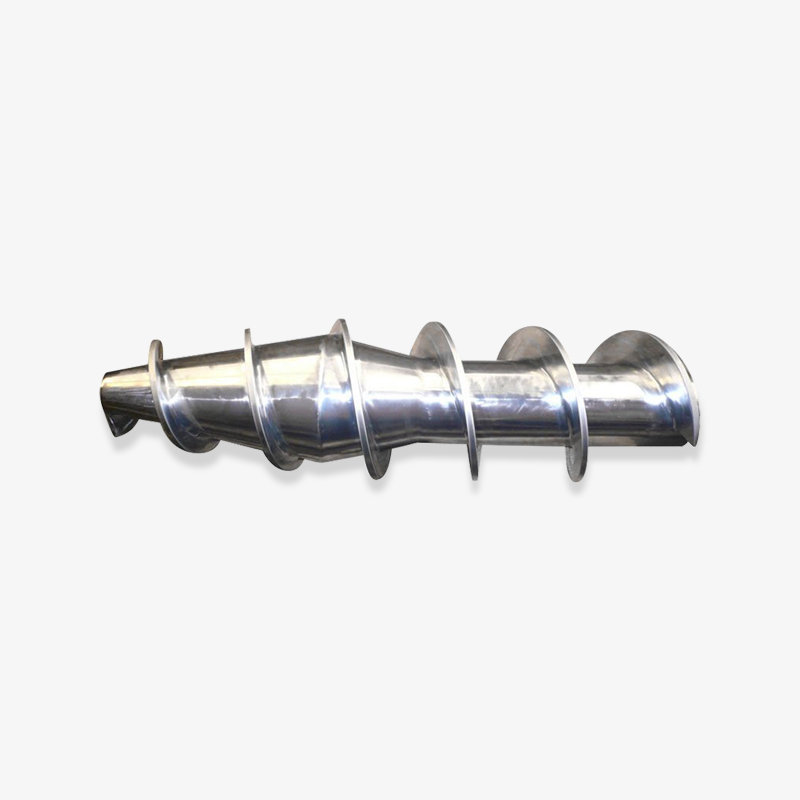
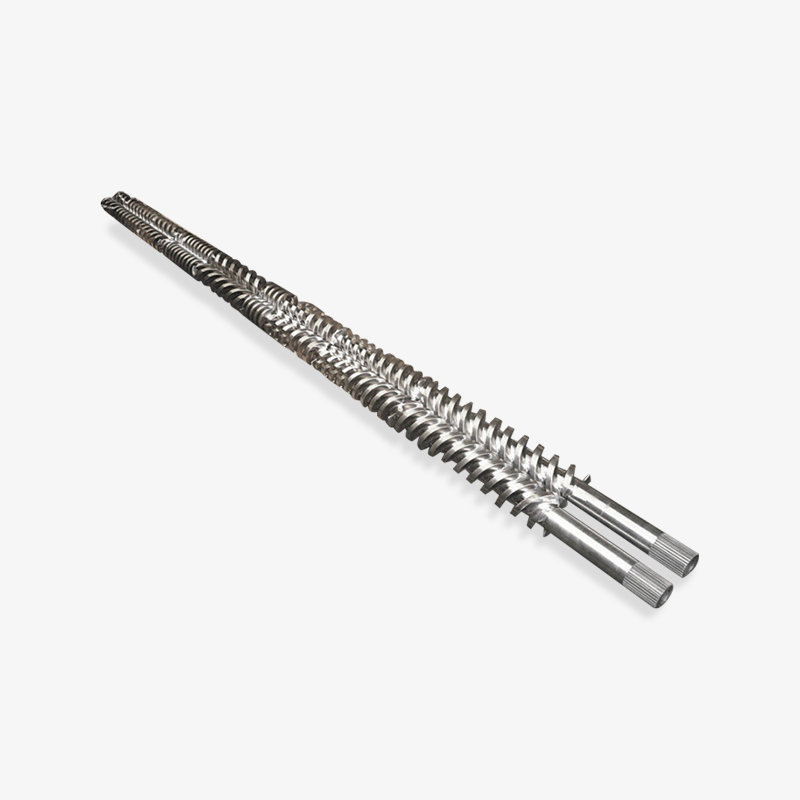
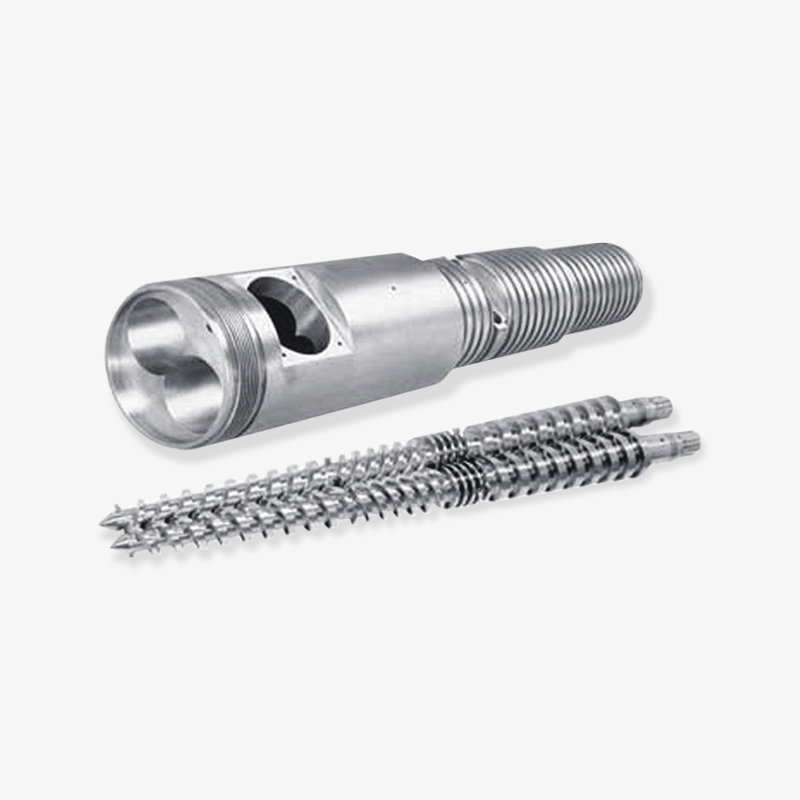
 Butoi cu un singur șurub personalizat pentru extrudare Butoi cu un singur șurub personalizat pentru extrudare cu componente modulare și suport de control; relevante atunci când uzura zonei de alimentare sau jocul cilindrului șurubului pot afecta stabilitatea transportului. Vizualizare produs →
Pentru liniile de extrudare, aceeași logică se aplică cilindrului cu un singur șurub și manșonului de alimentare. Dacă secțiunea de alimentare este uzată sau spațiul dintre butoi și șurub este excesiv, viteza de transport poate deveni instabilă. Sistemul de injecție de aditivi primește apoi un curent de topitură care variază deja ca presiune și putere. Calibrarea poate fi încă posibilă, dar va necesita o corecție mai frecventă. Un furnizor care poate discuta despre designul zonei de alimentare, raportul de compresie și modelele de uzură este mai util decât unul care citează doar un număr de piesă.
Cumpărătorii industriali compară adesea un producător, un furnizor și un angrosist în ceea ce privește timpul de livrare și prețul unitar. Acești factori contează, dar ar trebui cântăriți cu costul producției instabile. Un set de șuruburi și butoi care vine cu date de inspecție clare și o specificație consistentă a materialului poate reduce numărul de variabile în timpul punerii în funcțiune. Acest lucru face ca prima calibrare să fie mai rapidă, iar linia de bază pe termen lung mai fiabilă. De asemenea, oferă întreținere un punct de referință atunci când în cele din urmă începe uzura.
Cel mai bun furnizor de șuruburi și butoi reduce variabilele de calibrare prin documentarea dimensiunilor, materialelor și opțiunilor de uzură înainte ca piesele să ajungă la fabrică.
Întrebări frecvente: Calibrarea și testarea sistemului de injecție chimică
Cât de des trebuie calibrat un sistem de injecție chimică?
Nu există un interval universal. Un program bazat pe risc este mai util: verificați producția la ritmul de producție săptămânal, testați ratele scăzute și ridicate lunar sau trimestrial și refaceți valoarea de bază după întreținere, modificări materiale sau schimbări de calitate inexplicabile. Aditivii cu risc ridicat, materialele de umplutură abrazive și liniile continue necesită de obicei verificări mai stricte decât aplicațiile stabile, cu risc scăzut.
Ce toleranță este rezonabilă pentru calibrarea sistemului de injecție chimică?
Toleranța ar trebui să provină din cerințele produsului și din capacitatea sistemului. Un punct de plecare obișnuit este o bandă îngustă în jurul dozei țintă la rata de producție, cu verificări separate la rate scăzute și mari. Înregistrarea ar trebui să menționeze ținta, abaterea permisă, rata de testare și temperatura, astfel încât rezultatul să poată fi comparat în mod corect.
Ar trebui să se facă calibrarea cu apă sau cu substanța chimică de producție?
Apa este convenabilă pentru verificări mecanice, dar este posibil să nu reprezinte vâscozitatea, densitatea sau sensibilitatea la temperatură a substanței chimice de producție. Utilizați apă pentru verificarea inițială a scurgerilor și a răspunsului atunci când este sigur, apoi verificați cu un fluid reprezentativ sau cu substanța chimică reală în condiții controlate. Factorul de corecție ar trebui să se bazeze pe fluidul care va rula în producție.
Ce teste ar trebui repetate după înlocuirea unui șurub sau a unui butoi?
Repetați testul de ieșire la mai multe rate, verificarea menținerii presiunii sau a scurgerilor, verificarea temperaturii înmuiate și o scurtă încercare de producție. Un șurub sau un butoi nou poate modifica răspunsul la presiune, amestecarea și timpul de rezidență, astfel încât vechiul factor de corecție ar putea să nu mai fie valabil. Restabiliți sistemul și înregistrați noile valori.
Cum pot spune dacă eroarea de dozare provine de la pompă sau de la șurub și butoi?
Separați sistemul. Verificați puterea pompei în funcție de greutate sau volum la punctul de injecție sau la un port de testare. Apoi verificați stabilitatea presiunii cilindrului, recuperarea șuruburilor, etanșarea inelului de verificare și starea duzei. Dacă puterea pompei este constantă, dar calitatea produsului variază în funcție de presiune sau de timpul ciclului, hardware-ul de livrare a topiturii este sursa mai probabilă.
Un cilindru cu șurub bimetalic elimină problemele de calibrare?
Nu. Un butoi bimetalic poate îmbunătăți rezistența la uzură în aplicații abrazive sau corozive, ceea ce poate ajuta ca linia de bază de calibrare să rămână stabilă mai mult timp. Nu înlocuiește testarea ieșirii, verificările presiunii, verificarea temperaturii sau înregistrările. Metalurgia susține stabilitatea; planul de testare o dovedește.
De ce variază dozarea aditivilor după schimbarea unui lot de material?
Loturile de materiale pot diferi în funcție de vâscozitate, conținut de umplutură, umiditate sau comportament termic. Aceste diferențe modifică presiunea de topire și modul în care se amestecă aditivul. Verificați din nou rata de producție, profilul temperaturii și factorul de corecție după multe schimbări. Dacă deriva este mare, verificați dacă aditivul în sine nu sa modificat în conținutul de solide sau densitatea.
Calibrarea și testarea ar trebui să răspundă la trei întrebări: ce doză este livrată, în ce stare se află aparatul și ce primește de fapt produsul.
Lista de verificare finală pentru punerea în funcțiune pentru injecția stabilă de aditiv
Înainte de a semna un sistem nou sau reparat, confirmați că mașina a atins stabilitatea termică, liniile de dozare sunt fără scurgeri, ieșirea a fost verificată la mai mult de o rată, răspunsul la presiune este constant și procesul de producție îndeplinește cerințele de calitate. Înregistrați linia de bază într-o formă pe care să o poată utiliza în schimbul următor. Dacă a fost înlocuit un șurub sau un butoi, rețineți noile dimensiuni și gradul de material, astfel încât tendințele viitoare de uzură să aibă o referință. Dacă se introduce un nou lot de substanțe chimice, tratați prima execuție ca pe o execuție de verificare, în loc să presupuneți că vechiul factor de corecție încă se aplică.
Ideea mai amplă este că calibrarea este o disciplină de producție, nu o formalitate de întreținere. Un sistem de injecție chimică poate fi calibrat din punct de vedere tehnic și poate produce încă piese proaste dacă hardware-ul de livrare a topiturii este instabil. De asemenea, poate fi sănătos din punct de vedere mecanic și totuși în derivă dacă condițiile de testare nu sunt reprezentative. Plantele care obțin cele mai bune rezultate conectează dispozitivul de dozare, șurubul și cilindrul și verificarea calității produsului într-o singură rutină. Ei nu se bazează pe un singur număr pentru a demonstra că totul este sub control.
Acea rutină nu trebuie să fie complexă. Trebuie să fie repetabil, documentat și legat de starea reală de producție. Când se întâmplă acest lucru, calibrarea și testarea devin un instrument pentru reducerea deșeurilor, protejarea cheltuielilor cu aditivi și extinderea duratei de viață a șurubului și a cilindrului. Rezultatul este un proces mai previzibil, mai puține ajustări în caz de urgență și un răspuns mai clar atunci când ceva se întâmplă în derivă.
Injecția stabilă de aditiv provine dintr-o rutină de testare repetabilă care leagă dispozitivul de dozare, starea cilindrului șurubului și rezultatul final al produsului.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
