

Autor: Weibo
Data: Nov 03, 2026
Piese pentru mașini de injectare: Ghid pentru șuruburi și cilindri pentru constructori și furnizori
O presă de 250 de tone care a executat aceeași lucrare de nailon umplut cu sticlă timp de patru ani rar eșuează fără avertisment. Începe să piardă pernă, timpul de recuperare a șurubului crește cu două sau trei secunde și o dâră subțire de pete negre apare la a treia fotografie a fiecărui ciclu. În momentul în care jurnalul de întreținere ajunge din urmă, zborurile din apropierea zonei de măsurare sunt rotunjite, iar alezajul cilindrului a crescut cu 0,15 mm exact în același punct.
Oricine cumpără piese pentru mașini de injecție a văzut cum se întâmplă. Partea frustrantă este că costul este rareori piesa în sine. Sunt cele șase săptămâni de dimensiuni în derivă, lotul respins pe care nimeni nu-l poate urmări și comanda de urgență plasată la preț pentru că piesa de rezervă nu a fost niciodată pe raft. Versiunea scurtă în față: pe o mașină de turnat, uzura se concentrează în grupul de plastifiant, adică șurubul, cilindrul, inelul de control și duza, astfel încât efortul de specificație și stocul de rezervă se rambursează cel mai repede.
Gruparea pieselor mașinii de injecție în funcție de munca pe care o fac
Manualele mașinilor enumera adesea sute de elemente rând, ceea ce este inutil atunci când un supervizor de tură trebuie să știe unde să caute. O modalitate mai practică de sortare a pieselor mașinii de injectare este prin funcția pe care o îndeplinesc pe parcursul unui ciclu: ținerea matriței închise, topirea și injectarea, furnizarea de energie și controlul secvenței.
Această grupare contează, deoarece simptomele se mapează pe ea în mod curat. Flash și forța de strângere neuniformă aparțin grupului de strângere. Fotografiile scurte, petele negre și variația de pernă aparțin grupului de plastifiant. Recuperare lentă a șurubului cu puncte de încălzire normale la motor sau grup hidraulic. Când jurnalul de alarmă trece între defecțiuni fără legătură, grupul de control și instrumentare este de obicei locul de pornire.
| Grup de funcții | Piese pe care le veți comanda de fapt | Job în ciclu | Primul semn că are nevoie de atenție |
|---|---|---|---|
| Prindere | Platine, bare de legătură, legătură cu basculă, cilindru de clemă, știfturi de evacuare și placa de ejecție, reglarea înălțimii matriței | Ține matrița închisă împotriva presiunii de injecție și ejectează piesa | Flash la linia de despărțire, forță de strângere neuniformă de la stânga la dreapta, semne de ejector |
| Plastificare și injectare | Șurub, butoi, inel de verificare, vârf de șurub, duză, benzi de încălzire, termocupluri, buncăr și gât de alimentare | Transmite, topește, amestecă, măsoară și injectează împușcătura | Variație de pernă, pete negre, fotografii scurte, timp de recuperare în creștere |
| Acționare și hidraulică | Pompă, servomotor, supape proporționale, acumulator, furtunuri, etanșări, ulei hidraulic și filtre | Oferă cuplu șurubului și forță clemei | Recuperare lentă, creșterea temperaturii uleiului, scădere de presiune sub sarcină |
| Control și instrumentare | PLC, carduri I/O, HMI, senzori de presiune și poziție, întrerupătoare de limită, intrări pentru termocuplu | Secvențiază ciclul și menține parametrii repetabil | Deriva timpului ciclului, alarme aleatorii, parametri care nu se vor menține |
| Consumabile laterale matrițe | Bufă de canalizare, vârfuri de canal fierbinte, știfturi de miez, fitinguri de apă, garnituri | Formează și răcește piesa | Fard de obraz, piese lipite, racire dezechilibrata |
Pentru un constructor de mașini, acest tabel funcționează ca o hartă de achiziție. Piesele de prindere sunt în mare parte structurale și sunt comandate o dată pe proiectul mașinii. Piesele plastifiante sunt cele care revin ca comenzi repetate, motiv pentru care desenele, toleranțele și certificatele de material ale acestora merită cea mai mare atenție în dosarul dumneavoastră de furnizor.
Piesele care ating polimerul topit se uzează mai întâi; piesele care transportă doar sarcină o fac rar. Alocați-vă atenția în această ordine.
În interiorul grupului de plastifiant: unde se concentrează uzura
Unitatea de plastificare este o mașină mică, fierbinte, de înaltă presiune în interiorul celei mai mari. Un șurub care se rotește la 80 până la 200 rpm trage pelete solide printr-un butoi încălzit, le comprimă, le topește pe peretele găurii, omogenizează topitura și apoi acționează ca un piston pentru a o împinge printr-o duză. Fiecare dintre acești pași pune umplutură abrazivă, gaz corosiv sau stres termic împotriva acelorași două suprafețe.
Şurubul
Majoritatea șuruburilor de injecție au un raport lungime/diametru între 20:1 și 24:1, împărțit într-o zonă de alimentare, o zonă de tranziție sau de compresie și o zonă de dozare. Zona de alimentare este adâncă pentru a înghiți pelete; zona de măsurare este puțin adâncă pentru a crea presiune și forfecare. Între ele, adâncimea canalului se micșorează, iar această conicitate definește raportul de compresie, de obicei 2,0 până la 2,5 pentru lucrări de uz general și mai mic pentru materiale sensibile la căldură, cum ar fi PVC rigid.
Uzura apare prima pe terenurile de zbor, nu pe canal. Vârful de zbor este suprafața care freacă gaura și, odată ce lățimea terenului crește și diametrul exterior al zborului se micșorează, topitura alunecă înapoi peste zboruri în loc să se deplaseze înainte. Acest alunecare este ceea ce operatorii simt ca timp de recuperare mai lung și pernă instabilă; nu este o problemă cu încălzitorul, deși arată ca una pe afișajul temperaturii. Compușii umpluți cu sticlă la o încărcare de 30 până la 50% accelerează acest lucru dramatic, deoarece fibrele acționează ca o pastă de măcinare lentă.
Butoiul
Butoaiele se încadrează în două familii largi. Butoaiele nitrurate folosesc un strat nitrurat cu gaz de aproximativ 0,4 până la 0,7 mm pe un oțel de bază adecvat, care oferă o suprafață dură la un cost moderat și este corect pentru rășinile de bază neumplute. Butoaiele bimetalice folosesc o căptușeală din aliaj turnată centrifug, adesea de 2 până la 5 mm grosime și încărcată cu particule de carbură, care rezistă mult mai bine la abraziune și tolerează mult mai multe cicluri de căldură înainte ca suprafața să se descompună.
Modelul de uzură într-un butoi este rareori uniform. Creșterea alezajului se concentrează de obicei la capătul zonei de dozare și chiar înaintea duzei, unde presiunea și forfecarea atinge vârful. De aceea, măsurarea alezajului doar la deschiderea de alimentare nu vă spune aproape nimic. O verificare în trei puncte pe lungime este inspecția minimă utilă.
Verificați inelul, vârful șurubului și duza
Inelul de verificare este cea mai ieftină parte din grup și cea mai des lăsată în funcțiune prea mult timp. Alunecă pe tija șurubului și etanșează în timpul injectării. Un joc de alunecare care începe de la 0,05 până la 0,15 mm se deschide odată cu uzura și, odată ce trece de aproximativ 0,25 mm, mașina nu mai poate susține o pernă stabilă, deoarece topitura se scurge înapoi în timpul cursei de injecție. Înlocuirea unui inel și a unui vârf la timp este una dintre puținele câștiguri cu adevărat ieftine în întreținerea matrițelor.
Duza este ultima restricție înainte de matriță. Raza sa sferică trebuie să se potrivească cu tufișul spruce, iar orificiul său afectează istoricul de forfecare. Benzile de încălzire și termocuplurile sunt și ele consumabile, iar o bandă care s-a deplasat cu 15 grade mai rece decât valoarea de referință schimbă în liniște întregul profil de topire.
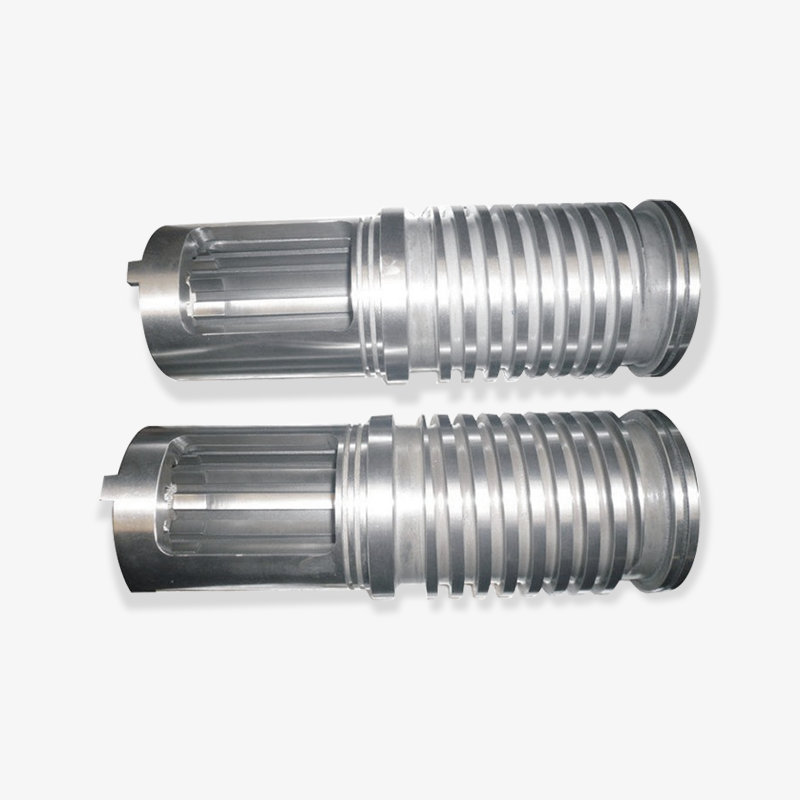
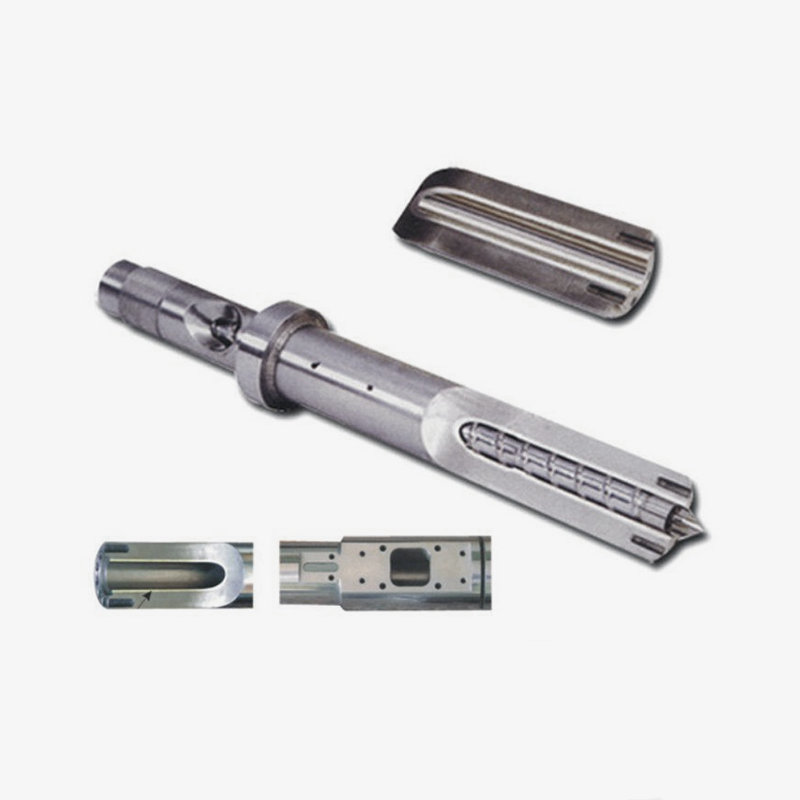
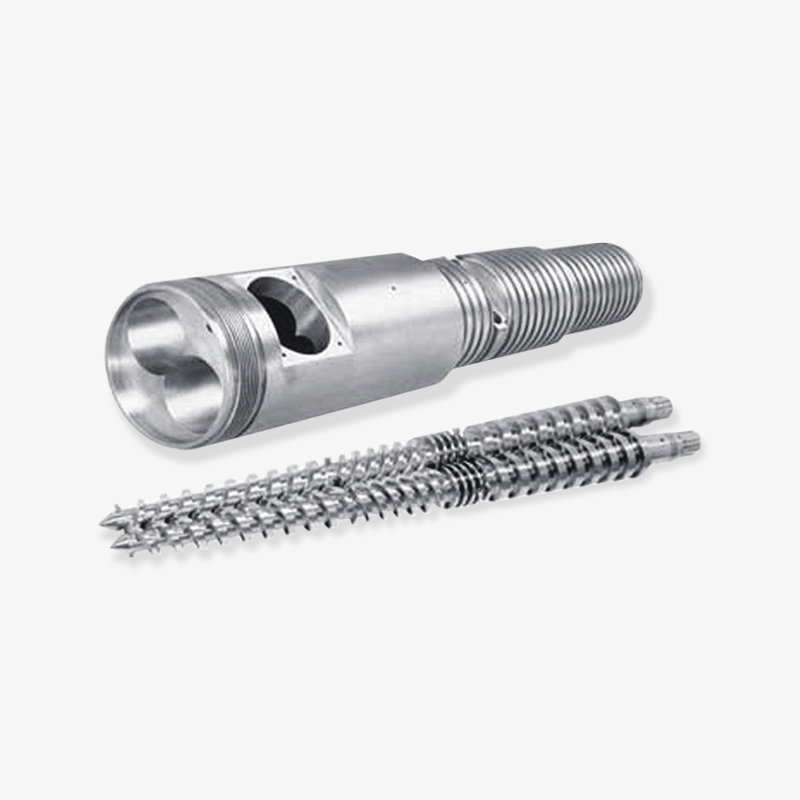
 Șurub și cilindru personalizat pentru turnare prin injecție Şurubul and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Vizualizare produs →
Atunci când achiziționați acest grup ca un set potrivit și nu ca articole separate, potrivirea între șurub, inel și gaură este verificată de furnizor înainte de expediere, ceea ce elimină cea mai frecventă cauză a „piesei noi care încă nu ține perna”.
Un inel de verificare uzat imită aproape perfect un șurub uzat. Înlocuiți inelul și vârful înainte de a autoriza o comandă de șuruburi.
Piesele care se potrivesc cu rășina pe care o executați de fapt
Cea mai frecventă greșeală de specificație este cumpărarea construcției care se potrivește mașinii mai degrabă decât rășinii. Două mașini de 180 de tone care rulează dimensiuni identice de împușcături pot avea nevoie de șuruburi și cilindree complet diferite, dacă una modelează polipropilenă neumplută, iar cealaltă matriță 40% poliamidă umplută cu sticlă.
Modul de purtare ar trebui să conducă la alegere. Materialele de umplutură abrazive provoacă eroziunea mecanică a terenurilor de zbor și a pereților de foraj. Topiturile corozive, în special PVC-ul și unele tipuri ignifuge, atacă stratul nitrurat chimic și produc sâmburi mai degrabă decât o lustruire netedă. Rășinile la temperatură înaltă oxidează suprafața oțelului și scurtează durata de viață a benzii de încălzire. Fiecare dintre acestea are nevoie de un răspuns diferit.
| Rășină sau umplutură | Mod de uzură dominant | Direcția butoiului | Direcția șurubului | Ce să urmărești |
|---|---|---|---|---|
| PP, PE, PS, ABS, PC neumplut | Uzură ușoară a adezivului | Orificiu nitrurat, căptușeală standard | Oțel nitrurat, 20:1 până la 22:1 L/D | Pierderea lentă a repetabilității măsurării după câțiva ani |
| PA umplut cu sticlă, PBT, POM la 20 până la 50 la sută | abraziune severă | Căptușeală bimetală cu fază de carbură | Fata bimetalica sau sudata dura pe zbor, sectiune de amestecare | Colțuri de zbor rotunjite și cuplu crescător al șurubului |
| PVC rigid si plastifiat | Coroziune plus degradare termică | Alezaj bimetalic sau cromat rezistent la coroziune | Cromat, compresie scăzută, fără puncte moarte | Linii negre și sâmburi pe suprafețele nitrurate |
| PPS, PEI, PEEK, LCP | Oxidare la temperaturi ridicate cu materiale de umplutură abrazive | Bimetalic cu aliaj termostabil | Aliaj de temperatură ridicată cu vârf protejat | Arsarea benzii de încălzire și suprafețele șuruburilor decolorate |
| EPE și EPP spumant | Uzură redusă, presiune instabilă | Orificiul standard nitrurat este de obicei suficient | Șurub cu zonă dedicată de amestecare și decompresie | Variația densității și structura celulară neuniformă |
| Fulgi reciclați cu umplutură și urme de metal | Abraziune și impact mixt | Alezaj bimetalic | Surub bimetalic cu varf ranforsat | Creșteri bruște de cuplu și deteriorare a zonei de alimentare |
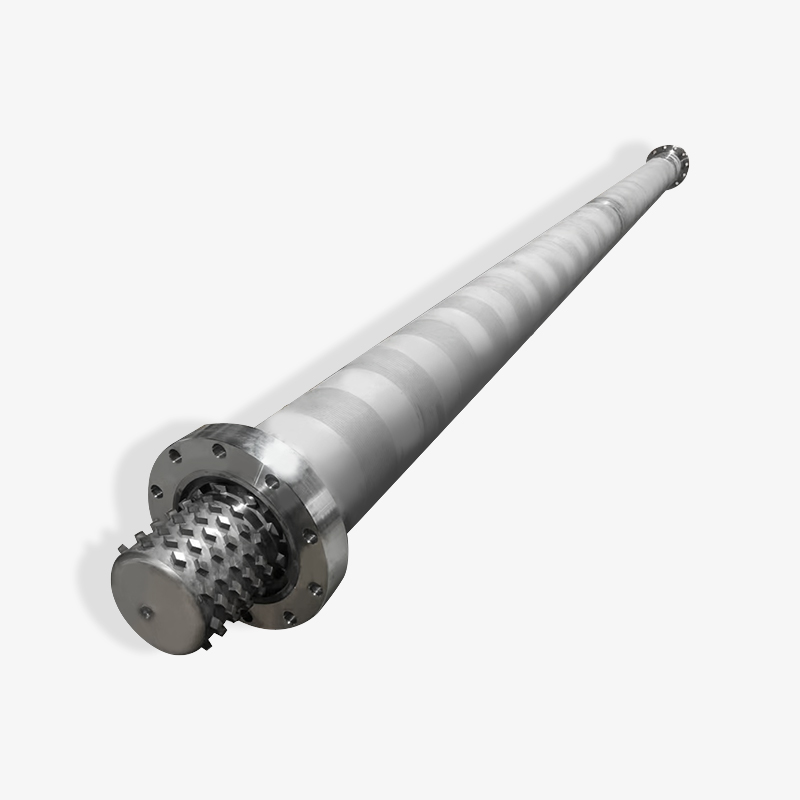
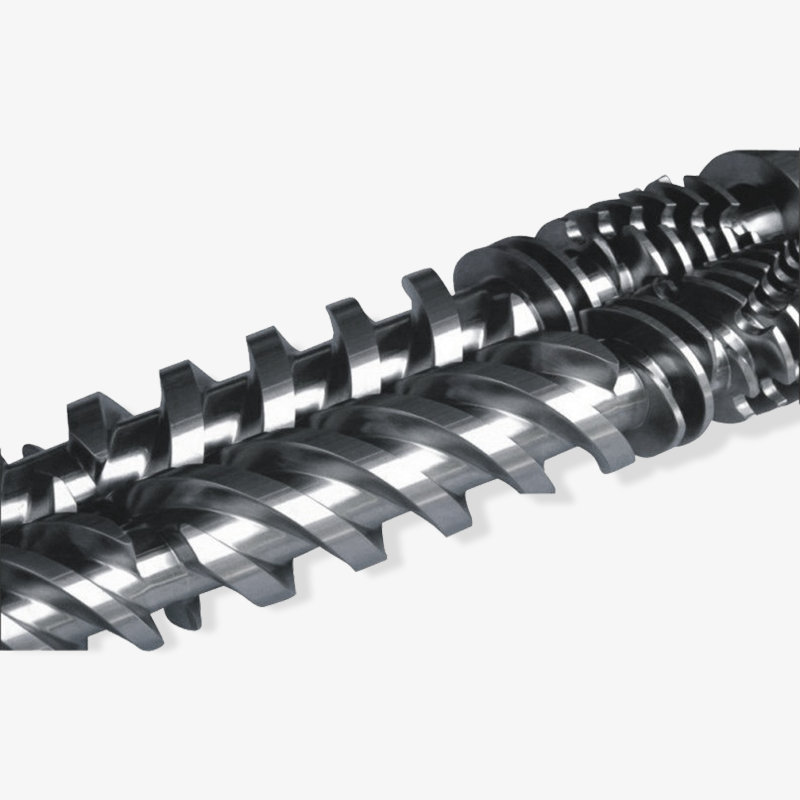
 Șurub bimetalic pentru rășini umplute și la temperatură înaltă Un șurub bimetalic combină o bază rezistentă cu o suprafață din aliaj rezistentă la uzură și coroziune pentru rășini inginerești umplute și la temperaturi înalte. Vizualizare produs →
O construcție bimetală costă mai mult decât una nitrurata, iar pentru o mașină care rulează polipropilenă neumplută pe un ciclu de 20 de secunde, acest cost suplimentar cumpără foarte puțin. Pentru un loc de muncă plin de sticlă care se desfășoară în trei schimburi, de obicei se plătește înapoi în primul an de oprire evitată. Răspunsul cinstit depinde de încărcarea umpluturii, de numărul de cicluri și de cât de tolerant este clientul dvs. față de o schimbare a calității înainte de a deveni o plângere.
Specificați gradul de uzură din lucrarea umplută sau corozivă pe care mașina va rula cel mai mult, nu de la cea mai ușoară lucrare pe care o va rula vreodată.
Citind un desen cu șurub și butoi ca un cumpărător
Inginerii de achiziții care pot citi un desen cu șurub prinde majoritatea problemelor de aprovizionare înainte de plasarea comenzii. Desenul nu este doar o formă; este un set de angajamente despre geometrie, tratament termic și potrivire. Iată secvența care merită verificată de fiecare dată.
- Diametrul și clasa de potrivire. Diametrul nominal al șurubului plus toleranța, corelat cu toleranța alezajului cilindrului. Un șurub și un butoi comandate de la doi furnizori diferiți este cea mai comună sursă de spațiu inițial excesiv.
- Raportul lungime-diametru și lungimile zonelor. Lungimile de avans, de tranziție și de măsurare trebuie afișate ca procente sau dimensiuni absolute. Desenele vagi produc șuruburi care rulează, dar nu se plastifică la fel ca originalul.
- Raport de compresie. Confirmați că raportul se potrivește cu rășina. Un șurub 3:1 căzut într-o lucrare din PVC va degrada materialul prin forfecare, indiferent de cât de bine este prelucrat.
- Geometria zborului. Pasul, lățimea zborului, profilul adâncimii canalului și orice barieră sau zbor de amestec. Acestea determină omogenitatea topiturii și randamentul, nu doar durata de viață la uzură.
- Material de bază și tratament termic. Calitatea oțelului de bază, adâncimea de nitrurare și duritatea suprafeței sau grosimea căptușelii bimetalice și conținutul de carbură. Cereți valorile reale, nu expresia „material de înaltă calitate”.
- Rectalitate și finisare a suprafeței. Rectitudine pe unitate de lungime și rugozitate ale alezajului. Ambele afectează spațiul liber în moduri care apar numai după ce mașina este fierbinte.
- Detalii de interfață. Cuplaj tijă șurub, canelură sau canelura, specificația filetului, verificați dimensiunile scaunului inelului. Acestea sunt dimensiunile care decid dacă piesa se potrivește.
- Interfață duză. Raza sferică, diametrul orificiului și unghiul scaunului, potrivite cu bucșa de colectare de pe partea matriței.
Un desen care răspunde la toate cele opt puncte poate fi citat cu precizie de orice producător competent. Un desen care răspunde la trei dintre ele va produce o piesă care se potrivește, rulează și îi convinge încet pe toată lumea că mașina este problema.
Fiecare dimensiune care lipsește din desenul tău devine o presupunere pe care furnizorul tău trebuie să o facă în numele tău.
De unde provin cu adevărat apelurile de service
Înainte de a decide ce să stocați, este util să vedeți cum se distribuie în mod obișnuit plângerile unităților de plastificare. Graficul de mai jos este un model ilustrativ extras din rapoartele comune ale atelierului, mai degrabă decât dintr-un sondaj oficial, așa că tratați forma ca orientare și procentele exacte ca aproximative.
Împărțire ilustrativă a apelurilor de service ale unității de plastificare
Uzura de zbor a șuruburilor
34%
Verificați inelul și vârful șurubului
22%
Uzura alezajului cilindrului la capătul de măsurare
18%
Defecțiuni ale benzii de încălzire și ale termocuplului
14%
Blocarea duzei sau deteriorarea scaunului
7%
Hrăniți puntea gâtului și foametea
5%
Primele trei categorii însumează aproximativ trei sferturi din total, motiv pentru care geometria șurubului și cilindrului merită cel mai detaliat desen din biblioteca dumneavoastră de piese. De asemenea, explică de ce o echipă de întreținere care păstrează doar benzile de încălzire în stoc va pierde în continuare zile ori de câte ori perna se deplasează.
Cele mai mici două categorii sunt cele mai des diagnosticate greșit. Deteriorarea scaunului duzei și puntea gâtului de alimentare apar ambele ca lovituri scurte și ambele sunt date vina pe șurub. O verificare rapidă a presiunii la duză și o privire la temperatura gâtului de alimentare le vor separa înainte ca cineva să comande un înlocuitor.
Pentru un constructor de mașini care trimite echipamente pe piețele de export, această distribuție are o a doua implicație. Trusele de rezervă vândute împreună cu o mașină nouă ar trebui să reflecte barele mai mari, nu pe cele mai ieftine, deoarece un client care primește un vârf de șurub, dar fără inel de verificare, va apela în continuare linia de service.
Seturile de rezervă ar trebui să urmeze distribuția defecțiunilor, iar două treimi dintre defecțiuni se află în interiorul ansamblului șurub și cilindru.
Măsurarea uzurii înainte de a autoriza o înlocuire
Înlocuirea unui șurub în caz de suspiciune este costisitoare. Înlocuirea acestuia la măsurare este o decizie pe care o puteți apăra. Măsurătorile de mai jos sunt cele care rezolvă de fapt întrebarea și durează mai puțin de o oră la o mașină oprită cu șurubul scos.
| Măsurare | Unde să-l ia | Stare tipică nouă | Pragul de decizie |
|---|---|---|---|
| Diametrul exterior al șuruburilor | Secțiuni de alimentare, tranziție și dozare | Desen nominal în limitele de toleranță | 0,25 până la 0,4 mm sub valoarea nominală |
| Diametrul găurii butoiului | Deschidere de alimentare, mijloc, capăt de dozare | Desen nominal, finisaj fin | 0,15 până la 0,25 mm peste valoarea nominală |
| Joc radial la dozare | Doar zona de măsurare | De obicei, 0,10 până la 0,20 mm | Peste 0,35 mm |
| Verificați jocul de alunecare al inelului | Inel pe tija șurubului | 0,05 până la 0,15 mm | Peste 0,25 mm |
| Corectitudine | Lungimea completă a șuruburilor pe blocurile în V | În termen de 0,02 mm la 300 mm | Îndoire vizibilă sau deformare peste 0,05 mm |
| Starea suprafeței alezajului | Secțiunea de măsurare | Finisaj fin, uniform | Creștere, pitting sau rugozitate peste 1,6 micrometri Ra |
Două note practice. În primul rând, măsurați gaura la temperatură dacă puteți, deoarece un butoi fierbinte nu are aceeași formă cu unul rece. În al doilea rând, păstrați foaia anterioară de măsurare în fișierul mașinii. O singură lectură vă spune clearance-ul; două citiri distanță de șase luni vă spun rata de uzură, iar rata de uzură este cea care prezice următoarea dată de defecțiune.
Două foi de măsurare valorează mai mult decât un raport de inspecție, deoarece doar tendința vă spune când să comandați.
Riscuri de aprovizionare: toleranță, interschimbabilitate și timp de livrare
Cele mai multe plângeri cu privire la piesele de schimb nu se referă la calitatea prelucrării. Ele sunt despre decalajul dintre ceea ce și-a asumat cumpărătorul și ceea ce și-a asumat furnizorul. Acestea sunt riscurile care merită incluse într-o comandă de cumpărare.
- Stivuire liberă. Un șurub în partea de sus a toleranței sale și un butoi în partea de jos a toleranței sale pot lăsa un spațiu liber de două ori mai mare decât valoarea de proiectare înainte ca mașina să funcționeze vreodată.
- Afirmații de duritate fără certificate. Adâncimea de nitrurare și duritatea suprafeței ar trebui să ajungă ca valori măsurate odată cu expedierea, nu ca o propoziție de marketing pe un site web.
- Interschimbabilitatea capătului de interfață. Tijele șuruburilor, canelurile și filetele de cuplare variază între generațiile de mașini. Un desen al zborului fără un desen al capătului de antrenare este incomplet.
- Timp de livrare cotat pentru produsul greșit. Șuruburile personalizate și butoaiele bimetalice sunt realizate la comandă și au nevoie de obicei de săptămâni mai degrabă decât de zile. Șuruburile standard nitrurate pot sta în stoc. Confirmați programul pentru care sunteți cotat.
- Deteriorări legate de ambalare și transport. Părțile lungi și subțiri se îndoaie. Ambalajul de export ar trebui să susțină șurubul pe lungimea sa, iar inspecția de primire ar trebui să includă o verificare a dreptății, nu doar o privire vizuală.
- Documentatie pentru clientii de export. Certificatele de materiale, rapoartele dimensionale și înregistrările de tratament termic sunt adesea solicitate de clientul final al producătorului de mașini, în special pe piețele europene și nord-americane.
Pentru cumpărătorii care compară un producător, un furnizor comercial și un angrosist, distincția apare de obicei exact în acest domeniu. Un producător vă poate arăta traseul procesului pentru nitrurare sau turnare centrifugă și poate ajusta un desen. Un comerciant trimite desenul dvs. și returnează o cotație. Acest lucru nu este automat mai rău, dar schimbă cine poartă riscul atunci când o toleranță este ratată.
Puneți în scris spațiul liber, duritatea și dimensiunile de la capătul unității, iar majoritatea disputelor privind piesele de schimb dispar înainte de a începe.
Piese de schimb care merită stocate și ce să comand la timp
Deciziile privind stocurile sunt de obicei luate în funcție de costul pe articol, mai degrabă decât de costul timpului de nefuncționare, care este exact invers. Întrebarea corectă este câte ore de producție costă o piesă lipsă și cât de previzibil este momentul de defecțiune.
Verificați inelele, vârfurile șuruburilor, duzele, benzile de încălzire, termocuplurile și etanșările aparțin stocului. Sunt ieftine în raport cu timpul de nefuncționare, eșuează în mod previzibil și dimensiunile lor sunt stabile pe parcursul sesiunilor de producție. Un singur sertar de raft care acoperă aceste articole poate transforma o oprire de două zile într-o schimbare de două ore.
Șuruburile și butoaiele aparțin mai degrabă unei categorii de comandă planificată decât unei categorii de stoc. Ele sunt făcute după o anumită geometrie, sunt scumpe de ținut inactiv și durează suficient de mult încât deținerea a trei variante leagă capital ani de zile. Abordarea corectă este o tendință de uzură măsurată plus un termen de livrare cunoscut al furnizorului, astfel încât comanda se stinge atunci când tendința depășește un prag, mai degrabă decât atunci când mașina se oprește.
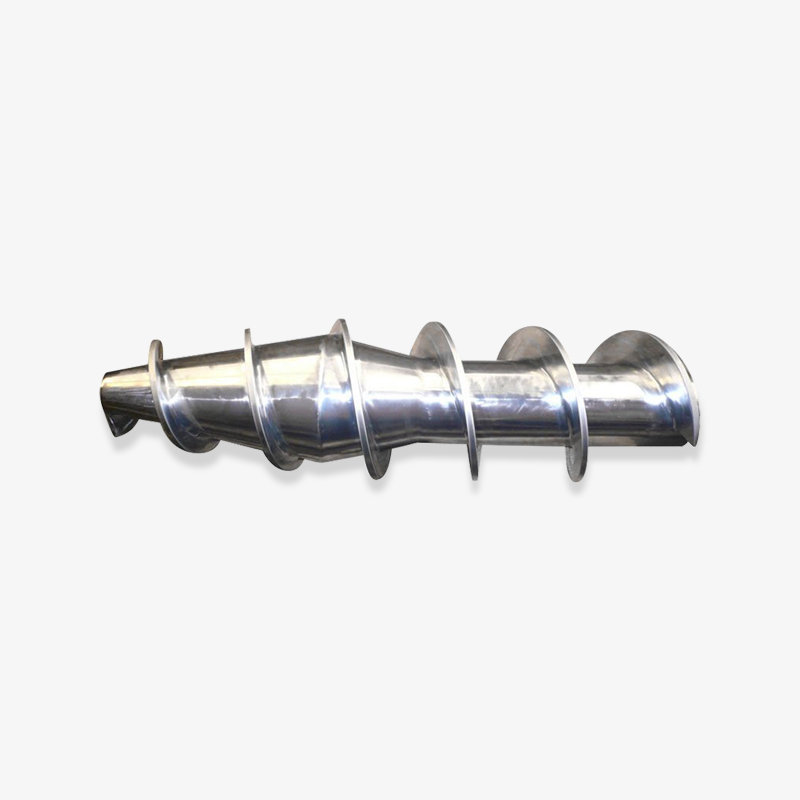
 SKD61 Accesorii pentru mașini de turnat prin injecție Corpul frontal, piese mici cu șuruburi și duză din SKD61, cu trasee de curgere optimizate pentru un flux stabil de topire și rezistență la uzură. Vizualizare produs →
Accesoriile consumabile merită consolidate cu același furnizor care produce șurubul și cilindrul, deoarece dimensiunile inelului, vârfului și scaunului sunt potrivite cu acel șurub specific, mai degrabă decât cu un standard generic.
Pentru constructorii de mașini care execută un program de kit de rezervă, o structură rațională este un kit de consumabile per mașină livrată și un kit de înlocuire pe doi ani de serviciu estimat. Acest lucru menține clientul final susținut fără a le cere să depoziteze o întreagă unitate de plastificare.
Stocați piesele care se defectează previzibil și ieftin; planificați piesele care se defectează lent și costisitor.
Tipare de eșec și ce înseamnă acestea înainte de a înlocui ceva
Citirea corectă a unui eșec economisește mai mulți bani decât cumpărarea corectă. Patru modele acoperă cea mai mare parte a ceea ce raportează de fapt o podea turnată.
Derivarea pernei cu temperaturi normale
Când perna rătăcește și zonele de încălzire sunt reținute, suspectați mai întâi inelul de verificare, apoi uzura șuruburilor. Un test rapid este să rulați șurubul înainte pe o duză blocată și să urmăriți dacă șurubul continuă să se miște. Dacă se întâmplă, topirea alunecă dincolo de inel sau de zboruri și nicio cantitate de reglare a temperaturii nu va recupera repetabilitatea.
Pete negre care apar la jumătatea cursei
Petele care vin și pleacă înseamnă, de obicei, material degradat ținut într-un loc mort, mai degrabă decât un șurub uzat. Verificați locașul inelului de verificare, locul duzei și orice treaptă dintre butoi și duză. Dacă petele sunt consistente și cresc pe parcursul săptămânilor, atunci defalcarea suprafeței orificiului sau un strat de nitrură crăpat devine cauza mai probabilă.
Creșterea cuplului șurubului și recuperare mai lentă
Creșterea cuplului cu un punct de referință stabil se referă fie la un butoi uzat care creează o gaură grosieră, fie la o problemă cu zona de alimentare care înfometează zborurile. Verificați temperatura gâtului de alimentare și răcirea gâtului buncărului înainte de a comanda ceva. Înfometarea imită uzura surprinzător de bine.
Fotografii scurte pe o mașină care obișnuia să se umple ușor
Fotografiile scurte au multe cauze, dar atunci când apar împreună cu un timp mai lung de recuperare, grupul de plastifiant este locul unde să te uiți. Când apar singure cu pernă stabilă, problema este mai probabilă în duză, temperatura matriței sau profilul de injecție. Separarea acestor două cazuri durează zece minute și previne o diagnosticare greșită costisitoare.
Păstrarea unui simplu jurnal de pernă, timp de recuperare și cuplu pe schimb transformă toate cele patru modele din anecdotă în dovezi. Este cel mai puțin strălucitor obicei de întreținere și cel care se răsplătește cel mai constant.
Un jurnal la nivel de schimbare de pernă, recuperare și cuplu identifică un grup de plastifiant uzat cu mult înainte ca piesele să fie deteriorate.
Întrebări care separă un producător real de un comerciant
Când comparați furnizorii de piese pentru mașini de injectare, răspunsurile la câteva întrebări vă spun mai multe decât un catalog.
- Puteți arăta traseul procesului pentru nitrurare sau turnarea centrifugă și îl controlați în casă?
- Ce calitate de oțel de bază aveți în stoc și puteți furniza certificatul morii împreună cu expedierea?
- Cum măsori diametrul exterior al zborului și în câte puncte de-a lungul șurubului?
- Puteți prelucra după un desen de client care diferă de seria dvs. standard și care este cantitatea minimă de comandă?
- Ce toleranță aveți asupra dreptății și cum este susținută piesa în timpul ambalării și transportului?
- Care este timpul real de livrare pentru un șurub bimetalic personalizat și un butoi, mai degrabă decât un șurub nitrurat standard?
- Pe ce piețe de export livrați deja și ce documentație au nevoie de acești clienți?
Modelul din răspunsuri contează. Un producător descrie operațiunile, punctele de inspecție și timpii de livrare în termeni specifici. Un reseller descrie produsele și prețurile. Niciunul nu este automat greșit, dar numai unul dintre ei poate ajusta un desen atunci când constructorul mașinii modifică lungimea zonei de alimentare.
Pentru echipele de achiziții care lucrează peste granițe, este de asemenea util să întrebați cine se ocupă de întrebările tehnice după comandă. Un producător cu experiență va pune un inginer în discuția despre specificații, care este exact locul în care provin majoritatea problemelor legate de piesele de schimb.
Întrebați despre proces și inspecție, nu despre categoriile de produse; răspunsurile separă imediat un producător de un revânzător.
Instalare, spargere și obiceiuri de zi cu zi
Un șurub și un cilindru specificate corect pot eșua încă devreme prin instalare. Trei obiceiuri împiedică majoritatea.
Mai întâi, verificați alinierea și așezarea înainte de încălzire. Șurubul trebuie să se rotească liber cu mâna la temperatura ambiantă, iar flanșa cilindrului trebuie să se așeze plat pe carcasă. În al doilea rând, aplicați o înmuiere adecvată la căldură. Ridicați butoiul în etape și mențineți-l la temperatură suficient de mult pentru ca întregul ansamblu să se stabilească înainte de rularea materialului, deoarece un șurub rece forțat într-un butoi fierbinte este locul unde începe uzura.
În al treilea rând, executați o spargere controlată. Păstrați primele câteva sute de lovituri la presiunea inversă moderată și viteza moderată a șurubului și urmăriți tendința cuplului, mai degrabă decât aspectul loviturii. Dacă cuplul crește constant în timpul spargerii, opriți și verificați din nou jocul în loc să îl împingeți.
Zilnic, obiceiurile care prelungesc viața sunt lipsite de farmec: păstrați buncărul și gâtul de alimentare la rece, evitați rularea mașinii cu contaminare cu metal, mențineți rutina de purjare sinceră la oprire și nu lăsați niciodată PVC-ul fierbinte în butoi pentru o oprire lungă. Fiecare dintre acestea elimină un mecanism de uzură fără a costa nimic în afară de disciplina.
Cele mai multe defecțiuni timpurii ale șuruburilor sunt obiceiuri de instalare sau oprire, nu defecte de prelucrare.
Întrebări frecvente
Ce piese ale mașinii de injecție se uzează cel mai repede?
Inelul de control și vârful șurubului se uzează cel mai rapid în termeni de ore, deoarece etanșează împotriva presiunii topiturii de mii de ori pe schimb. Zborurile șuruburilor și orificiul cilindrului se uzează mai lent, dar costă mult mai mult de înlocuit, motiv pentru care inelul este de obicei prima înlocuire, iar unitatea de plastificare cea mai mare cheltuială planificată.
De unde știu dacă să înlocuiesc șurubul, cilindrul sau ambele?
Măsurați jocul radial în zona de măsurare și comparați-l cu desenul original. Dacă diametrul șurubului este uzat dincolo de prag, în timp ce alezajul este încă în toleranță, un șurub singur poate restabili performanța. Dacă alezajul a crescut, înlocuirea numai a șurubului vă lasă cu un joc excesiv din prima zi și noua piesă se va uza rapid.
Pot înlocui doar șurubul fără a înlocui cilindrul?
Este posibil și uneori sensibil, dar numai cu dovezi de măsurare. Un șurub nou care rulează în interiorul unui orificiu uzat pierde spațiul proiectat și adesea are performanțe mai slabe decât se aștepta. Furnizorii care produc ambele piese pot verifica potrivirea înainte de expediere, care este calea mai sigură pentru orice altceva decât o mașină de marfă ieftină.
Când merită costul suplimentar un șurub bimetalic și un butoi?
Se plătește atunci când mașina rulează materiale de umplutură abrazive, topituri corozive sau număr mare de cicluri în cazul în care timpul de oprire este costisitor. Pentru rășinile de bază neumplute pe cicluri moderate, o construcție nitrurata specificată corect funcționează bine și costă mai puțin. Decizia ar trebui să urmeze încărcarea umpluturii și durata de viață așteptată, mai degrabă decât obiceiul.
De ce mașina mea pierde perna chiar și cu benzi de încălzire noi?
Pierderea pernei la temperaturi corecte înseamnă aproape întotdeauna alunecarea topiturii înapoi, fie dincolo de inelul de verificare, fie peste zboruri uzate. Testați împingând șurubul înainte împotriva unei duze blocate și urmăriți dacă există fluaj. Dacă șurubul se strecoară, răspunsul este mai degrabă în grupul de plastifiant decât în sistemul de încălzire.
Poate un furnizor să facă piese pentru mașini de injecție după desenul meu original?
Da, și acesta este calea normală pentru constructorii de mașini și pentru lucrările de înlocuire a echipamentelor mai vechi. Furnizați un desen complet, inclusiv capătul de antrenare, geometria zborului, specificația materialului și tratamentul termic. Furnizorii care solicită acele detalii înainte de a cota sunt de obicei cei care le vor verifica și după prelucrare.
Pentru ce timp ar trebui să plănuiesc?
Șuruburile standard nitrurate pot fi disponibile din stoc, în timp ce geometria personalizată și construcțiile bimetalice sunt realizate la comandă și rulează de obicei în săptămâni și nu în zile. Planificați achiziția din tendința dvs. de uzură, mai degrabă decât de la data eșecului și confirmați programul care se aplică specificației exacte pe care o comandați.
Piesele dublu șurub paralel și dublu șurub conic respectă aceleași reguli?
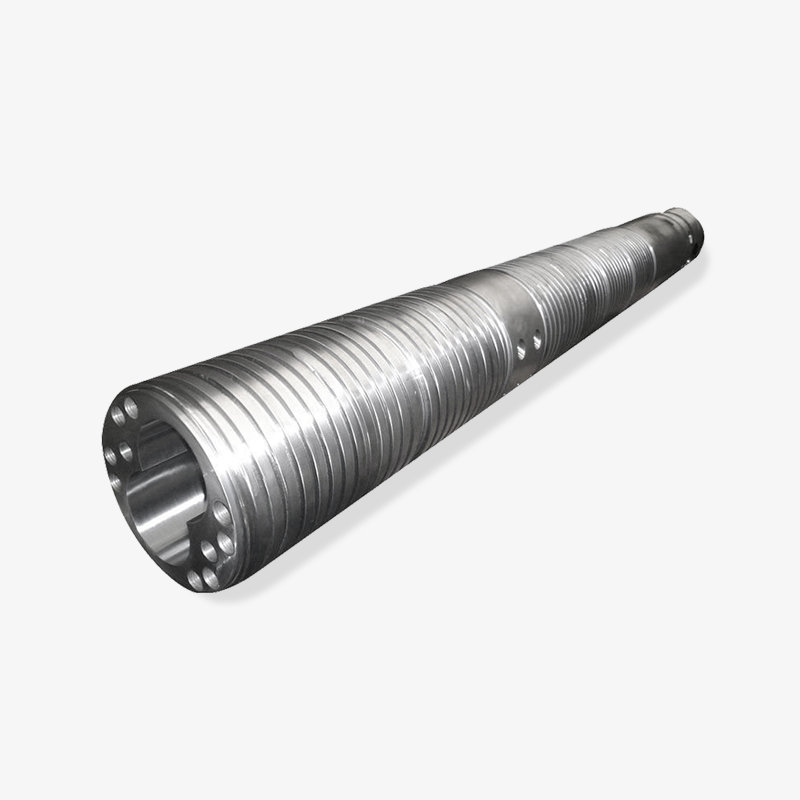
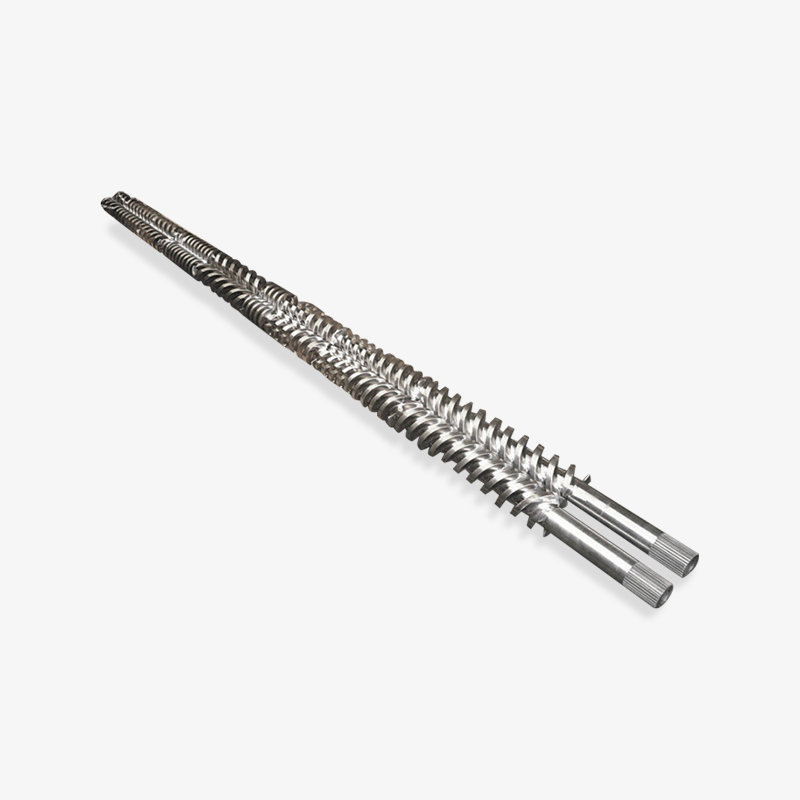
Logica este similară, dar geometria nu este. Șuruburile gemene care se întrepătrund se bazează pe profile de zbor precise și pe distanța dintre linia centrală, astfel încât toleranțele de interschimbabilitate sunt mai strânse decât pe un singur șurub. Măsurarea uzurii se concentrează în continuare pe terenurile de zbor și suprafețele alezajului, dar valorile de degajare acceptabile sunt mai mici și ar trebui să provină întotdeauna din desenul constructorului mașinii.
Cele mai multe probleme legate de perne, lovituri scurte și pete se regăsesc la un singur spațiu măsurat, așa că măsurați înainte de a comanda.
Unde să mergi mai departe
Dacă lucrezi acum la o decizie de uzură, două resurse merită să fie deschise înainte de a solicita o ofertă. Se parcurg simptomele și cauzele care apar cel mai des la mașinile de turnat; celălalt arată gama standard de componente plastifiante disponibile pentru echipamentele de injecție.
Probleme frecvente cu șuruburile și butoaiele mașinii de turnat prin injecție Gamă de șuruburi și butoi pentru mașini de turnat prin injecție
Zhoushan Microwave Screw Machinery a produs șuruburi, butoaie și componente de mașini din plastic din 1990 dintr-o bază de producție de peste 10.000 de metri pătrați, furnizând constructori de mașini și cumpărători de piese de schimb din Statele Unite, Germania, Dubai, Vietnam și Thailanda. Geometria personalizată, seturile de șuruburi și butoi potrivite și accesoriile consumabile pot fi citate din desenul dvs.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
