

Autor: Weibo
Data: Sep 15, 2026
Semnificația extruderului: tipuri, principii de lucru, aplicații și ghid de selecție
sensul extruderului începe cu o idee simplă: un extruder este o mașină care împinge materialul printr-o matriță pentru a-l modela continuu. În procesarea materialelor plastice, aceasta înseamnă, de obicei, alimentarea cu granule de polimer într-un butoi încălzit, topirea acestora cu un șurub rotativ și forțarea topiturii printr-o deschidere fixă pentru a forma țevi, film, foi, profil sau pelete. Definiția sună scurtă, dar expresia acoperă o familie largă de mașini, de la un extruder compact de cauciuc pe podeaua fabricii până la o linie de amestecare cu două șuruburi paralele 40:1. Inginerii, echipele de achiziții și echipele de întreținere interpretează fiecare sensul extruderului prin mașina pe care o operează, așa că merită defalcat termenul din mai multe unghiuri.
Acest ghid explică sensul extruderului în termeni practici: originea dicționarului, principiul de funcționare, configurațiile principale ale șuruburilor și cilindrului, aplicațiile care se bazează pe echipamente de extrudare și considerentele de selecție și întreținere care contează pentru cumpărători. De asemenea, ne bazăm pe experiența Zhoushan Microwave Machinery, un producător chinez de șuruburi și butoaie fondat în 1990, pentru a arăta cum definiția se traduce în deciziile furnizorilor din lumea reală. Până la sfârșit, ar trebui să puteți explica ce este un extruder, să subliniați părțile care îi determină performanța și să puneți întrebările potrivite atunci când comparați mașinile sau piesele de schimb.
Pe scurt, sensul extruderului în practica industrială este formarea continuă a unui material topit sau înmuiat prin presiunea antrenată de șuruburi printr-o matriță, iar combinația șurubului și cilindrului din interiorul mașinii determină cea mai mare parte a capacității și costului acestuia.
Înțeles extruder: dincolo de definiția dicționarului
Dicționarele definesc un extruder ca „o mașină care modelează materialul forțându-l printr-o matriță”. Această frază surprinde mișcarea esențială, dar omite condițiile din interiorul mașinii. Un extruder obișnuit de plastic nu împinge pur și simplu peleți reci printr-o gaură. Trebuie să alimenteze materialul, să-l compacteze, să-l topească cu frecare și căldură externă, să amestece orice aditivi sau coloranți, să creeze presiune și apoi să împingă topitura omogenă printr-o matriță care creează secțiunea transversală finală. Pe scurt, sensul extruderului în proiectarea echipamentelor este modelat de șurub, cilindru, sistemul de încălzire, cutia de viteze și matrița împreună, nu numai de matriță.
Cuvântul are o istorie lingvistică lungă. „Extruder” vine din latină extrudere , o combinație de ex (afara) si trudere (a împinge). Această origine explică de ce același cuvânt apare în domenii foarte diferite. În industria alimentară, un extruder gătește și modelează gustări și hrana animalelor. În prelucrarea ceramicii și a metalelor, extruderele forțează argila sau țaglele încălzite prin matrițe. În imprimarea 3D, un mic extruder alimentează un fir subțire de filament într-o duză fierbinte. Fiecare dintre aceste dispozitive împărtășește același principiu: aplicați presiune pe un material și lăsați o deschidere formată să determine rezultatul.
În cadrul prelucrării materialelor plastice, termenul poartă câteva ipoteze specifice care sunt utile de cunoscut. În primul rând, un extruder este o mașină continuă, în timp ce o mașină de turnat prin injecție este ciclică. În al doilea rând, un extruder se referă la întreaga mașină, în timp ce termenii „șurub extruder” și „cilindric extruder” se referă la cele două componente cele mai critice din interiorul acesteia. În al treilea rând, rezultatul unui extruder, numit adesea extrudat, poate fi orice, de la o țeavă finită la o foaie semi-finisată care merge la procesare ulterioară. Menținerea acestor distincții în minte facilitează comunicarea cu furnizorii de mașini, deoarece același cuvânt apare în cataloagele de produse, documentația de proces și manualele de întreținere cu nuanțe ușor diferite de semnificație.
Definiția practică a unui extruder depinde așadar de context: pentru un constructor de mașini este o linie completă de prelucrare, pentru un producător de componente este ansamblul șurubului și cilindru, iar pentru un operator de fabrică este echipamentul care transformă materia primă într-un produs comercializabil.
Cum funcționează un extruder: principiul de funcționare și componentele de bază
Odată ce știți ce este un extruder, următorul strat de extruder înseamnă modul în care transformă polimerul solid într-o topitură continuă. Procesul urmează aceeași secvență logică în aproape fiecare extruder cu șurub. Șurubul se rotește în interiorul unui butoi strâns, creând frecare mecanică în timp ce este încălzit extern. Polimerul topit se acumulează apoi la capul butoiului și este forțat prin golul matriței.
Procesul de extrudare pas cu pas
- Hrănirea - Materialul intră în butoi printr-un buncăr, fie prin gravitație, fie cu un alimentator forțat. Gâtul de alimentare este de obicei răcit cu apă pentru a preveni topirea prematură și formarea de punte.
- Transport și compresie - Canalul șurubului transportă materialul înainte. Pe măsură ce adâncimea canalului scade, materialul se comprimă, elimină aer și începe să se înmoaie.
- Topirea și plastifierea - Căldura de frecare de la rotația șurubului plus benzile de încălzire a cilindrului topesc polimerul. Zborurile de barieră sau elementele de amestecare îmbunătățesc uniformitatea topiturii.
- Măsurarea și presurizarea - Secțiunea finală a șurubului controlează rata de ieșire, netezește fluctuațiile de presiune și oferă capului o temperatură de topire constantă.
- Formarea matriței - Topitura trece prin pachete de sită, o placă de rupere și apoi matrița, care conferă extrudatului secțiunea transversală și dimensiunea finală.
- Răcire și manipulare în aval - După matriță, produsul este calibrat, răcit, tras, tăiat sau înfășurat, în funcție de aplicație.
Componentăele de bază ale unui extruder
Fiecare extruder, indiferent de dimensiune sau producător, conține următoarele părți principale. Înțelegerea rolurilor lor ajută personalul de întreținere și cumpărătorii să compare mașinile cu încredere.
| Component | Funcția | Impact asupra calității produsului |
|---|---|---|
| Şurub | Transportă, comprimă, topește și amestecă materialul | Determină producția, calitatea topiturii și consumul de energie |
| Butoiul | Înconjoară șurubul și transferă căldura | Afectează controlul temperaturii și protecția împotriva uzurii șuruburilor |
| Sistem de incalzire si racire | Menține profilul de temperatură necesar | Previne degradarea și asigură consistența topiturii |
| Cutie de viteze și motor de antrenare | Rotește șurubul la viteza și cuplul necesar | Setează debitul maxim și stabilitatea cuplului |
| Placă de rupere și pachet de ecran | Filtrează contaminarea și creează presiune | Îmbunătățește curățenia topiturii și amestecarea |
| Mori | Formează extrudatul în forma dorită | Definește acuratețea dimensională și finisarea suprafeței |
Pentru cumpărători și ingineri, șurubul și cilindrul merită o atenție deosebită. Aceste două părți se uzează una față de cealaltă la temperaturi și presiune ridicate, iar aliajul lor, tratamentul termic și întărirea suprafeței determină cât timp poate funcționa un extruder înainte de a fi necesară întreținerea. Un producător precum Microwave Machinery care produce atât șurubul, cât și cilindrul poate controla potrivirea, selecția materialului și tratamentul suprafeței ca un sistem potrivit, ceea ce reprezintă un avantaj practic atunci când înlocuiți componente pe o linie existentă.
Raportul dintre lungimea șurubului și diametrul: o specificație cheie
Printre specificațiile care definesc sensul extruderului în termeni de inginerie, raportul lungime-diametru al șurubului merită o atenție specială. Raportul L/D compară lungimea de lucru a șurubului cu diametrul acestuia și influențează direct cât de mult poate furniza șurubul în topire, amestecare și presurizare. O valoare L/D mai mare oferă, în mod normal, un timp de rezidență mai lung și o plastificare mai bună, motiv pentru care liniile cu randament ridicat și de amestecare tind să folosească șuruburi mai lungi. Diferite configurații de șuruburi au evoluat în jurul diferitelor game L/D, iar citirea lor corectă vă ajută să comparați fișele de date ale furnizorilor. Diagrama cu bare de mai jos rezumă rapoartele L/D tipice pentru cinci configurații comune de șuruburi de extruder.
Raport tipic L/D după configurația șurubului
Șurub planetar 18:1
Surub dublu conic 22:1
General un singur șurub 25:1
Conductă sau film cu un singur șurub 30:1
Compunerea dublă paralelă 40:1
Citirea diagramei de jos în sus dezvăluie o logică clară din spatele sensului extruderului în proiectarea mașinii. Configurația planetară are cel mai scurt L/D, deoarece fusurile sale de rulare distribuie stresul pe o suprafață mare, astfel încât nu are nevoie de un butoi lung pentru a obține o calitate bună a topiturii. De asemenea, șurubul dublu conic rămâne compact, ceea ce se potrivește rolului său tipic de plastificare a PVC-ului rigid la o temperatură scăzută de procesare. Un singur șurub de uz general funcționează la 25:1, deoarece acea geometrie oferă un echilibru de încredere pentru majoritatea peleților pe care îi veți alimenta. Atunci când aplicația necesită o calitate mai mare a topiturii, lungimea unui singur șurub se extinde la 30:1, așa cum se vede în conductele și liniile de film. Șurubul dublu paralel la 40:1 reprezintă cealaltă extremă: cilindrul lung oferă mai multe zone de amestecare și permite poziționarea orificiilor de alimentare de-a lungul cilindrului. În practică, raportul L/D afectează, de asemenea, spațiul de instalare, costul de încălzire a butoiului și procedurile de îndepărtare a șuruburilor. Un șurub mai lung înseamnă un contact mai mare cu suprafața, ceea ce crește cerințele de cuplu de la cutia de viteze. De asemenea, înseamnă că producătorul de butoaie trebuie să controleze dreptatea pe o lungime mai mare, motiv pentru care capacitatea de prelucrare de precizie contează atunci când comandă butoaie lungi. Acesta este unul dintre motivele pentru care cumpărătorii experimentați nu solicită pur și simplu cel mai mare L/D disponibil. Acestea specifică L/D care se potrivește cu materialul, profilul șurubului și echipamentul din aval. Acest tip de potrivire este exact locul în care un producător de șuruburi și butoi își câștigă valoarea. Data viitoare când un furnizor citează un extruder sau un butoi de schimb, veți ști că numărul L/D este mai mult decât o dimensiune; este o declarație a câtă muncă este proiectată mașina.
Principiul de funcționare al unui extruder poate fi rezumat ca alimentare, comprimare, topire, contor și formă; fiecare componentă dintre buncăr și matriță există pentru a face unul dintre cei cinci trepte mai stabil.
Principalele tipuri de extrudere utilizate în industrie
Familia de extrudere este de obicei clasificată în funcție de geometria șurubului și fiecare tip deservește o nișă de operare diferită. Cunoașterea acestor categorii vă aprofundează înțelegerea sensului extruderului și vă ajută când citiți lista de produse a unui producător.
Extrudere cu un singur șurub
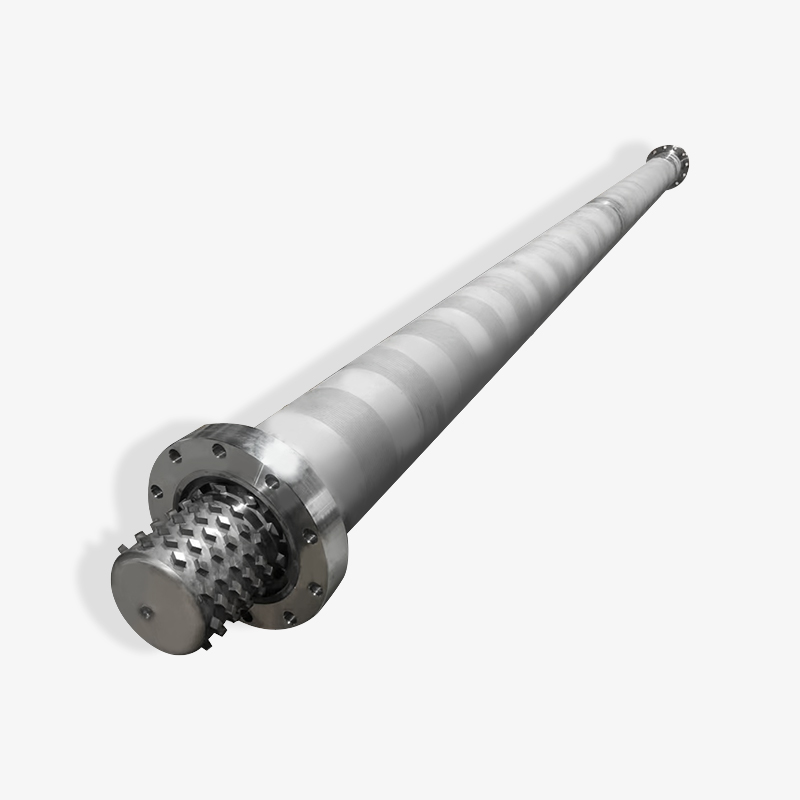
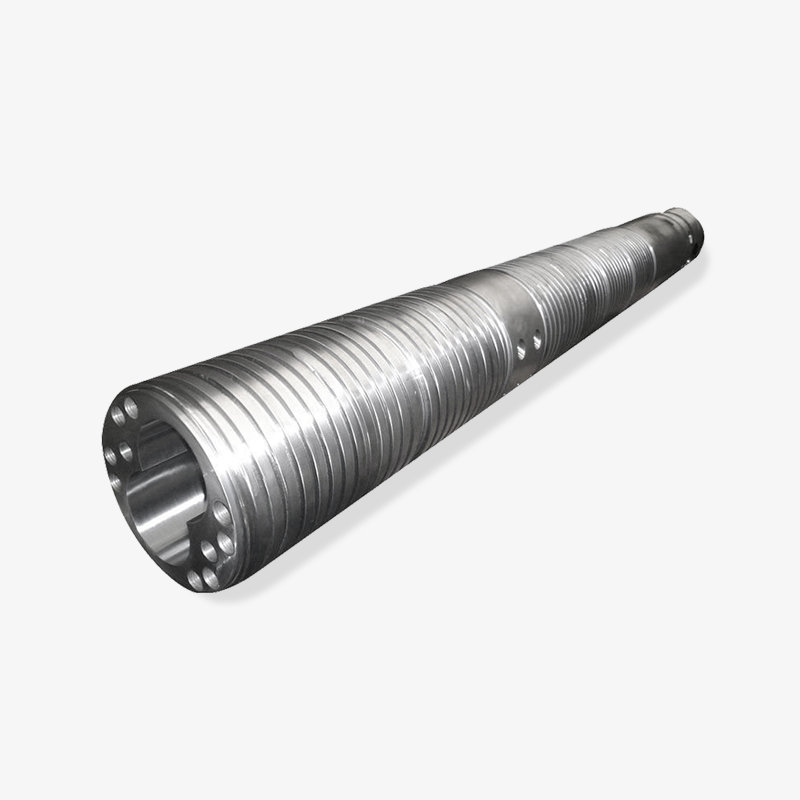
Extruderele cu un singur șurub sunt cea mai comună configurație în prelucrarea plasticului. Un șurub se rotește într-un butoi neted, iar materialul se deplasează înainte prin canale spiralate. Acest design este economic, simplu din punct de vedere mecanic și fiabil pentru prelucrarea peleților bine amestecați. Domină aplicații precum extrudarea țevilor, extrudarea profilului, suflarea filmului și turnarea tablei, unde producția și temperatura constante sunt mai importante decât amestecarea intensă. Un singur cilindru cu șurub pentru aplicații cu extruder este de obicei potrivit cu tipul de polimer, rata de ieșire și raportul L/D selectat de inginerul de proces.
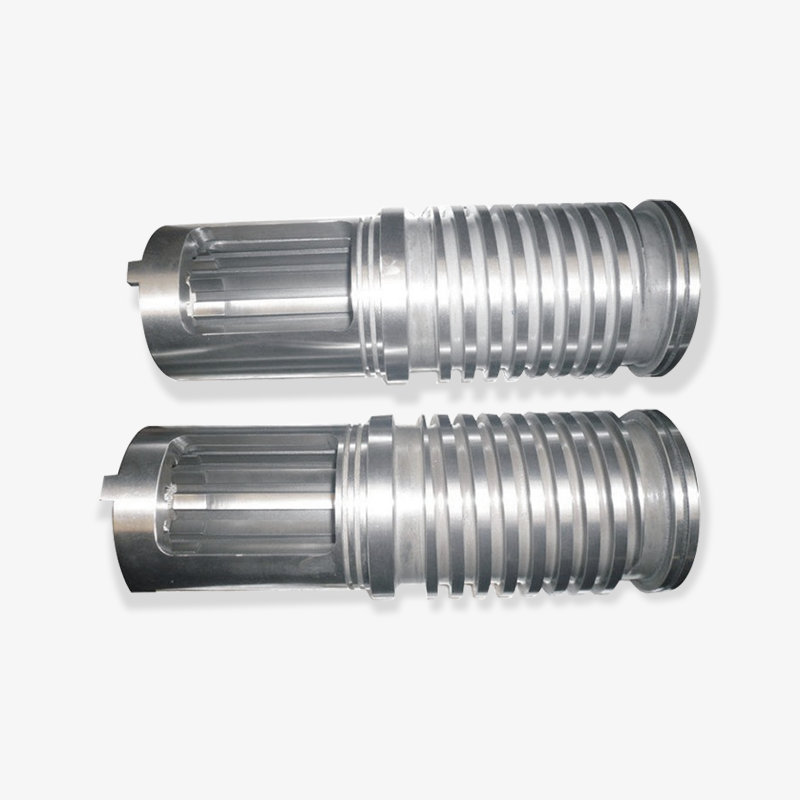
 Cilindru cu un singur șurub pentru extruder cu design modular Acest butoi se potrivește proceselor standard de extrudare precum țevi, profil și film. Construcția sa modulară simplifică întreținerea, în timp ce șuruburile din oțel aliat și controlul precis al temperaturii susțin o topire constantă și o producție eficientă. Vizualizare produs →
Extrudere cu două șuruburi
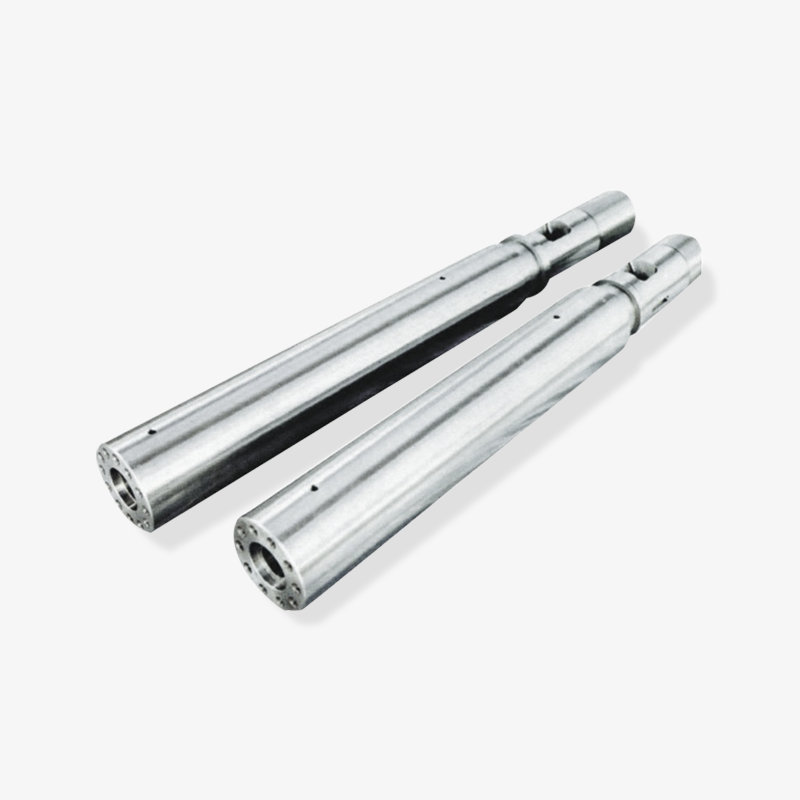
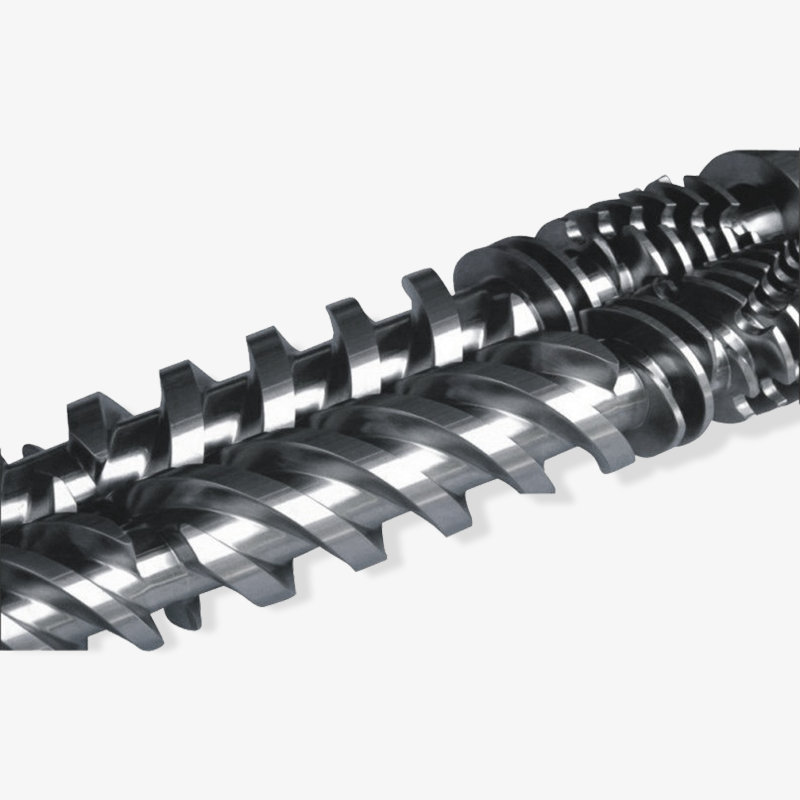
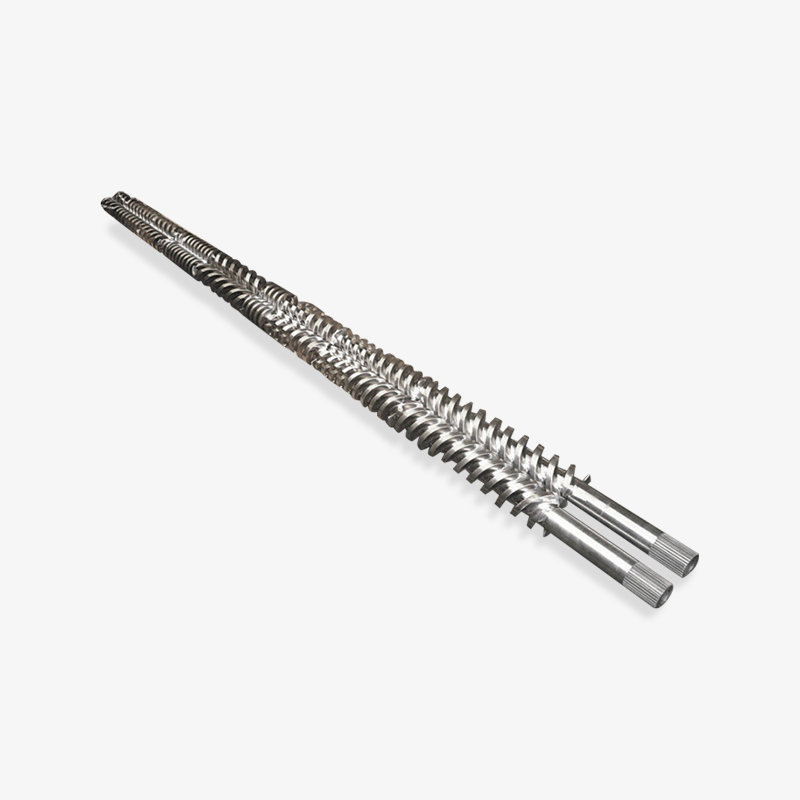
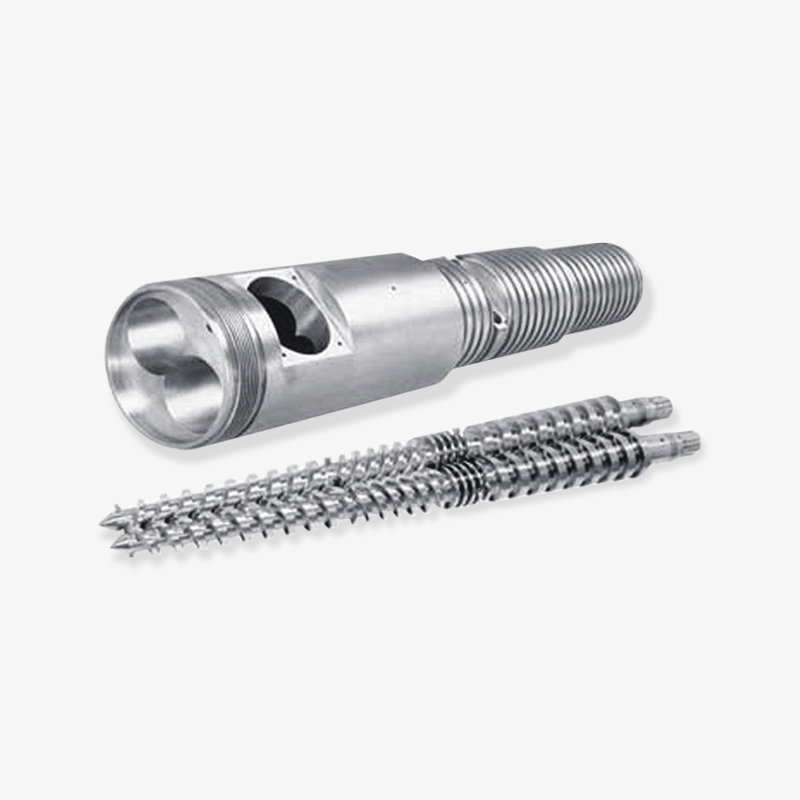
Extruderele cu două șuruburi folosesc două șuruburi paralele sau conice care funcționează unul lângă altul. Ele sunt împărțite în continuare în tipuri co-rotative și contra-rotative și în perechi care se întrepătrund și care nu se întrepătrund. Șuruburile duble paralele co-rotative sunt calitățile de lucru ale combinării, producției de masterbatch și devolatilizării, deoarece generează forfecare controlată și acțiune de auto-curățare. Șuruburile gemene conice au o rădăcină mai largă la capătul de alimentare și un diametru mai mic la capătul de descărcare, ceea ce oferă un raport de compresie ridicat fără a supradensifica materialul; sunt alegeri clasice pentru conducte din PVC și linii de profil. Ansamblul șurub dublu conic și cilindru este proiectat pentru a gestiona sensibilitatea scăzută la forfecare a PVC-ului, menținând în același timp livrarea stabilă a topiturii către matriță.
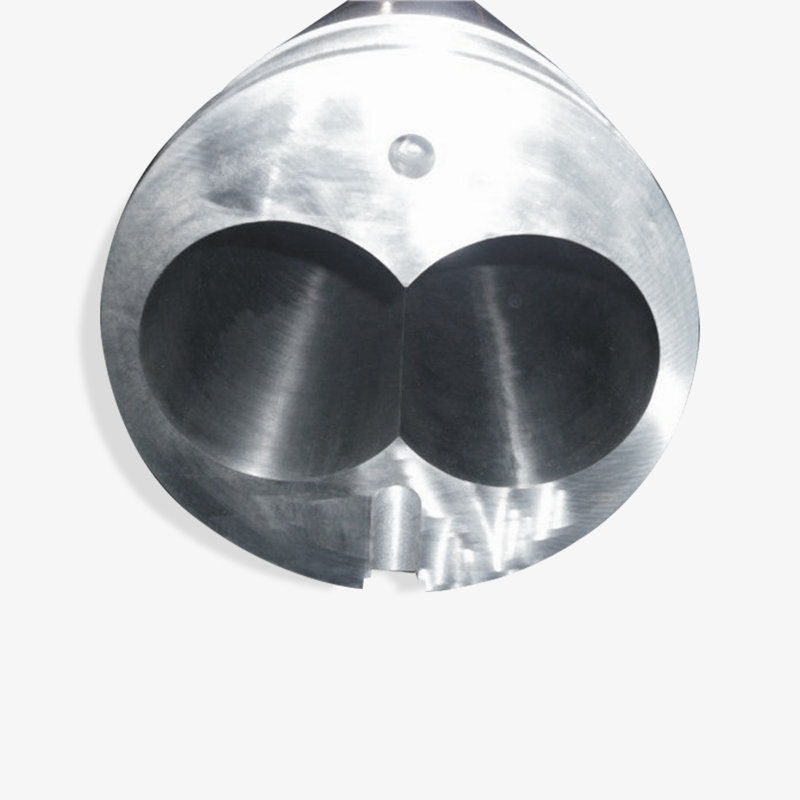 Ansamblu dublu șurub conic și cilindru pentru PVC Proiectat pentru prelucrare cu forfecare redusă, acest șurub dublu conic și cilindru oferă matriței topituri stabile. Oferă un raport de compresie ridicat și o amestecare uniformă, făcându-l o alegere fiabilă pentru conducte din PVC și linii de profil. Vizualizare produs →
Extrudere planetare cu șurub
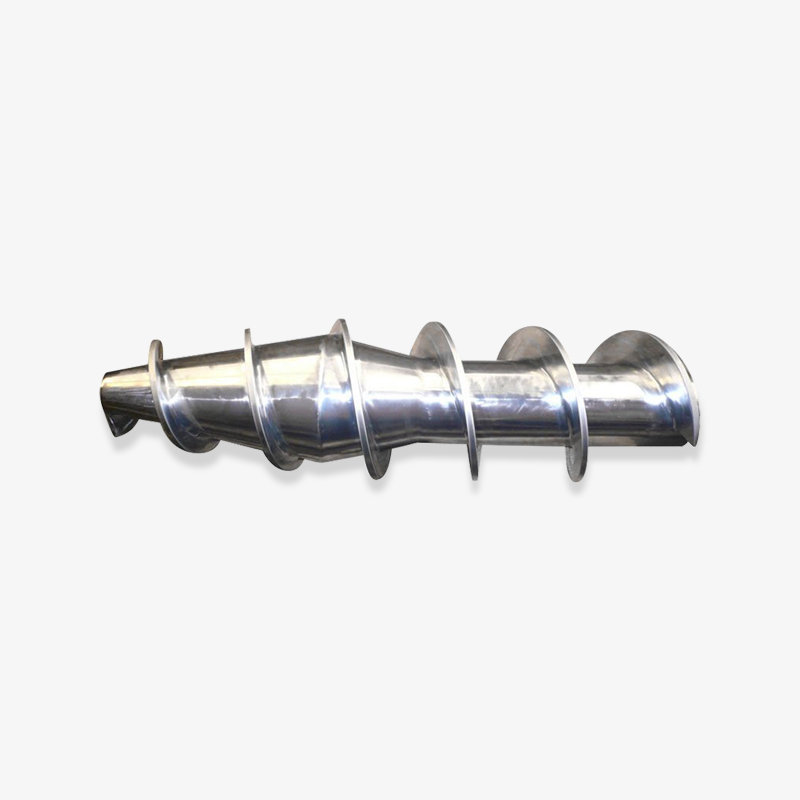
Un extruder cu șurub planetar combină un șurub principal central cu mai multe șuruburi planetare dispuse în jurul circumferinței sale. Fusoarele planetare se rotesc între șurubul principal și un butoi canelat, creând un contact cu suprafață mare și forfecare blândă. Acest aranjament este excelent pentru materiale sensibile la căldură, în special PVC rigid și alți compuși care se degradează la forfecare ridicată. Deoarece acțiunea de amestecare are loc în multe puncte de contact mici, temperatura de topire rămâne scăzută, iar aditivii sunt distribuiti foarte uniform.
Extrudere cu piston și piston
Extruderele cu piston și extruderele cu piston nu folosesc un șurub rotativ. Ele împing materialul cu un berbec alternativ, care este util pentru polimeri cu greutate moleculară ultra-înaltă, preforme de cauciuc și anumite paste alimentare care nu tolerează amestecarea șuruburilor. Producția lor este mai puțin uniformă decât mașinile cu șurub, dar manevrează materiale dificile în mod fiabil și se găsesc adesea în liniile de producție specializate unde presiunea, nu amestecarea, este principala cerință.
Comparația tipurilor de extrudere
Tabelul de mai jos oferă intervale de referință aproximative pentru fiecare configurație. Valorile reale depind de material, de designul șurubului și de configurația liniei, așa că utilizați-l ca punct de plecare mai degrabă decât ca specificație de achiziție.
| Tip | Viteza comună a șurubului | L/D tipic | Cel mai potrivit pentru |
|---|---|---|---|
| Un singur șurub | 20-120 rpm | 25-30:1 | Teava, profil, folie, tabla, pelete standard |
| Surub dublu paralel | 200-600 rpm | 32-48:1 | Compunere, masterbatch, devolatilizare |
| Surub dublu conic | 10-60 rpm | 18-25:1 | Teava PVC, profile, tabla |
| Șurub planetar | 10-50 rpm | 16-20:1 | Materiale termosensibile, compuși PVC |
| Extruder berbec | Nu înșurubat | Nu se aplică | UHMWPE, preforme de cauciuc, paste |
Tipul de extruder de care aveți nevoie este determinat mai puțin de marcă și mai mult de material, rata de forfecare necesară și forma produsului din aval; de aceea furnizorii vă întreabă despre rețeta înainte de a cita o mașină.
Aplicații de extrudere în diverse industrii
Sensul extruder rămâne abstract până când îl legați la produsele reale. Mașina este utilizată pentru a produce aproape fiecare articol semifabricat din plastic în formă continuă și deservește, de asemenea, industria cauciucului, metalelor, ceramicii și alimentației în versiuni adaptate. Firul comun este întotdeauna același: un material este forțat printr-o matriță și ia o secțiune transversală fixă.
- Conducte si profile - Conducte din PVC, PE și PP pentru alimentarea cu apă, drenaj și distribuție de gaze, plus profile de ferestre, tocuri uși și ornamente decorative.
- Film și foaie - Film suflat pentru ambalare, film turnat și foi de termoformare pentru tăvi, pahare și blistere.
- Compunerea și peletizarea - Linii cu două șuruburi care amestecă aditivi, materiale de umplutură și coloranți în pelete omogene.
- Produse din spumă - Foaie de spumă EPE din bumbac perlat, placă izolatoare XPS și alte spume suflate chimic.
- Sârmă și cablu - Acoperire de extrudare care aplică straturi de izolație și de înveliș pe miezurile conductorilor.
- Produse din cauciuc - Extruderele de cauciuc alimentează semifabricate în formă de bandă sau profilate înainte de vulcanizare.
- Alimente și furaje - Extruderele de gătit formează gustări, cereale pentru micul dejun și hrană pentru animale de companie.
- Imprimare 3D - Un mic extruder cu filament topește și depune straturi de plastic.
În extrudarea spumei, de exemplu, un șurub și un butoi de extrudare a spumei EPE dedicate sunt proiectate cu o geometrie specială de amestecare și răcire a topiturii pentru a controla faza gazoasă din interiorul topiturii. Acest detaliu arată de ce sensul general al extruderului nu este suficient atunci când se selectează piesele de schimb: geometria șurubului trebuie să se potrivească cu chimia procesului, nu doar cu modelul mașinii.
Domenii de aplicare și configurații tipice ale șuruburilor
Următorul tabel oferă o referință rapidă pentru care tip de extruder este selectat în mod obișnuit în diferite segmente de produse. Proiectele reale ale mașinilor variază, așa că tratați valorile ca orientare spre industrie, mai degrabă decât ca un calcul final de inginerie.
| Aplicație | Ieșire tipică | Tip comun de șurub | Cerințe critice de proces |
|---|---|---|---|
| Conducta de apa | 200-1000 kg/h | Un singur șurub or conical twin | Grosime stabilă, număr scăzut de gel |
| Profil de fereastră din PVC | 100-500 kg/h | Surub dublu conic | Chiar fuziune, degradare scăzută |
| Masterbatch compus | 500-3000 kg/h | Surub dublu paralel | Dispersie mare, auto-curățare |
| Foaie de spumă EPE | 80-300 kg/h | Un singur șurub special cu știfturi de amestecare | Structură cu celule închise, răcire la topitură |
| Preformă de furtun de cauciuc | 50-400 kg/h | Șurub extruder cauciuc | Creștere scăzută a temperaturii, formă uniformă |
Fiecare aplicație de extrudare se traduce într-un design specific de șurub și butoi; țevile, filmele, spumele și compușii arată similar într-o diagramă generală, dar necesită o geometrie a șuruburilor foarte diferită în practică.
Cum să alegeți un extruder: criterii de selecție pentru cumpărători
Alegerea unui extruder este o decizie tehnică și economică. Echipele de cumpărare se concentrează adesea pe preț și livrare, în timp ce inginerii de producție se concentrează pe calitatea topiturii și stabilitatea. Un proces complet de selecție ar trebui să satisfacă ambele părți. Regulile de mai jos se aplică indiferent dacă cumpărați o mașină de extrudare completă sau un set de șuruburi și butoi de schimb.
Cei cinci factori care determină selecția
- Tipul materialului - Familia de polimeri, aditivii și fereastra de procesare necesară determină geometria șurubului și materialul cilindrului.
- Rata de ieșire - Măsurată în kilograme pe oră, nu puterea motorului, deoarece designul șurubului și volumul butoiului stabilesc limita reală.
- Geometria produsului final - Țeava, filmul, profilul, foile și peleții impun fiecare cerințe diferite pentru matriță, răcire și tragere.
- Mediu de purtare - Umpluturile abrazive, materialul reciclat și temperaturile ridicate de serviciu accelerează uzura șuruburilor și a cilindrului.
- Putere și infrastructură - Tensiunea disponibilă, apa de răcire, aerul comprimat și spațiul pe podea afectează alegerea finală a mașinii.
Cadrul de referință pentru compararea propunerilor furnizorilor
Atunci când un furnizor vă trimite o ofertă, fișa tehnică include de obicei următorii parametri. Cardurile de mai jos arată cele cinci numere pe care ar trebui să le comparați în diferite oferte.
Material
PE, PP, PVC, PA sau compus
PE, PP, PVC, PA sau compus
Ieșire
Țintă kg/h și viteza șurubului
Țintă kg/h și viteza șurubului
Raport L/D
Selectat după tipul de proces
Selectat după tipul de proces
Raport de compresie
Interval tipic de la 2:1 la 4:1
Interval tipic de la 2:1 la 4:1
Material șurub
Nitrurate sau bimetalice
Nitrurate sau bimetalice
Compatibilitatea materialelor este pe primul loc. Un șurub conceput pentru PVC moale nu va oferi aceeași calitate a topiturii cu polietilena de înaltă densitate, iar un șurub destinat peleților se poate lupta cu pulberea sau remacinarea. Ținta de ieșire exclude apoi multe mașini: un extruder cu un singur șurub de 60 mm nu poate concura cu un șurub dublu paralel de 75 mm pentru a combina debitul, indiferent de puterea motorului. Raportul L/D și raportul de compresie ar trebui propuse pe baza produsului dvs., nu pe un catalog standard, deoarece țeava, filmul și profilul necesită toate curbe de topire diferite. În cele din urmă, materialul șuruburilor și tratamentul suprafeței indică cât de multă întreținere ar trebui să bugetați pentru următorii ani.
Un singur șurub sau dublu șurub: o verificare rapidă pe două coloane
Dacă încă vă decideți între cele două configurații cele mai comune, această comparație simplă poate ghida conversația cu furnizorul dvs.
| Alegeți un extruder cu un singur șurub atunci când... Materialul dumneavoastră ajunge sub formă de peleți bine amestecați, producția sub 800 kg/h este acceptabilă, prioritatea dvs. este simplitatea de operare și investiția inițială mai mică, iar produsul final este țeavă, profil, film sau folie din polimeri standard. | Alegeți un extruder cu două șuruburi când... Hrăniți cu pulbere sau o rețetă cu aditivi, aveți nevoie de dispersie mare sau devolatilizare, procesați PVC rigid la forfecare scăzută sau amestecați un masterbatch la câteva sute de kilograme pe oră. |
Contează și experiența furnizorului. Un producător care furnizează OEM și utilizatori de piață de schimb din mai multe țări are mai multe șanse să aibă soluții documentate pentru probleme obișnuite, cum ar fi puntea, supratensiune sau uzura prematură a șuruburilor. De exemplu, Microwave Machinery a furnizat componente de șurub și butoi piețe precum Statele Unite, Germania, Dubai, Vietnam și Thailanda din 1990, ceea ce oferă echipei sale de ingineri un feedback larg de la liniile reale de extrudare care operează în diferite climate, materii prime și niveluri de calificare a operatorului.
Nu alegeți niciodată un extruder numai după prețul pe kilogram de producție; specificațiile șurubului și cilindrului, experiența de proces a furnizorului și asistența post-vânzare decid costul real de proprietate pe cinci ani.
Întreținerea extruderului: Protejarea șurubului și a cilindrului
Un extruder care funcționează continuu timp de trei schimburi se confruntă cu condiții agresive: umpluturi abrazive, temperaturi ridicate ale cilindrului și stres termic ciclic. Prin urmare, șurubul și cilindrul sunt tratate ca piese de uzură înlocuibile, nu ca componente permanente. Durata de viață a acestora depinde de materialul prelucrat, de designul șurubului, de metalurgie și de rutina de întreținere.
Semnele comune că șurubul sau cilindrul necesită atenție includ fluctuațiile presiunii de ieșire, creșterea temperaturii de topire, calitatea slabă a suprafeței, pete negre sau o scădere bruscă a debitului. O regulă simplă este să măsurați diametrul șurubului și alezajul cilindrului la fiecare oprire de întreținere planificată și să le comparați cu tabelul de toleranță al producătorului. De asemenea, merită să ne amintim că designul modular poate îmbunătăți întreținerea: secțiunile de alimentare, segmentele cilindrului și chiar elementele șuruburilor pot fi înlocuite individual în loc să înlocuiască întreaga componentă, ceea ce reduce atât timpul de nefuncționare, cât și costul. An explicație a modului în care designul modular îmbunătățește eficiența întreținerii și performanța de producție a sistemului de extruder cu un singur cilindru oferă un exemplu practic al acestei abordări.
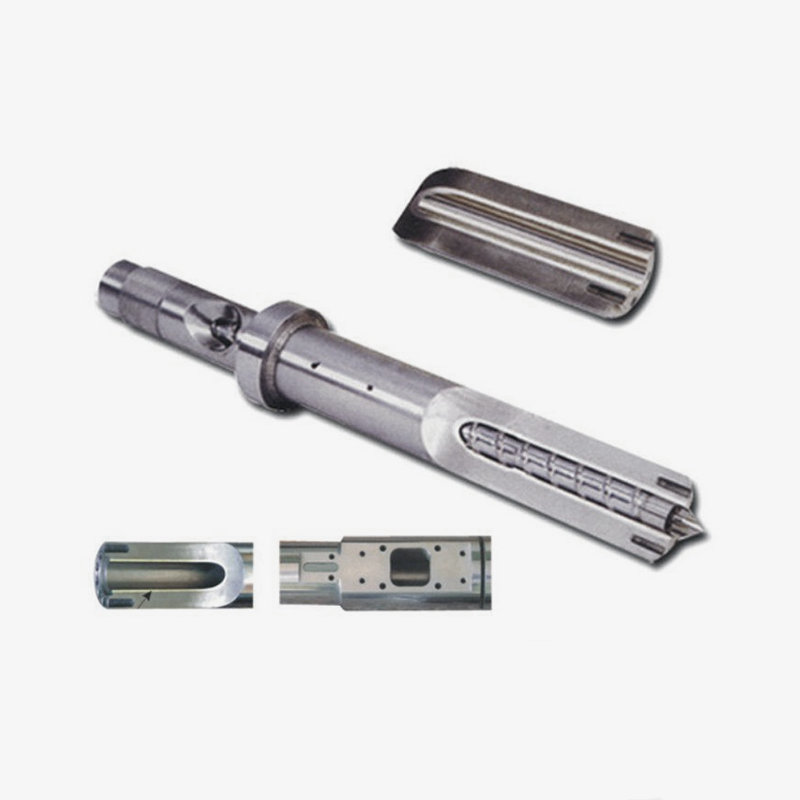
Protecția la uzură este o altă decizie de cumpărare care ține de bugetul de întreținere. Șuruburile nitrurate se ocupă de materiale standard, în timp ce un butoi bimetalic cu o căptușeală din aliaj rezistent la uzură prelungește durata de viață atunci când linia procesează materiale umplute sau reciclate. Înlocuirea unui butoi costă mult mai mult decât alegerea căptușelii potrivite la început, motiv pentru care OEM-urile cu experiență întreabă despre rețetă înainte de a finaliza specificațiile componente.
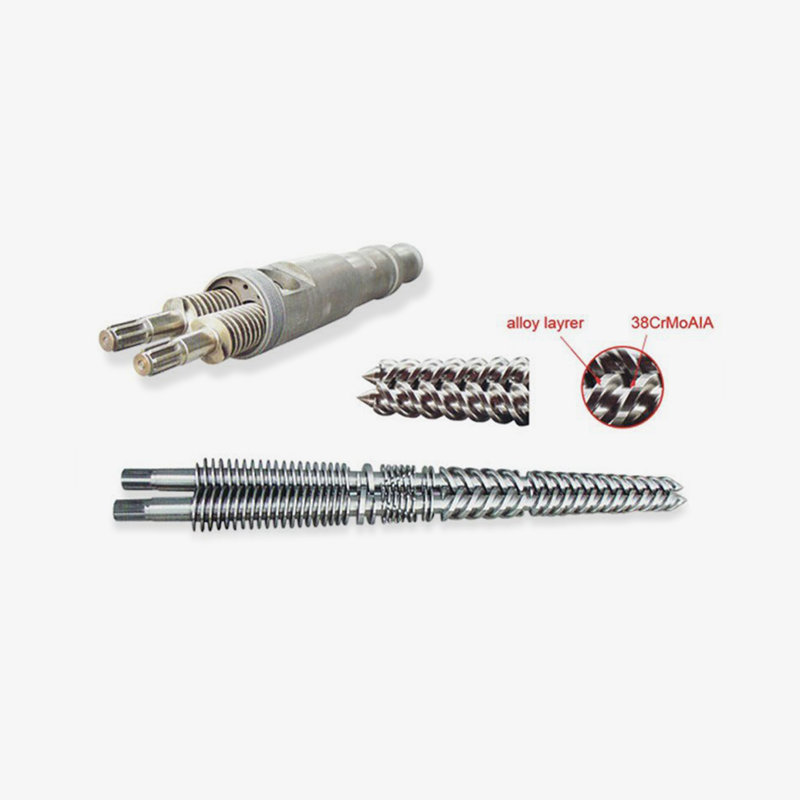 Butoi bimetalic cu căptușeală din aliaj rezistent la uzură Un strat interior bimetalic prelungește durata de viață atunci când se manipulează materiale plastice umplute, reciclate sau de inginerie. Prelucrarea de precizie reduce frecarea și consumul de energie, făcând din acest butoi un upgrade durabil pentru aplicațiile de extrudare solicitante. Vizualizare produs →
Cea mai profitabilă acțiune de întreținere în extrudare este prevenirea: alegeți metalurgia potrivită, monitorizați în mod regulat jocul șuruburilor și cilindrului și înlocuiți piesele de uzură înainte ca acestea să deterioreze cutia de viteze sau echipamentele din aval.
Producători, furnizori și angrosisti de extrudere: ce să căutați
Deoarece extruderele sunt construite în jurul tehnologiei șuruburilor și cilindrului, calitatea furnizorului dvs. contează la fel de mult ca și designul mașinii. Termenul „producător de extrudere” se poate referi la o companie care construiește mașini complete de extrudare, în timp ce „furnizor de șuruburi și butoi” descrie un producător de componente care alimentează acele mașini. Mulți constructori de linii de extrudare își cumpără șuruburile și butoaiele de la furnizori specializați, motiv pentru care un producător de șuruburi și butoi dedicat, cum ar fi Microwave Machinery, poate fi un partener strategic pentru producătorii de mașini, integratori și distribuitori.
În industria mașinilor din plastic, aceeași companie lucrează adesea ca producător, furnizor și angrosist prin diferite canale. O fabrică OEM cumpără componente în volum, un agent regional cumpără pentru revânzare, iar o fabrică de utilizator final cumpără piese de schimb la intervale neregulate. Un producător de componente capabil ar trebui să poată deservi toate cele trei moduri: producție în volum cu toleranțe consistente, inginerie personalizată pentru modelele OEM și serviciu post-vânzare pentru comenzile de înlocuire. Microwave Machinery, de exemplu, operează un atelier mai mare de 10.000 de metri pătrați, are peste 60 de angajați și exportă pe piețe precum Statele Unite, Germania, Dubai, Vietnam și Thailanda. Aceste semnale de scară sunt relevante deoarece indică faptul că compania gestionează lanțuri lungi de aprovizionare și documentație de calitate dincolo de nivelul pieței unice.
Când evaluați un potențial furnizor de extruder, solicitați trei documente: certificatul de material pentru șurub și cilindru, raportul de inspecție a toleranței și o listă de referințe de la clienții din aplicația dvs. specifică. Este mai ușor de lucrat cu un producător care a servit tipul dvs. de producție de ani de zile decât unul care înțelege doar mașinile cu un singur șurub de uz general. Puteți consulta profilul companiei și categoriile de produse pe site-ul oficial al producătorului pentru a înțelege gama de soluții disponibile cu șuruburi, cilindri și mașini.
Fie că le numiți producători de extrudere, furnizori de șuruburi și butoaie sau angrosisti de utilaje, criteriile decisive sunt aceleași: capacitatea de producție, controlul calității, experiența în aplicare și disponibilitatea de a proiecta componente în funcție de rețeta clientului.
Întrebări frecvente despre sensul și selecția extruderului
Ce înseamnă extruder acoperi într-o propoziție simplă?Într-o propoziție, un extruder este o mașină care se topește continuu și împinge plasticul sau alt material lucrabil printr-o matriță pentru a crea o formă consistentă. În limbajul de zi cu zi din fabrică, echipamentul este cel care transformă din nou peleții sau pulberea în țeavă, film, foaie, profil sau pelete. |
Este un extruder la fel cu o mașină de turnat prin injecție?Nu. Un extruder funcționează continuu pentru a face produse lungi, cu secțiune transversală constantă, în timp ce o mașină de turnat prin injecție circulă pentru a umple o matriță închisă cu o parte discretă. Cele două mașini împărtășesc o tehnologie similară cu șuruburi și cilindri, dar producția, logica de control și uneltele lor sunt diferite. |
Care este diferența dintre un extruder cu un singur șurub și un extruder cu două șuruburi?Un extruder cu un singur șurub folosește un șurub pentru a transporta, a topi și a măsura materialul și funcționează cel mai bine cu peleți precompuși. Un extruder cu două șuruburi folosește două șuruburi potrivite cu angrenaj care oferă mai multă amestecare, autocurățare și control asupra timpului de rezidență, motiv pentru care este preferat pentru amestecare, prelucrarea pulberii de PVC și extrudarea reactivă. |
Ce materiale poate prelucra un extruder?Majoritatea materialelor termoplastice pot fi extrudate, inclusiv PE, PP, PVC, PS, ABS, PA și PET. Extrudele procesează, de asemenea, compuși de cauciuc, aluat alimentar, pastă ceramică și anumite metale în forme specializate. Factorul limitativ este de obicei designul șurubului și al cilindrului, deoarece fiecare material are o temperatură de procesare și o toleranță la forfecare specifice. |
Cât durează un șurub și un butoi extruder?Durata de viață variază de la aproximativ doi până la opt ani, în funcție de material, viteza șurubului, căptușeala cilindrului și rutina de întreținere. Compușii foarte abrazivi cu fibră de sticlă sau carbonat de calciu pot purta un butoi nitrurat în câțiva ani, în timp ce un butoi bimetalic poate dura mult mai mult în aceleași condiții. |
Ce înseamnă raportul L/D într-un extruder?Raportul L/D este lungimea de lucru a șurubului împărțită la diametrul șurubului, exprimat ca un număr ca 25:1 sau 40:1. Indică cât timp petrece materialul în interiorul butoiului pentru topire, amestecare și creșterea presiunii. Un L/D mai mare îmbunătățește în general calitatea topiturii, dar crește costul, consumul de energie și spațiul de podea. |
Înțelegerea sensului extruderului la nivel de componentă este cea mai bună protecție împotriva achiziționării unei mașini greșite: șurubul și cilindrul, nu numele mărcii, decid dacă linia dvs. de extrudare va funcționa fără probleme pe termen lung.
Semnificația extruderului crește de la o propoziție de dicționar într-o imagine tehnică completă odată ce legați definiția mașinii la șuruburi, butoaie, zone de temperatură și aplicații. Șurubul și cilindrul rămân piesele care decid productivitatea și calitatea pieselor, așa că cumpărătorii ar trebui să le evalueze la fel de atent precum evaluează cutia de viteze sau motorul. Fie că sunteți un OEM care planifică o nouă linie, un distribuitor care construiește un catalog de piese de schimb sau un manager de întreținere care caută un înlocuitor de încredere, asigurați-vă mai întâi cunoștințele despre extruder, apoi alegeți un partener care poate traduce aceste cunoștințe în componente potrivite.
Cea mai clară modalitate de a pune în practică sensul extruderului este să începeți cu materialul și produsul pe care doriți să le faceți, apoi să lucrați înapoi la geometria șurubului, specificațiile cilindrului și capacitatea furnizorului care vor furniza acele rezultate în mod fiabil timp de ani de zile.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
