

Autor: Weibo
Data: Sep 15, 2026
Semnificația extruderului: tipuri, principiu de funcționare și ghid complet de cumpărare
Un inginer de întreținere de la o fabrică de țevi de dimensiuni medii s-a oprit odată în fața liniei sale de extrudare și ne-a pus o întrebare care părea mai simplă decât era. El a arătat spre cilindrul lung și încălzit, montat între cutia de viteze și capul matriței și a spus: „Operatorul numește asta un extruder, dar când mă întreabă ce face mașina de fapt, am nevoie de un răspuns mai bun decât „face țeavă.” Cel mai util răspuns este că un extruder este o mașină de formare continuă. Este nevoie de granule de plastic libere, le topește în interiorul unui butoi încălzit cu ajutorul unui șurub rotativ și apoi forțează materialul topit printr-o matriță pentru a crea un produs cu o secțiune transversală fixă.
În ultimele decenii, extruderul cu șurub a devenit cea mai utilizată piesă de echipament de producție în industria de prelucrare a plasticului. Conductele de apă, ramele ferestrelor, izolația cablurilor, pungi de cumpărături, folie de ambalare, foi de spumă și chiar peleții care alimentează mașinile de turnat prin injecție trec toate printr-un extruder la un moment dat în viața lor. Scopul acestui articol este de a explica sensul extruderului într-un mod practic: mai întâi definiția, apoi secvența de lucru, apoi principalele tipuri de mașini, terminologia standard de șurub și cilindric pe care o veți întâlni în fișele tehnice și, în final, punctele de selecție și întreținere care decid dacă o linie de extrudare funcționează fără probleme sau petrece prea mult timp în atelierul de reparații.
Un extruder este o mașină de formare continuă: topește granulele de plastic într-un butoi încălzit cu un șurub rotativ și forțează topitura printr-o matriță pentru a produce o piesă lungă cu o secțiune transversală constantă.
Ce înseamnă extruder? O definiție practică
În dicționare, cuvântul extruder are un sens foarte larg. Descrie o persoană sau o mașină care extrude ceva, iar în termeni de producție, definiția extruderului se referă de obicei la o mașină care modelează un material forțându-l printr-o matriță. Extruderele metalice împing țaglele de aluminiu încălzite printr-o matriță pentru a forma profile; extrudere de argilă modelează cărămizi și plăci; extruderele alimentare gătesc și modelează gustări și paste. În industria materialelor plastice, totuși, sensul extruderului a devenit strâns legat de un tip specific de mașină: extruderul cu șurub, numit uneori extruder cu șurub sau extruder cu șurub.
Diferența contează deoarece un extruder de plastic face mult mai mult decât împinge materialul printr-o matriță. De asemenea, topește polimerul, amestecă aditivi în el, îl degazează și creează presiune. Mașina îndeplinește aceste sarcini într-o singură operațiune continuă. Acesta este ceea ce separă un extruder adevărat de o pompă simplă sau de un mixer discontinuu. Când un inginer spune „avem o problemă cu extruderul”, de obicei se referă la întregul ansamblu șurub și cilindru, împreună cu sistemul său de antrenare, încălzire și control.
De asemenea, este util să separați mașina de proces. Extrudarea este procesul de formare continuă; un extruder este echipamentul care îl realizează. Multe linii de extrudare sunt construite de fapt în jurul unui extruder plus un număr de unități în aval: o matriță, un calibrator, un jgheab de răcire, un dispozitiv de transport și un tăietor. Acesta este motivul pentru care două fabrici pot produce ambele același diametru de țeavă și au totuși linii complet diferite, în funcție de designul șurubului, căptușeala cilindrului și echipamentele auxiliare.
În cele din urmă, sensul extruderului nu trebuie confundat cu o mașină de turnat prin injecție. Ambele folosesc un șurub într-un butoi încălzit și ambele procesează materiale termoplastice, dar o mașină de turnat prin injecție funcționează intermitent: face schimbarea șurubului, umple o matriță închisă, deschide matrița, ejectează piesa și repetă ciclul. Un extruder furnizează un flux continuu de topitură și atinge starea de echilibru numai atunci când șurubul se rotește constant la o viteză stabilă și fluxul de topitură devine constant. Înțelegerea acestei cerințe de stare staționară este primul pas către înțelegerea tuturor celorlalte lucruri despre extrudare.
În materialele plastice, un extruder este o mașină continuă cu șuruburi care topește, amestecă și descarcă polimerul sub presiune; perechea șurub și cilindru, nu numai matrița, determină cât de bine funcționează întregul proces.
Cum funcționează un extruder? Principiul de lucru
Fiecare extruder cu șurub, indiferent de marcă sau dimensiune, funcționează pe același principiu fizic: un șurub se rotește în interiorul unui butoi bine fixat, trăgând polimerul granular înainte, în timp ce căldura și frecarea îl înmoaie. Dacă butoiul ar fi transparent și ai putea mări canalul șurubului, ai vedea plasticul mișcându-se ca o undă spirală continuă. Cinci etape distincte se petrec în această scurtă călătorie de la buncăr la matriță.
Cinci etape de la granule la topire
- Hrănirea. Peleții sau pulberea din buncăr cad în canalul șurubului pe măsură ce șurubul rotativ trage materialul înainte. Zona de alimentare, cu zborurile sale adânci, determină cât de mult material poate intra în mașină.
- Topire. Frecarea dintre șurubul rotativ și peretele cilindrului, plus căldura de la încălzitoarele cilindrului, începe să topească polimerul. În zona de compresie, pe măsură ce volumul canalului devine mai mic, granulele sunt comprimate pe suprafața fierbinte a butoiului și se dezvoltă o peliculă topită.
- Amestecarea. Topitura continuă înainte, iar șuruburile creează forfecare care dispersează aditivii, pigmenții, materialele de umplutură și fibra de sticlă în mod uniform prin topitură.
- Contorizare. În zona de măsurare, canalul are o adâncime mică constantă. Aici șurubul funcționează ca o pompă cu deplasare pozitivă, furnizând un flux stabil, controlat de presiune, de topitură către matriță.
- Formarea matriței. La capătul butoiului, topitura este forțată prin deschiderea matriței, ceea ce dă forma produsului. Echipamentul din aval trage, răcește și taie profilul emergent.
Componentele care fac posibilă secvența
Fiecare etapă se bazează pe o componentă mecanică specifică. Butoiul este un tub de oțel gros, întărit, care conține materialul și absoarbe căldura. Șurubul este elementul mobil care transportă și frământă plasticul; diametrul și raportul lungime-diametru controlează în mare măsură producția și calitatea topiturii. Sistemul de antrenare, de obicei un motor AC cu o cutie de viteze, determină cuplul și viteza șurubului. Benzile de încălzire din jurul cilindrului furnizează căldură suplimentară la pornire și reglează temperatura cilindrului, în timp ce ventilatoarele de răcire sau canalele de apă elimină căldura în exces atunci când forfecarea topiturii este ridicată. Matrița este orificiul final de modelare, iar un schimbător de sită sau o placă de rupere în fața matriței filtrează contaminarea. Toate aceste componente trebuie să lucreze împreună, deoarece polimerul nu se topește ca un singur bloc; se topește progresiv și orice perturbare într-o etapă schimbă condițiile în fiecare etapă ulterioară.
Când mașina funcționează normal, fluxul de topire la matriță este uniform și puterea pe rotație a șurubului este stabilă. Când una dintre componente începe să se defecteze, primele semne apar aproape întotdeauna ca variații ale puterii, presiunii sau temperaturii de topire. Acesta este motivul pentru care echipele de întreținere cu experiență urmăresc manometrele și indicarea amperajului motorului, mai degrabă decât să aștepte defecte vizibile ale produsului.
Geometria șurubului controlează, de asemenea, timpul de rezidență și rata de forfecare. Un șurub lung cu un raport de compresie blând oferă un timp de rezidență mai lung și o rată de forfecare mai mică, ceea ce este ideal pentru materiale sensibile la căldură, cum ar fi PVC. Un șurub scurt cu un raport de compresie abrupt aplică o rată de forfecare mare, care îmbunătățește amestecarea, dar crește temperatura de topire. Acest compromis intră în joc pentru fiecare tip de șurub descris în capitolul următor.
Toate extruderele urmează aceeași secvență în cinci etape: alimentare, topire, amestecare, dozare și formare a matriței; un dezechilibru în orice etapă apare imediat ca fluctuație de ieșire sau variație a temperaturii de topire.
Principalele tipuri de extrudere și ce înseamnă fiecare nume
Într-o conversație practică, „ce tip de extruder aveți?” aproape întotdeauna se referă la aranjamentul șuruburilor. Șurubul este piesa care dă numele mașinii: extruder cu un singur șurub, extruder cu două șuruburi, extruder cu role planetară sau extruder ram. Fiecare design există deoarece rezolvă o problemă diferită de procesare, iar alegerea unuia greșit va limita producția sau va deteriora materialul.
Extrudere cu un singur șurub
Extruderul cu un singur șurub este cel mai comun tip din lume și mașina pe care o spun majoritatea oamenilor când spun „extruder”. Este alcătuit dintr-un șurub care se rotește într-un singur butoi, de obicei cu un orificiu neted sau o secțiune de alimentare canelată. Avantajele sale sunt construcția simplă, costul scăzut, operarea ușoară și producția fiabilă pentru materiale bine definite, cum ar fi polietilena, polipropilena și polistirenul. Majoritatea liniilor de țevi, profile, film și foi folosesc extrudere cu un singur șurub, deoarece aceste produse necesită o livrare stabilă a topiturii, mai degrabă decât o amestecare intensivă.
Designul șuruburilor pentru mașinile cu un singur șurub urmează o geometrie clasică cu trei zone: zonă de alimentare, zonă de compresie și zonă de dozare. Adâncimea și lungimea fiecărei zone definesc raportul de compresie, care este în mod normal între 2:1 și 3,5:1 pentru polimerii de uz general. Cu un șurub selectat corespunzător, un extruder cu un singur șurub poate furniza o presiune de topire foarte stabilă, dar este un mixer moderat; umpluturile și pigmenții pot rămâne slab dispersați, cu excepția cazului în care șurubul are elemente de amestecare suplimentare. Pentru multe procesoare, răspunsul este să cumpărați un singur șurub și cilindrul ca o pereche potrivită de la un producător specializat, mai degrabă decât de la surse separate.
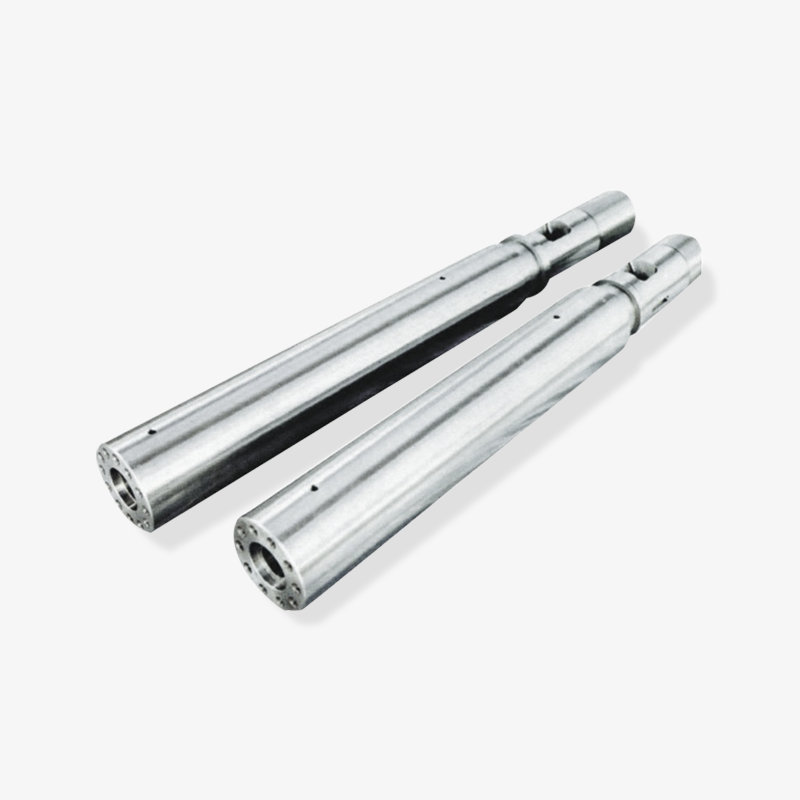
 Seturi de un singur șurub și butoi potrivite pentru extrudare stabilă Acest furnizor oferă perechi de șuruburi și butoi combinate concepute pentru o presiune stabilă a topiturii în aplicații de lungă durată, cum ar fi țevi PE, film și foi. Construcția din oțel aliat prelucrată cu precizie susține o plastificare constantă și o uzură redusă. Vizualizare produs →
Aplicațiile tipice pentru mașinile cu un singur șurub includ conducte de apă din PE, conducte PPR, folie de polietilenă, folie PP, profil PS și izolație pentru cablu. În aceste lucrări, mașina rulează un singur material pentru perioade lungi, iar profilul șurubului este reglat numai pe acel material.
Extrudere cu două șuruburi: paralele și conice
Când aplicația necesită o amestecare mai bună sau o manipulare directă a pulberii, un extruder cu două șuruburi este de obicei răspunsul mai bun. După cum spune și numele, mașina are două șuruburi unul lângă altul într-un singur butoi; șuruburile pot fi încadrate sau neîncadrate, co-rotative sau contra-rotative. Pentru amestecarea termoplastică, cea mai comună aranjare este îmbinarea șuruburilor paralele paralele co-rotative. Alezajul în formă de opt și profilele șuruburilor cu ștergere automată oferă o bună reînnoire a suprafeței și o eficiență ridicată de amestecare, cu un timp de ședere mult mai scurt decât o mașină cu un singur șurub. Articolul nostru tehnic anterior explică modul în care tehnologia cu două șuruburi paralele realizează amestecarea, transportul și procesarea eficientă a materialelor în detaliu pas cu pas.
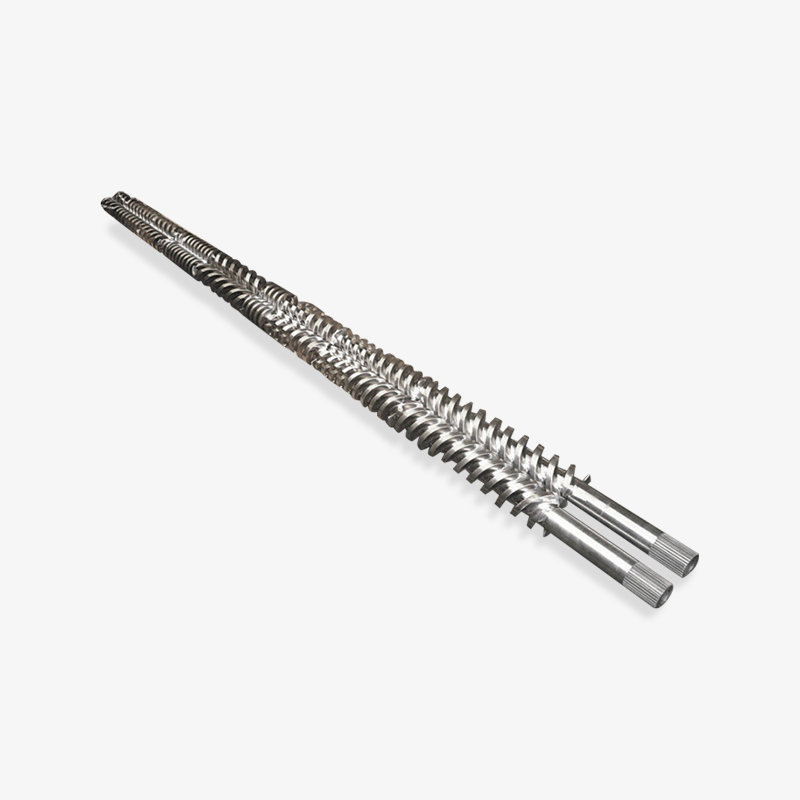
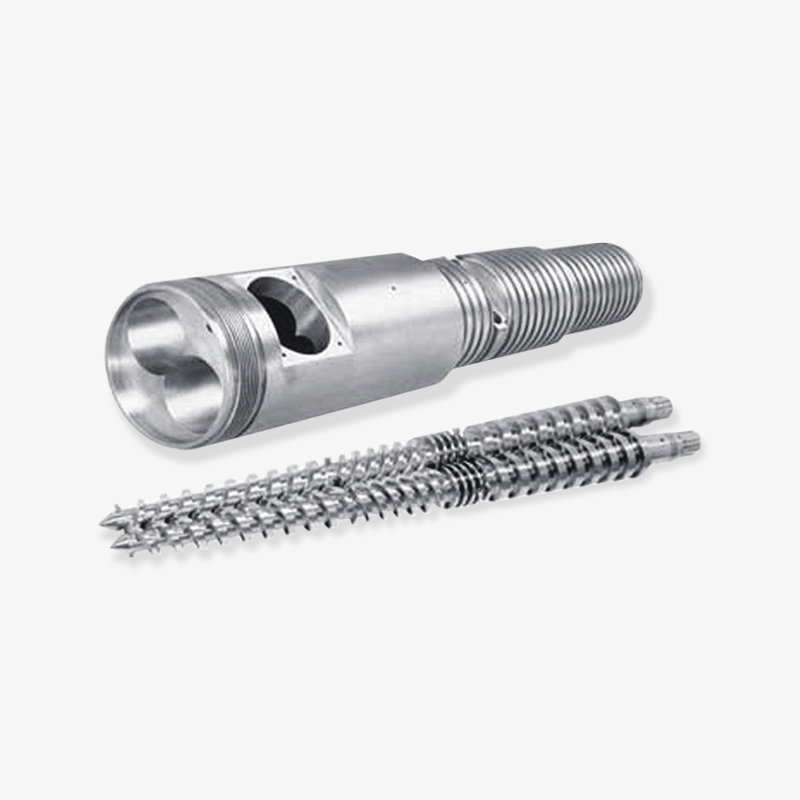
Extruderele conice cu două șuruburi funcționează diferit. Șuruburile sunt mai late la capătul de alimentare și mai înguste la capătul de descărcare, iar cilindrul se potrivește cu această formă conică. Acest design comprimă materialul treptat, ceea ce produce o topire blândă, cu forfecare redusă. Mașinile conice cu două șuruburi sunt utilizate pe scară largă pentru țevi și profile rigide din PVC, deoarece PVC-ul este sensibil la căldură și forfecare; geometria conică menține temperatura topiturii scăzută, oferind totuși un randament ridicat la viteză mică a șurubului.
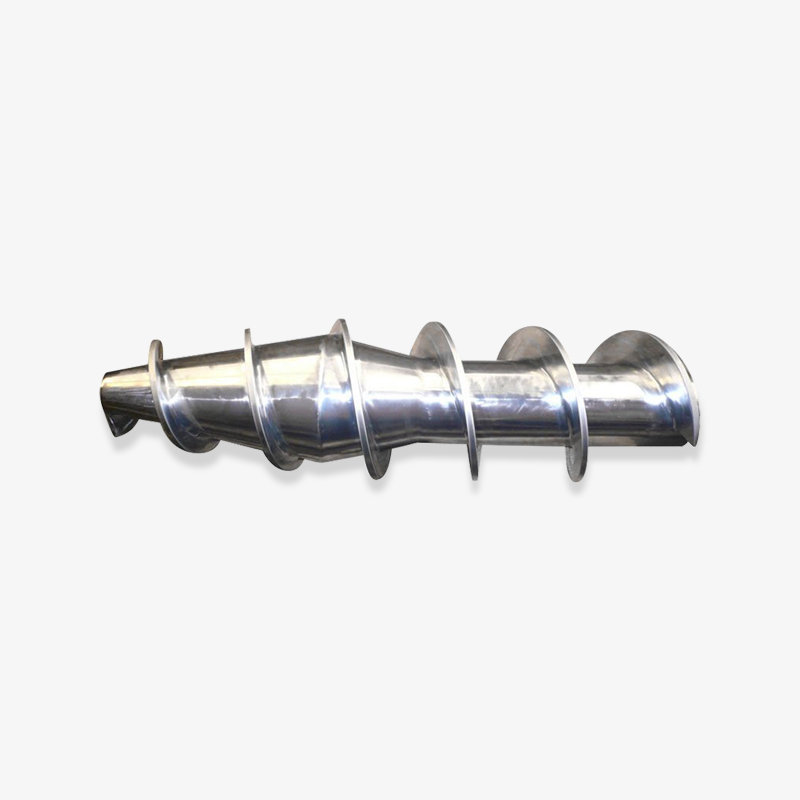
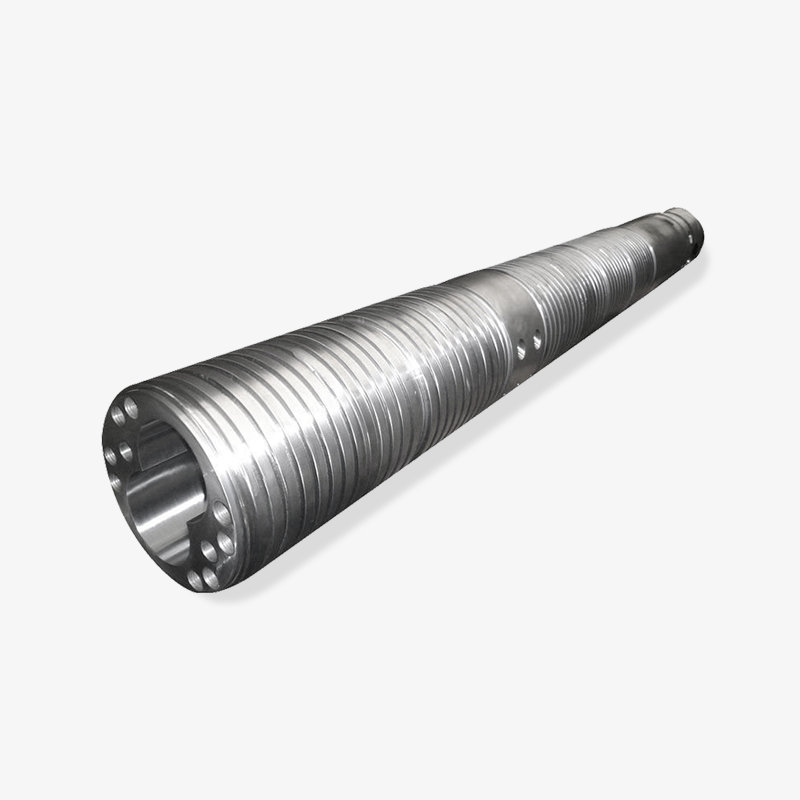
 Șurub dublu conic și cilindru pentru prelucrare blândă a PVC-ului Ansamblurile conice duble șuruburi și butoi asigură o topire cu forfecare scăzută, ideală pentru țevi și profile rigide din PVC. Oțelul aliat de înaltă calitate, cu geometrie optimizată, îmbunătățește uniformitatea amestecării, reducând în același timp consumul de energie și costurile de întreținere. Vizualizare produs →
Pentru procesoare, distincția practică poate fi rezumată astfel: șuruburile paralele duble se amestecă cel mai bine și sunt ideale pentru compuși, masterbatch și pelete; șuruburile conice duble se topesc ușor și sunt ideale pentru pulbere și profile din PVC. Perechile de scule și șuruburi nu sunt interschimbabile între cele două tipuri, chiar și atunci când diametrul exterior este același, deoarece geometria conică este unică pentru fiecare model de mașină.
Extrudere cu role planetare
Un extruder cu role planetare este un design special care ocupă locul de mijloc între un singur șurub și un șurub dublu. Șurubul principal, numit rola solară sau ax central, este înconjurat de mai multe fusuri planetare mai mici care se rotesc în interiorul unui butoi cu un perete interior canelat. Rezultatul este o suprafață foarte mare de schimb de căldură într-o lungime compactă. Materialul este forfecat în multe spații mici la aceeași temperatură, ceea ce oferă o uniformitate termică excelentă fără forfecare mecanică ridicată. Aceste mașini servesc adesea ca pompe de topire în liniile de film și foi, sau ca o etapă finală de amestecare chiar înaintea unui schimbător de ecran, unde îndepărtează aglomeratele și diferențele de temperatură lăsate de un singur șurub din amonte.
Extrudere de specialitate utilizate în prelucrarea cauciucului și a spumei
Extruderele de cauciuc, numite și șuruburi de cauciuc cu alimentare la cald sau la rece, sunt proiectate pentru compuși de cauciuc; au zboruri mai adânci și viteze mai mici pentru a evita supraîncălzirea elastomerului. Pentru polietilena spumată, procesatorii folosesc un set de butoi cu șurub de extrudare a spumei EPE, care este optimizat pentru injectarea agenților de suflare în topitură la o presiune stabilă. Există, de asemenea, extrudere ram, care împing un bloc solid de material, cum ar fi PTFE sau UHMWPE, înainte cu un piston, mai degrabă decât cu un șurub rotativ. Aceste mașini nu topesc polimerul în același mod ca mașinile cu șurub; se bazează pe presiune înaltă și o matriță încălzită.
| Tip extruder | Dispunerea șuruburilor | Raportul L/D tipic | Cel mai potrivit pentru | Produse comune |
|---|---|---|---|---|
| Cu un singur surub | Un șurub într-un butoi | 20:1 până la 34:1 | Livrare stabilă a topiturii pentru polimeri standard | Tevi, profile, folii, foi, acoperire cabluri |
| Dublu șurub paralel | Două șuruburi co-rotative care se întrepătrund | 28:1 până la 48:1 | Amestecare și amestecare intensă | Masterbatch, compuși, peleți reciclați |
| Dublu șurub conic | Două șuruburi convergente contrarotative | 16:1 până la 25:1 | Topirea blândă a pulberilor sensibile la căldură | Teava PVC rigida, profile, compozit lemn-plastic |
| Rolă planetară | Ax central cu sateliți planetari | 5:1 până la 15:1 | Tratament termic și omogenizare a topiturii | Linii de film și foi ca pompe de topire |
| Alimentare la rece din cauciuc | Un șurub adânc | 8:1 până la 16:1 | Extrudarea compușilor de cauciuc nevulcanizat | Garnituri cauciuc, componente anvelope, garnituri |
| Extruder berbec | Acționare cu piston, fără șurub rotativ | Nu se aplică | Polimeri de înaltă vâscozitate care abia se topesc | Tije, tuburi, profile din PTFE și UHMWPE |
Numele unui extruder vă spune aranjamentul său cu șuruburi, iar acel aranjament determină materialul pe care îl poate procesa, energia de amestecare pe care o poate furniza și formele produsului pe care le poate menține economic.
Șurub și cilindru: Componentele de bază care definesc un extruder
Atât proiectanții de mașini, cât și oamenii cu experiență în întreținere vă vor spune că adevăratul extruder este șurubul și cilindrul. Motorul, cutia de viteze și sistemul de încălzire există doar pentru a roti șurubul și pentru a menține cilindrul la temperatura corectă. Dacă perechea șurub și cilindru funcționează slab, nimic din aval nu o poate repara. Acest capitol explică geometria, materialele și ferestrele de prelucrare care definesc modul în care ar trebui să fie înțeles un set de șuruburi.
Geometria șurubului: diametru, raport L/D și raport de compresie
Primul număr din orice fișă de date a extruderului este diametrul șurubului, de obicei dat în milimetri. Un extruder cu un singur șurub de 75 mm, de exemplu, înseamnă că diametrul exterior al șurubului este de 75 mm; capacitatea de ieșire se scalează aproximativ cu pătratul diametrului, astfel încât un șurub de 90 mm poate furniza mult mai multă ieșire la aceeași viteză a șurubului. Al doilea număr este raportul L/D, raportul dintre lungimea cilindrului și diametrul șurubului. Un șurub de 75 mm cu un raport L/D de 30 înseamnă că lungimea efectivă a cilindrului este de 2250 mm. Mașinile mai lungi asigură un timp de ședere mai lung și o lungime mai mare de amestecare, ceea ce este util atunci când aditivii trebuie încorporați treptat.
Raportul de compresie este raportul dintre adâncimea canalului din zona de alimentare și adâncimea canalului din zona de măsurare. Reprezintă cât de puternic este strâns materialul pe măsură ce se deplasează de-a lungul șurubului. Un șurub de uz general tipic are un raport de compresie de 2,5:1 până la 3:1. Dacă raportul este prea scăzut, topitura nu este suficient de presurizată și ieșirea crește; dacă este prea mare, topitura se supraîncălzi și polimerul se degradează.
Construcție de butoi și căptușeli interioare
Butoiul trebuie să conțină presiune ridicată, să conducă căldura în mod uniform și să reziste la uzură. Extruderele mici folosesc un butoi dintr-o singură bucată din oțel călit, cu un tratament de nitrurare pe alezaj. Mașinile mari și mașinile care rulează materiale abrazive sau corozive folosesc un butoi bimetalic: o carcasă puternică de oțel cu o căptușeală interioară foarte dura aplicată prin turnare centrifugă sau sinterizare. Cele mai comune materiale de căptușeală sunt fierul cu conținut ridicat de crom și aliajele de carbură de tungsten.
Uzura butoiului apare de obicei mai întâi în zona de alimentare, deoarece materialul este încă solid acolo și creează frecare mare prin peleți. Pentru materialele armate cu fibră de sticlă, zona de uzură ridicată se deplasează adesea către zona de dozare, unde viteza de topire este mare și capetele de fibre abrazează metalul. Coroziunea, care este obișnuită la prelucrarea PVC-ului sau a anumitor substanțe ignifuge care eliberează gaze acide, atacă toată lungimea butoiului. Alegerea corectă între oțel nitrurat, bimetalic cu crom ridicat și carbură de tungsten bimetalic depinde de rețeta materialului, nu doar de buget.
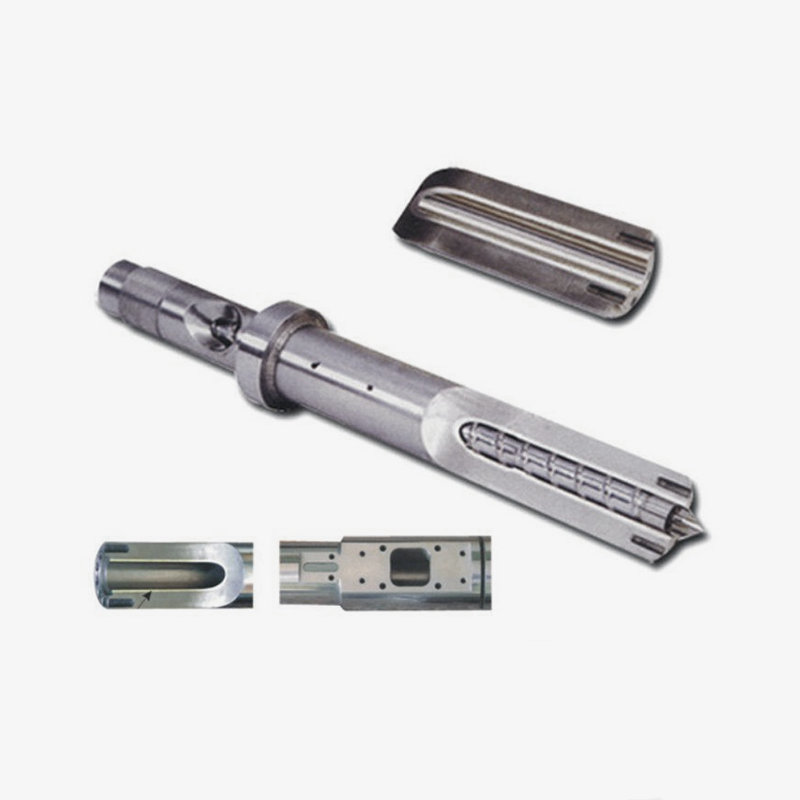
 Șurub și cilindru bimetalic pentru materiale abrazive și corozive Opțiunile cu șuruburi și butoi bimetalice cu carbură de tungsten sau aliaje pe bază de nichel oferă o durată de viață lungă pentru materialele plastice corozive și armate cu fibră de sticlă. Duritatea de până la HRC60-70 reduce frecvența de înlocuire și suportă funcționarea continuă la temperatură ridicată. Vizualizare produs →
Tipurile de oțel pentru șuruburi urmează aceeași filozofie. Șuruburile nitrurate sunt întărite printr-un tratament de nitrurare cu gaz și oferă o soluție ieftină pentru polimerii standard. Pentru compușii abrazivi, un șurub bimetalic cu fața dură pe marginile de zbor sau un strat de protecție complet prelungește durata de viață considerabil. Unele procesoare aleg un design cu șurub interschimbabil, numit și șurub modular, astfel încât aceeași mașină să poată rula mai multe rețete de produse prin schimbarea doar șurubului, abordare care simplifică și întreținerea.
Alegerea ferestrei de procesare: de ce setările de temperatură butoi urmează materialul
Valorile de referință ale temperaturii barilului nu sunt niciodată arbitrare; ele urmăresc fereastra de procesare a polimerului. Fiecare material termoplastic se înmoaie și se topește într-un interval relativ îngust, iar situația în afara acestui interval produce probleme vizibile de calitate. Dacă butoiul este prea rece, topitura rămâne vâscoasă și instabilă, provocând creșterea producției și granule netopite în produs. Dacă butoiul este prea fierbinte, polimerul se degradează, iar produsul devine galben, fragil sau gri spălat. Din acest motiv, orice definiție semnificativă a extruderului include ideea unei căi de temperatură controlată de la buncăr la matriță.
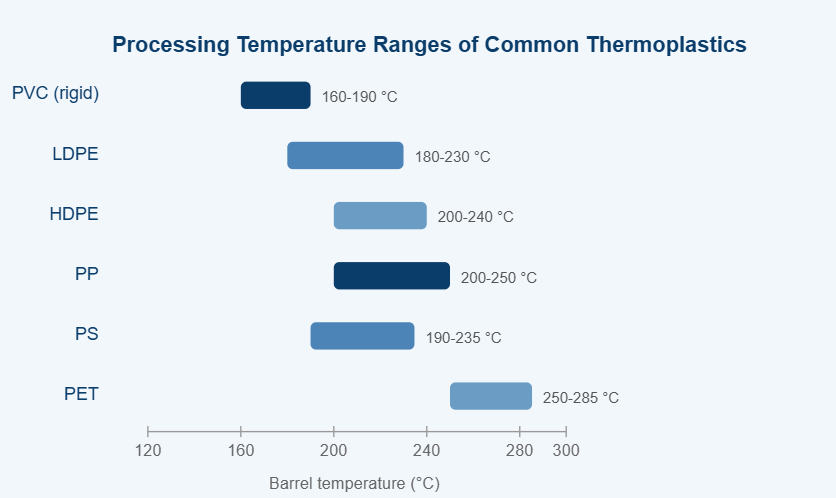
Ferestre tipice de temperatură a cilindrului pentru șase materiale termoplastice obișnuite procesate pe extrudere cu șurub. Valorile de referință reale depind de timpul de rezidență, designul șuruburilor și pachetele stabilizatoare.
Graficul de mai sus compară ferestrele de temperatură aproximativă a cilindrului pentru șase materiale termoplastice care sunt procesate în mod obișnuit pe extrudere cu un singur șurub și cu două șuruburi. Primul mesaj al diagramei este că materialele plastice comune nu sunt interschimbabile; fiecare rășină necesită propria regiune de temperatură. PVC-ul se află la capătul inferior, deoarece începe să se descompună în jur de 200°C, eliberând acid clorhidric și decolorându-se rapid. Polietilenele acoperă o fereastră îngăduitoare și largă, motiv pentru care LDPE rămâne cel mai ușor material de extrudat pentru un începător. HDPE are nevoie de un punct de referință ușor mai mare decât LDPE pentru a evita cristalele netopite în film. Polipropilena se comportă similar înainte de degradare, dar punctul său de topire ascuțit înseamnă că o variație de doar câteva grade poate modifica în mod clar fluxul de topire. Polistirenul este, de asemenea, tolerant la temperatură, dar tinde să necesite o bună aerisire la mașinile mai mari. PET-ul necesită cele mai ridicate temperaturi și necesită uscare atentă înainte de extrudare, deoarece umiditatea hidrolizează lanțul polimeric și reduce vâscozitatea. Diferitele ferestre afectează direct designul șurubului: materialele cu temperatură scăzută tolerează forfecare ridicată, în timp ce materialele cu temperatură înaltă necesită un profil de forfecare mai scăzut și o zonă de dozare mai lungă. Prin urmare, atunci când un procesor se schimbă de la PVC la PP pe aceeași mașină, practica recomandată este înlocuirea setului șurub-buton cu unul proiectat pentru noul polimer. Fluctuațiile materiilor prime, cum ar fi diferitele greutăți moleculare, schimbă, de asemenea, fereastra ideală, astfel încât un operator experimentat acordă întotdeauna atenție tendinței temperaturii de topire, nu doar punctului de referință al butoiului. Pe scurt, graficul explică de ce șurubul și cilindrul unui extruder nu sunt niciodată unice.
Opțiuni rezistente la uzură și tratamente de suprafață
Carcasa nitrurata
Suprafață cu azot întărit; cost scăzut; potrivit pentru prelucrarea curată PE și PP.
Captuseala bimetalica cu crom ridicat
Rezistență echilibrată la uzură și coroziune; standard pentru compuși umpluți cu talc și carbonat de calciu.
Căptușeală bimetală din carbură de tungsten
Rezistență superioară la uzură pentru fibre de sticlă și materiale abrazive umplute cu minerale.
Șurub modular cu elemente de uzură înlocuibile
Pentru procesoarele care schimbă frecvent rețetele și doresc costuri de înlocuire mai mici.
Alegerea dintre aceste opțiuni modifică costul total de proprietate al unei mașini. Un butoi nitrurat poate fi reparat prin îndepărtarea suprafeței vechi și renitrurare, dar o căptușeală uzată de carbură de tungsten necesită de obicei un butoi nou. În schimb, o mașină de producție mare care rulează compuși din fibră de sticlă, de obicei, returnează o căptușeală cu carbură de tungsten într-un singur sezon de producție, deoarece timpul de nefuncționare este redus.
Șurubul și cilindrul sunt o singură pereche de lucru; geometria, calitatea oțelului și tratamentul suprafeței trebuie să fie toate potrivite cu polimerul și materialele de umplutură ale acestuia, iar graficul temperaturii de procesare este harta pentru această alegere.
Aplicații industriale comune ale extruderelor
Extruderele apar în aproape fiecare sector al producției de plastic, dar sarcinile pe care le îndeplinesc pot fi grupate în două familii: modelarea directă a unui profil finit și amestecarea materialelor care sunt apoi formate în pelete, pelicule sau alte produse semifabricate. Înțelegerea cărei familii aparține aplicația dvs. este esențială atunci când citiți fișele tehnice ale echipamentelor.
| Modelarea directă a profilelor finisate
| Compound și Reclaim
|
O regulă utilă: dacă produsul trebuie să mențină o secțiune transversală precisă, alegeți un tip de extruder cunoscut pentru o ieșire stabilă și utilizați un șurub conceput pentru acel singur produs; dacă produsul este un pelet sau un compus a cărui compoziție exactă contează mai mult decât forma sa, alegeți o mașină cu amestecare intensivă și acordați mai mult timp de întreținere pentru schimbarea șuruburilor.
Extrudarea spumei merită o mențiune specială deoarece îmbină cele două familii. Un set cu șurub din spumă EPE trebuie mai întâi să topească polimerul complet, apoi să injecteze un agent de suflare fizic în topitură și apoi să mențină topitura sub presiune înaltă până la ieșirea din matriță. Întregul profil de șurub este optimizat pentru această cale de presiune, motiv pentru care procesoarele de polietilenă spumă nu rulează șuruburi standard PE.
Aplicațiile de extrudare se împart în modelare directă și amestecare intensivă; a selecta familia greșită de mașini înseamnă a lupta cu produsul, șurubul și programul de întreținere din prima zi.
Cum să selectați extruderul, șurubul și cilindrul potrivit
Selectarea unui extruder sau înlocuirea șurubului și cilindrului acestuia este o decizie care ar trebui luată mai degrabă cu numere de fișă de date decât cu presupuneri. Cinci factori poartă cea mai mare parte a greutății.
- Reteta materiala si forma: tip de rășină, aditivi, materiale de umplutură, conținut reciclat și dacă furajele sunt pelete sau pulbere virgine.
- Țintă de ieșire: kg/h necesar, care definește diametrul minim al șurubului și puterea de antrenare. Dublarea diametrului șurubului dublează aproximativ de patru ori capacitatea de pompare la aceeași viteză a șurubului.
- Cerințe de calitate a topiturii: toleranțe privind grosimea peretelui, distribuția umpluturii și culoarea; toleranțe exigente necesită un raport L/D mai lung și, eventual, o barieră sau șurub de amestecare.
- Mediu de uzură și coroziune: materialele de umplutură abrazive precum fibra de sticlă, talcul și dioxidul de titan și produsele secundare corozive, cum ar fi gazele de descompunere a PVC, decid între materialele nitrurate și bimetalice.
- Interfața mașină existentă: dimensiunile flanșei, înălțimea liniei centrale, canalul de antrenare, zonele de încălzire și software-ul de control trebuie să se potrivească exact.
| Factorul | Ce trebuie verificat | Consecința unei alegeri greșite |
|---|---|---|
| Rețetă de polimeri | Indice de curgere a topiturii, aditivi, procent de umplutură, degradabilitate | Supraîncălzire, uzura șuruburilor sau dispersie slabă |
| Ieșire | kg/h la o viteză și contrapresiune date | Linia nu poate atinge obiectivul de producție |
| Raportul L/D | Raportul lungime-diametru necesar pentru rețetă | L/D scurt înseamnă topire instabilă; L/D lung riscă deteriorarea termică |
| Raport de compresie | Se potrivește cu tipul de polimer și densitatea în vrac | Granule în creștere, ardere sau netopite |
| Purtați protecție | Tip de căptușeală pentru butoi și fața pentru șurub | Uzura prematură și contaminarea produsului cu particule metalice |
| Potrivire geometrică | Diametrul, lungimea totală, canalul de cheie, zonele de încălzire, flanșa | Mașina nu poate fi instalată sau scurgerile se topesc |
Lucrul cu un producător de șuruburi și butoi
Deoarece șurubul și cilindrul sunt piese personalizate, cele mai bune rezultate vin din colaborarea cu un producător care pune întrebările potrivite înainte de a cota. Un competent producator de componente masini din plastic va cere marca mașinii, diametrul șurubului, raportul L/D, ținta de ieșire, polimerul și aditivii pe care îi utilizați și modul de defecțiune curent, indiferent dacă este uzură, coroziune sau amestecare slabă. De asemenea, ar trebui să convină asupra măsurătorilor exacte ale desenului, deoarece o dimensiune de jumătate de milimetru poate modifica ieșirea și comportamentul la topire. Pe multe piețe de export, procesatorii cumpără seturi cu șuruburi direct de la producător pentru a evita marcajul vânzătorilor en-gros intermediari și primesc suport pentru aplicații în același timp.
La propriul nostru atelier, care a fost înființat în 1990 și a deservit clienți din Statele Unite, Germania, Dubai, Vietnam și Thailanda, vedem adesea aceeași greșeală: un procesor cumpără o mașină completă de extrudare de la un furnizor și mai târziu achiziționează seturi de cilindru cu șurub dintr-o altă sursă, așteptându-se să fie interschimbabile. În practică, seturile de șuruburi și țevi trebuie să fie produse ca o pereche potrivită, cu jocul radial și toleranțele de zbor corecte. Când sunt potrivite, puterea pe rotație rămâne stabilă și mașina funcționează silențios; când nu sunt, observați creșteri, fluctuații de temperatură și uzură rapidă.
Selectarea unui set de butoi șurub începe cu cinci numere: material, ieșire, calitatea topiturii, mediul de uzură și interfața mașinii; se termină cu o pereche de componente personalizată.
Întreținere, uzură și durată de viață
Chiar și un extruder selectat corect se uzează. Șurubul și cilindrul sunt piese de contact ale mașinii, iar fiecare rotație a șurubului produce o cantitate mică de frecare împotriva peretelui cilindrului și împotriva materialului. Întrebarea reală nu este dacă se va produce uzura, ci cât de repede și în ce zonă.
Cele mai comune mecanisme de uzură
- Uzura abrazivă de la materiale de umplutură: fibrele de sticlă, carbonatul de calciu, talcul și dioxidul de titan acționează ca șmirghel în interiorul butoiului.
- Uzura corozivă din cauza produselor secundare acide: descompunerea PVC-ului eliberează acid clorhidric; ignifugă și unii polimeri pe bază de bio eliberează alți compuși agresivi.
- Contact metal-metal cauzat de nealiniere, șuruburi îndoite sau sarcini laterale excesive; acesta este cel mai rapid mod de a distruge ambele părți.
- Eroziunea zonei de măsurare și a marginilor de zbor din cauza vitezei mari de topire, cea mai vizibilă pe compușii armați sau rășini la temperatură înaltă.
Simptome care indică uzura
- Ieșirea scade cu 10% sau mai mult la aceeași viteză a șurubului și contrapresiune.
- Temperatura de topire începe să fluctueze fără modificarea punctelor de referință.
- Apare variația grosimii produsului, în special de-a lungul unei laturi a matriței.
- În topire apar pete negre sau dungi întunecate; materialul prins în buzunarele uzate se degradează în timp.
- Blocajele șuruburilor, zgomotul neobișnuit sau amperajul ridicat al motorului indică interferențe mecanice.
O rutină de întreținere preventivă de bază
- Măsurați diametrul exterior al șurubului și diametrul găurii cilindrului la zonele de alimentare, compresie și dozare la fiecare 6 până la 12 luni, în funcție de material.
- Păstrați înregistrări de ieșire pe rotație a șurubului; o tendință descendentă lentă este mai fiabilă decât o singură măsurare.
- Purjați mașina bine înainte de oprire, în special când rulați PVC sau alte materiale corozive.
- Inspectați marginile șuruburilor pentru rotunjire sau crăpături și orificiul cilindrului pentru zgârieturi sau suprafață aspră.
- Verificați alinierea dintre cutia de viteze și cilindru și verificați dacă șurubul este drept.
- Lucrați cu un furnizor de încredere de piese de schimb și păstrați un set de șuruburi de rezervă pregătit pentru liniile critice.
Întreținerea de rutină prelungește durata de viață, dar în cele din urmă fiecare set de șuruburi și butoi atinge o limită. O regulă generală în industrie este că un șurub nitrurat durează unul până la doi ani în condiții bune; un șurub bimetalic poate dura trei până la cinci ani sau mai mult în serviciul abraziv. Când orificiul cilindrului este mărit cu mai mult de aproximativ 0,3 până la 0,5 mm dincolo de dimensiunea inițială, un nou set potrivit este de obicei mai economic decât recondiționarea.
Purtarea unui extruder nu este o urgență; este o condiție normală care poate fi urmărită, planificată și încetinită prin selecția corectă a materialului și o rutină simplă de măsurare.
Întrebări frecvente despre extrudere
Acestea sunt întrebările pe care operatorii și echipele de achiziții le pun cel mai des atunci când încep cu extrudarea.
Care este definiția simplă a unui extruder?
Mai simplu spus, sensul extruderului în producția de materiale plastice este o mașină care topește și pompează continuu materialul plastic printr-o matriță pentru a crea un produs lung cu o secțiune transversală constantă. Într-o propoziție: materia primă merge într-o parte, materialul topit și sub presiune iese pe cealaltă, iar un șurub din interiorul butoiului încălzit face împingerea și amestecarea. Același termen este folosit în extrudarea metalelor, dar în materiale plastice, „extruder” înseamnă aproape întotdeauna un extruder cu șurub cu un butoi și un șurub rotativ.
Care este diferența dintre un extruder și o mașină de turnat prin injecție?
Un extruder lucrează continuu și produce profile, filme, foi sau pelete nesfârșite. O mașină de turnat prin injecție funcționează intermitent: topește polimerul cu un șurub, injectează topitura într-o matriță închisă, menține presiunea, apoi deschide matrița și ejectează piesa. Multe procesoare dețin ambele tipuri. Setul șurub-cilind al unei mașini de turnat prin injecție este similar, dar de obicei mai scurt și proiectat pentru mișcare alternativă, deci nu poate fi înlocuit pur și simplu cu un șurub extruder.
Ce face de fapt șurubul din interiorul extruderului?
Șurubul are trei sarcini: transporta materialul solid înainte, topește-l și crește presiunea. Arată ca o spirală simplă, dar adâncimea canalului, pasul de zbor și lungimea acestuia determină cât de multă căldură este generată de frecare, cât de bine sunt amestecați aditivii și cât de stabilă este ieșirea. O mică modificare a raportului de compresie poate modifica temperatura de topire cu câteva grade, motiv pentru care șurubul este considerat inima mașinii.
Ce materiale pot fi prelucrate pe un extruder?
Majoritatea materialelor termoplastice: PE, PP, PVC, PS, ABS, PA, PET și mulți copolimeri, precum și compuși de cauciuc și anumite produse din pastă alimentară din industria alimentară. Factorii limitatori sunt fluxul de topire, stabilitatea termică și coroziunea cilindrului. Materialele care se descompun în apropierea punctelor de topire, cum ar fi PVC-ul, necesită șuruburi cu forfecare scăzută; materialele cu vâscozitate la topire foarte mare, cum ar fi PTFE, necesită echipament special de tip berbec, mai degrabă decât un șurub normal.
Un singur șurub sau dublu șurub: care este mai bine?
Nici unul nu este universal mai bun; cele două tipuri răspund la întrebări diferite. Dacă munca ta este producția simplă de țevi sau film, un extruder cu un singur șurub este ieftin și ușor de operat. Dacă trebuie să amestecați pigmenți, materiale de umplutură sau conținut reciclat în polimer sau dacă alimentați cu pulbere în loc de peleți, un extruder cu două șuruburi este mai eficient. Pentru pulberea de PVC, mulți procesatori din întreaga lume aleg un șurub dublu conic, deoarece asigură o topire blândă la putere mare. Termenul „mai bine” depinde de rețeta, obiectivul de producție și toleranțele produsului.
Cât durează șuruburile și butoaiele extruderului?
Durata de viață variază de la mai puțin de un an la mai mult de cinci ani, în funcție de conținutul abraziv și coroziv al materialului, temperatura cilindrului, viteza șurubului și cât de atent este întreținută mașina. Executarea compușilor armați cu fibră de sticlă cu un butoi nitrurat produce adesea uzură vizibilă într-un singur sezon; o căptușeală bimetală de carbură de tungsten în același serviciu poate dura de câteva ori mai mult. Metoda inteligentă este de a măsura periodic diametrul șurubului și ale cilindrului și de a înlocui setul atunci când producția scade sau apare variația grosimii.
Definiția practică a unui extruder este o mașină de topire și pompare continuă, iar adevărata sa identitate este decisă de perechea șurub-cilindă din interiorul acestuia.
Înțelegerea sensului extruderului nu necesită o diplomă în ingineria polimerilor, dar necesită modelul mental potrivit. Odată ce vedeți mașina ca o conductă continuă în cinci etape: alimentare, topire, amestecare, dozare și formare matrițe, fiecare foaie de date, fiecare listă de piese de schimb și fiecare conversație de depanare devin mai transparente.
Cu mai mult de trei decenii de experiență în producția de butoaie cu un singur șurub, seturi duble paralele, gemene conice, planetare și bimetalice, compania noastră furnizează atât componente unice, cât și soluții complete pentru șuruburi constructorilor de mașini de plastic și procesatorilor de materiale plastice. Dacă linia dvs. actuală suferă de creșterea puterii, topirea neuniformă sau uzura rapidă a șuruburilor, trimiteți-ne marca mașinii și rețeta produsului și vă vom recomanda setul de șuruburi care se potrivește atât mașinii dvs., cât și bugetului dumneavoastră.
O pereche șurub și cilindru de înaltă calitate este cea mai economică îmbunătățire a performanței pe care o poate face un procesor: îmbunătățește stabilitatea ieșirii, toleranțele produsului, eficiența energetică și intervalul de înlocuire în același timp.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
