

Autor: Weibo
Data: Nov 17, 2026
Piese pentru mașini de injecție din plastic: Ghid de cumpărare pentru șuruburi, cilindri și piese de uzură
Un utilaj de 250 de tone se oprește la jumătatea turei. Greutatea împușcării a fost în derivă timp de trei săptămâni, timpul de topire trece cu aproape 20 la sută peste valoarea de referință, iar pe părțile care au fost curate luna trecută apar dungi negre. Întreținerea verifică mai întâi matrița, apoi rășina, apoi trage în cele din urmă unitatea de plastificare - și constată că secțiunea de dozare a șurubului este uzată suficient de rău încât materialul alunecă înapoi pe lângă inelul de control.
Acesta este modul de defecțiune care costă de fapt producția pe o mașină de turnat prin injecție. Nu pompa, nu supapa - șurubul, cilindrul, inelul de control și duza. Aceste patru se poartă împreună, dar sunt aproape întotdeauna cumpărate ca patru articole rând separate, comandate pe rând, cele mai ieftine și primele care au eșuat atragând atenția mai întâi.
Rezultatul obișnuit: cineva ridică o comandă de achiziție pentru un butoi, îl urmărește cu un șurub și împinge inelul de verificare la următoarea oprire. Mașina se întoarce împreună, încă mai curge, încă se deplasează, iar noul șurub este acuzat pentru asta.
Dacă ați căutat acest subiect înainte, probabil că ați ajuns pe pagini care descriu componentele matriței de injecție - cavități, miezuri, știfturi de ejector, canale, circuite de răcire. Acestea sunt piese de matriță, nu piese de mașini. Aceștia se află într-un lanț de aprovizionare diferit, eșuează în moduri diferite și sunt cumpărați de oameni diferiți. Acest articol rămâne pe partea mașinii: ce părți ale mașinii de injecție din plastic se uzează, cum sunt specificate, ce să verificați înainte de a comanda și cum să împiedicați o reparație să devină o achiziție repetată trei luni mai târziu.
Piesele mașinii de injecție din plastic care costă cel mai mult producție - șurub, cilindru și inel de control - apar rareori pe o listă de piese de schimb, deoarece eșuează din cauza scăderii lentă a performanței, mai degrabă decât prin spargerea bruscă.
Ce piese ale mașinii de injecție din plastic decid de fapt producția dvs
Eliminați limbajul de marketing și piesele unei mașini de turnat prin injecție se împart în trei grupuri. Fiecare grup are propria sa logică de cumpărare, iar amestecarea lor este locul în care încep majoritatea greșelilor de comandă.
- Unitate de plastificare și injecție: șurub, butoi, inel de control (supapă antiretur), vârf șurub, duză, corp duză, gât de alimentare, benzi de încălzire și buzunare pentru termocuplu. Aceste părți văd polimer topit sub presiune, în fiecare ciclu, de ani de zile.
- Sistem de prindere și blocare: bare de legătură, piulițe pentru bare de legătură, plăci fixe și mobile, știfturi, bucșe, cilindri hidraulici și pistonul de prindere. Aceste piese văd sarcină mecanică și oboseală, nu polimer.
- Acționare, hidraulică și control: pompe, supape proporționale, servomotoare, senzori de presiune, traductoare de poziție și module de control. Acestea eșuează prin contaminare, căldură sau electronică, nu prin abraziune.
Grupul de plastificare și injecție este locul în care se decide producția. O pompă uzată va alarma și va opri mașina. Un inel de verificare uzat va menține mașina în funcțiune, în timp ce vă va costa în liniște timpul de ciclu, rata deșeurilor și consistența dimensională, și nimeni nu depune o cerere de întreținere deoarece nimic nu s-a stricat din punct de vedere tehnic.
Aceasta este diferența de bază în modul în care aceste părți eșuează. Jumătate dintre defecțiunile unității de strângere se anunță - o piuliță crapată a barei de legătură, un cilindru care curge, un știft care începe să scârțâie. Eșecurile de plastificare se anunță cu datele pe care trebuie să le căutați: lărgirea împrăștierii greutății, poziția pernei micșorând, creșterea temperaturii de topire, pete negre care apar pe o parte care a fost bună în ultimul trimestru.
De asemenea, merită să separați corect piesele mașinii de piesele matriței, deoarece rezultatele căutării o fac rareori. O inserție cu cavitate, un distribuitor cu canal fierbinte, o bucșă de colectare și un manșon ejector sunt instrumente. Un șurub, cilindrul și inelul de verificare sunt mașini. Sculele sunt cumpărate de un inginer de matriță pe baza unui desen al piesei; piesele mașinii sunt achiziționate de o echipă de întreținere sau de achiziții pe baza unei foi de construcție a mașinii și a unei specificații de rășină. Cele două specificații nu sunt interschimbabile și nici furnizorii.
Sortați-vă lista de piese după modul de defecțiune, nu după preț: piesele plastifiante eșuează lent și costă producția, piesele de clemă eșuează brusc și costă zile de producție.
Perechea șurub și cilindru se află în centrul fiecărei achiziții
Aproape fiecare conversație despre specificații începe aici și ar trebui. Șurubul și cilindrul sunt singurele părți din mașină care ating continuu polimerul, iar starea lor stabilește plafonul pe ceea ce mașina poate ține în toleranță.
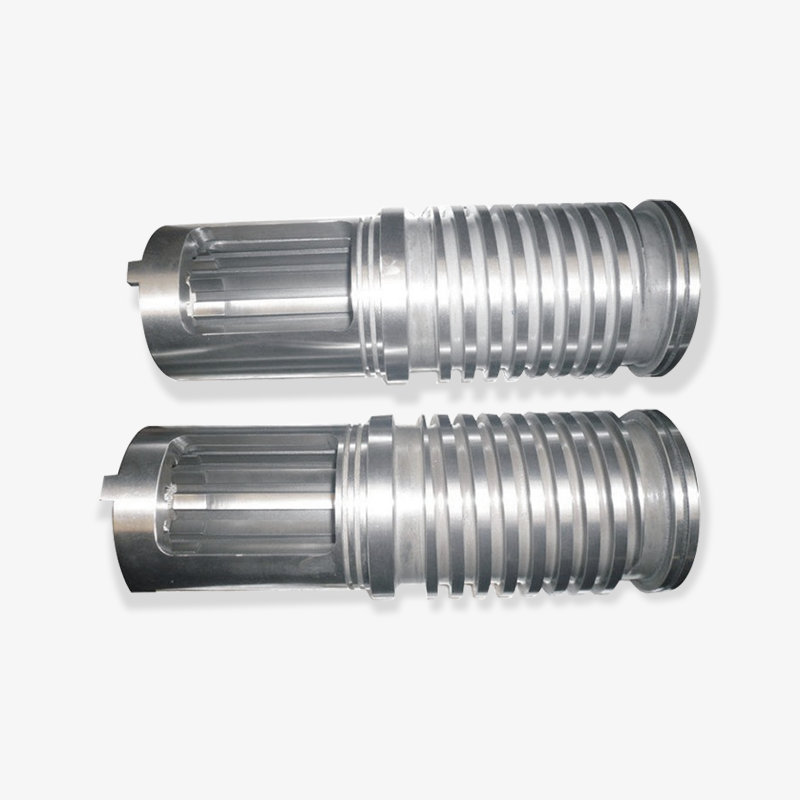
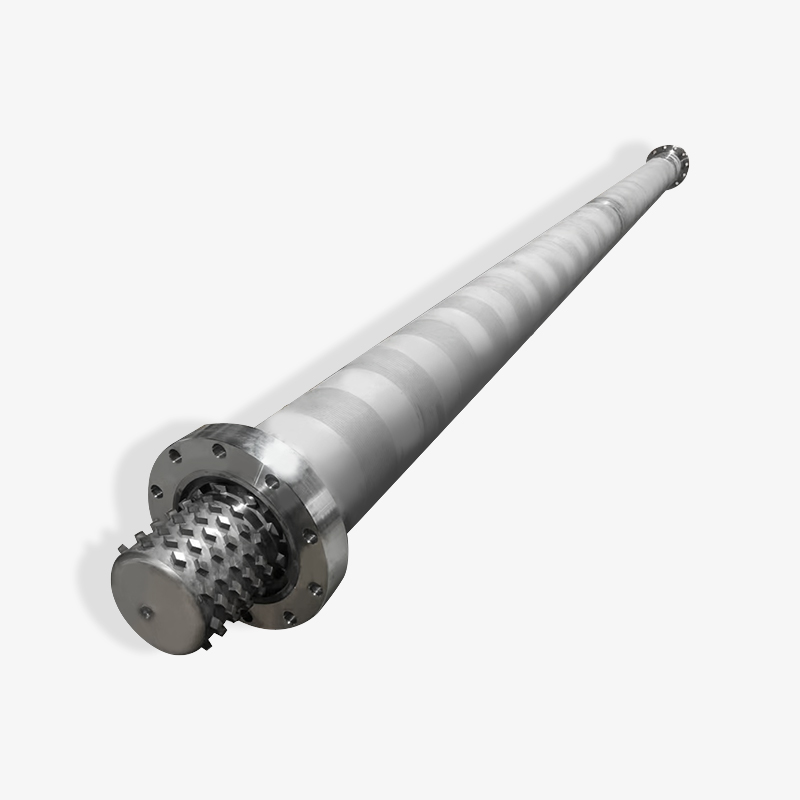
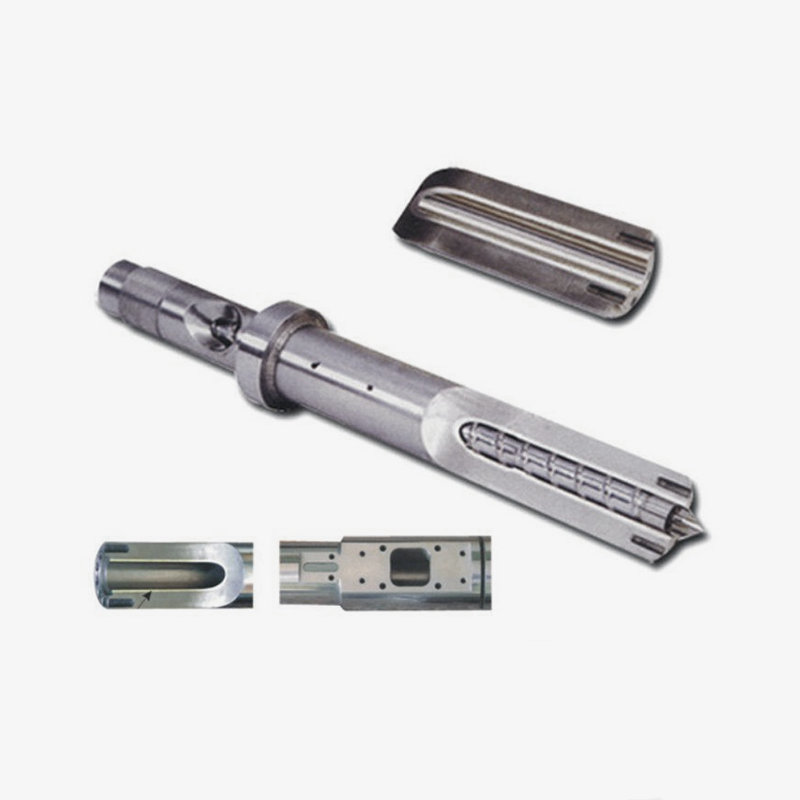
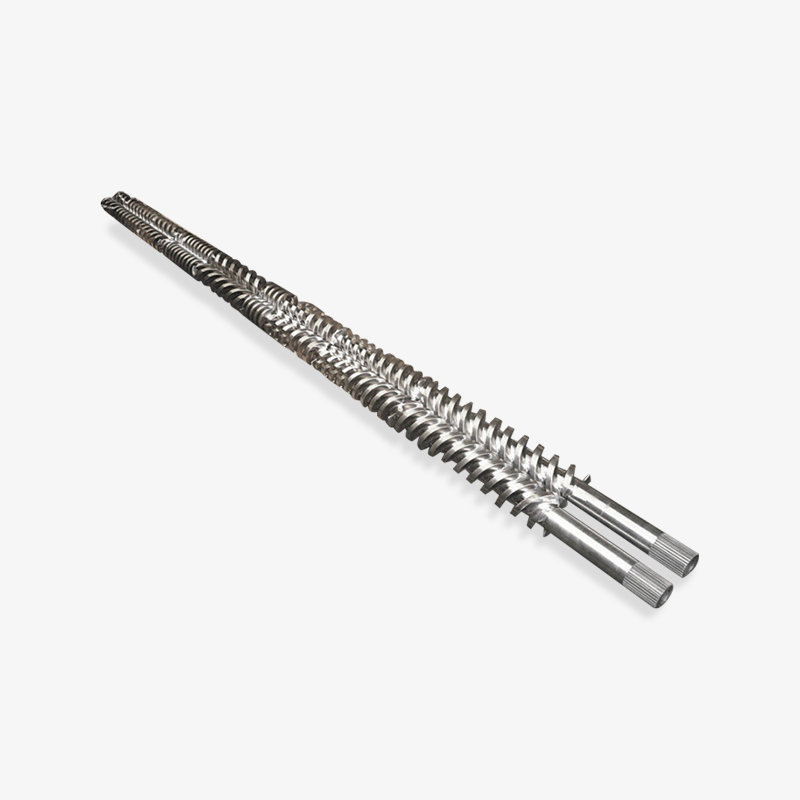
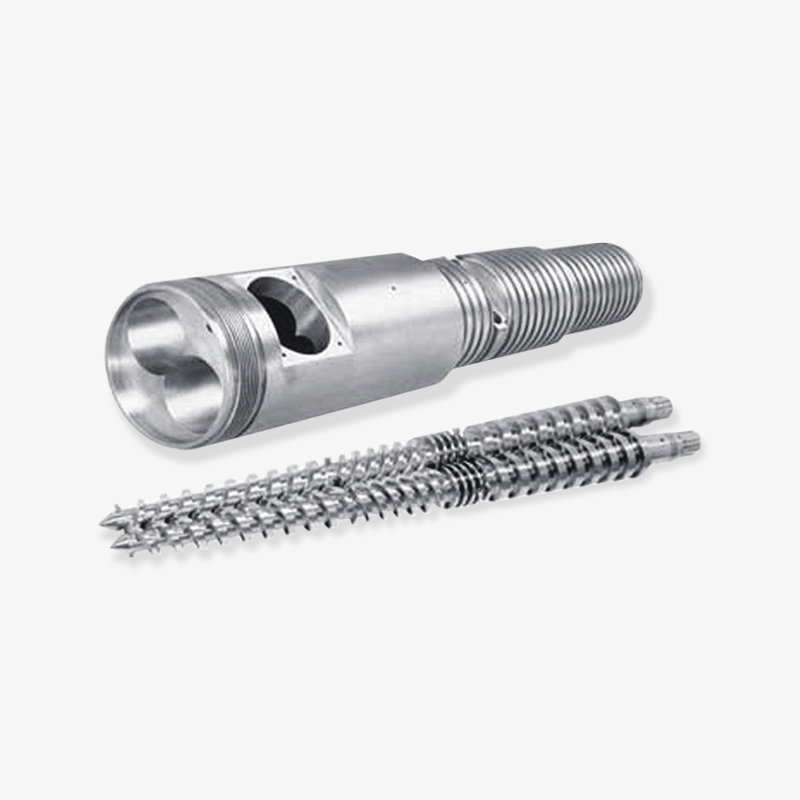
 Șurub și cilindru personalizat pentru turnare prin injecție Șurubul și cilindrul sunt singurele părți care contactează continuu polimerul, astfel încât designul și starea lor potrivite stabilesc plafonul de toleranță al mașinii. Vizualizare produs →
Relația de lucru dintre cei doi este o autorizare controlată. Pe un șurub de injecție de uz general, jocul radial dintre zborul șurubului și orificiul cilindrului este în mod obișnuit în regiunea de 0,1 până la 0,2% din diametrul șurubului pe latură, suficient de strâns pentru a acționa ca o etanșare și suficient de slăbit pentru a nu fi umplut. Acest spațiu se mișcă într-o singură direcție odată ce mașina intră în producție. Pe măsură ce se deschide, polimerul curge înapoi de-a lungul șuruburilor în loc de înainte în împușcătură, iar aparatul compensează împingând șurubul mai mult și mai mult.
Puteți vedea problema de clearance-ul în datele de proces înainte de a o vedea în piese. Urmăriți o extindere a greutății loviturii pe o schimbare, o poziție a pernei care tinde spre zero și timpul de topire care crește constant, în timp ce temperaturile țevilor rămân constante. Aceste trei semnale împreună sunt semnătura clasică a unui joc de deschidere între șurub la butoi sau a unui inel de control care curge.
Geometria contează la fel de mult ca uzura. Principalii parametri pe care vi se va cere să-i confirmați sunt:
- Diametrul șurubului și raportul lungime-diametru: Șuruburile de injecție de uz general funcționează de obicei între 18:1 și 24:1. Raporturi scurte se potrivesc rășinilor termosensibile; rapoarte mai lungi oferă o mai bună amestecare și uniformitate a topiturii pentru polimerii de inginerie.
- Raport de compresie: scăzut pentru polimerii amorfi, cum ar fi ABS și PS, mai mare pentru materialele semicristaline precum PP și PE, unde densificarea în timpul topirii necesită mai multă compresie.
- Lungimi de avans, compresie și dozare: proporția dintre cele trei zone controlează cât de ușor este transportat materialul și cât de stabilă este topitura la sfârșitul cursei.
- Zonele de încălzire a butoiului și pozițiile termocuplului: acestea trebuie să se potrivească cu configurația de control a mașinii, nu doar cu dimensiunile fizice. Un butoi care se înșurubează perfect, dar pune o gaură pentru termocuplu în locul greșit nu va menține niciodată un profil stabil.
Greșeala care costă cei mai mulți bani este dimensionarea unui șurub de schimb doar prin copierea desenului original. Dacă mașina a schimbat ceea ce funcționează - o calitate umplută, un conținut mai mare de sticlă, un ciclu mai rapid - geometria originală poate fi motivul pentru care piesa a eșuat devreme. O înlocuire este acel moment în care geometria poate fi corectată fără costuri suplimentare.
Înlocuiți șurubul și cilindrul pe jocul măsurat și derive în datele de proces, nu pe un calendar fix, și utilizați comanda de înlocuire pentru a corecta geometria care nu se mai potrivește cu rășina pe care o executați.
Piese de uzură care trebuie înlocuite ca set
Inelul de verificare este cea mai ieftină parte din unitatea de plastificare și cea mai des lăsată pe loc în timpul unei reconstruiri. Acea singură decizie anulează cea mai mare parte a beneficiilor unui șurub și cilindric noi.
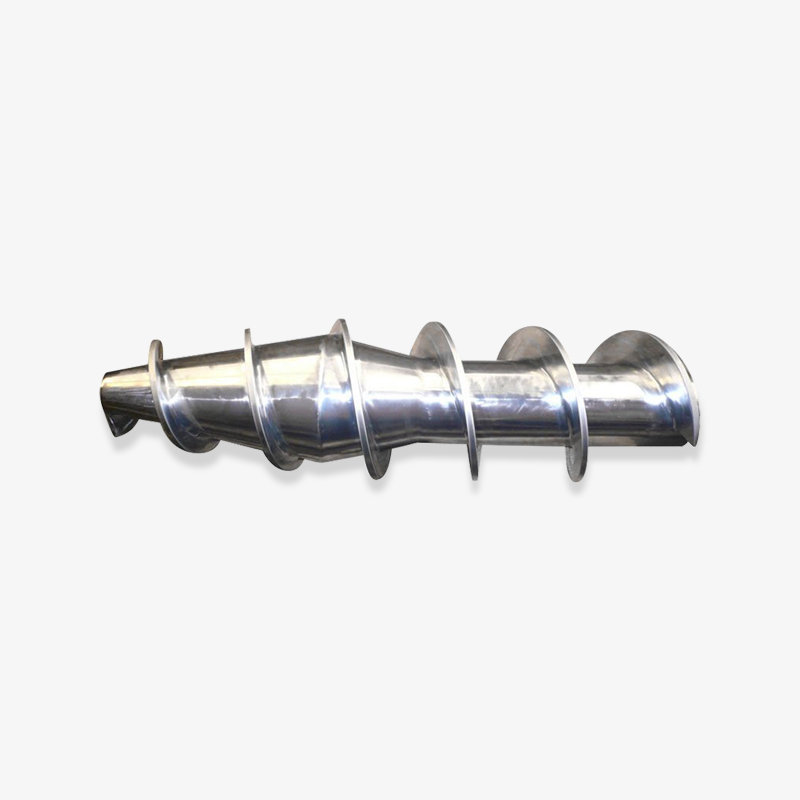
 Accesorii personalizate pentru mașini de turnat prin injecție și componente pentru inele de verificare Inelul de verificare este ieftin, dar esențial, iar acest set de accesorii SKD61 include corpul frontal, părțile șuruburilor și duza pentru reconstrucții potrivite. Vizualizare produs →
Un inel de verificare funcționează prin alunecarea pe capul șurubului și etanșarea pe un scaun în timpul injecției. Atât inelul, cât și scaunul se uzează. Un nou inel pe un scaun uzat lasă un spațiu care se deschide sub presiunea de injecție și acel spațiu se comportă exact ca un șurub uzat - inconsecvență în dimensiunea tragerii, timpi de reținere mai lungi, bliț la o fotografie și fotografii scurte la următoarea. Părțile care aparțin acestui grup sunt:
- Verificați inelul și verificați scaunul inelului (supapă de reținere): etanșarea primară împotriva refluxului în timpul injectării.
- Vârf șurub și cap duză: traseul fluidului dintre zona de dozare și canalul de colectare a matriței.
- Corpul duzei și vârful duzei: părți de contact care văd atât ciclul termic, cât și forța de contact mecanică împotriva matriței.
- Gâtul de alimentare și manșonul de alimentare: interfața dintre buncăr și butoi, unde intră granulele și unde uzura se manifestă ca o alimentare instabilă.
- Benzi de încălzire și termocupluri: nu piese de uzură în sensul abraziv, ci părțile care determină dacă un șurub și un butoi noi își pot menține într-adevăr profilul de temperatură.
Economia este simplă. Un inel de verificare costă o mică parte dintr-un set de șuruburi și butoi, dar unul care are scurgeri poate adăuga câteva secunde la fiecare ciclu prin timp extins de reținere și recuperare. Pe o mașină care rulează un ciclu de 20 de secunde în trei schimburi, o penalizare de două secunde reprezintă o pierdere de aproximativ 10 la sută a producției. Pierderea se desfășoară în tăcere luni de zile, deoarece nicio alarmă nu se declanșează.
Forța de contact a duzei este un alt punct de uzură silențios. Dacă duza este poziționată prea mult înapoi și căruciorul o împinge împotriva bucșei de colectare cu forță maximă în fiecare ciclu, vârful duzei se împinge și raza de etanșare se degradează. O rază degradată se scurge, iar o duză cu scurgeri este adesea diagnosticată greșit ca un inel de verificare uzat, deoarece simptomele - salivare, încordare, greutate inconsecventă a loviturii - arată similar.
Înlocuiți întotdeauna inelul de verificare, scaunul, vârful șurubului și duza ca un set împreună cu șurubul și cilindrul - un șurub nou asociat cu un inel de control vechi va reproduce problema inițială în câteva săptămâni.
Unitatea de injecție versus unitatea de clemă: două conversații de cumpărare diferite
Achiziționarea de piese pe partea de injecție și cumpărarea de piese pe partea de clemă necesită întrebări diferite, documente diferite și criterii de acceptare diferite. Tratându-le ca pe o comandă de achiziție generică este modul în care nepotrivirile dimensionale se scurg.
Achiziție pe partea de injecție
Aceasta este o achiziție de performanță. Specificați o calitate a topiturii, o repetabilitate a împușcării și o durată de viață la uzură față de o rășină numită. Aceasta înseamnă că furnizorul are nevoie de gradul dvs. de rășină, conținutul și procentul de umplutură, greutatea dvs. de împușcare, timpul de ciclu și configurația de încălzire a butoiului. Un furnizor care citează un șurub fără a cere procentul de umplutură cotează o piesă generică, iar o piesă generică este de obicei motivul pentru care ultima a eșuat devreme.
Achiziție pe partea de clemă
Aceasta este o achiziție dimensională și metalurgică. Barele de legătură, piulițele și știfturile basculante sunt piese portante realizate la toleranțe strânse, iar criteriile de acceptare sunt mecanice: forma filetului, duritatea, concentricitatea, rectitudinea și certificarea materialului. O piuliță pentru bară de legătură cu filetul corect, dar o clasă de duritate greșită este o defecțiune la oboseală care așteaptă să aibă loc o serie de producție.
Lista de verificare practică pentru piesele din partea clemei este scurtă, dar nu este negociabilă:
- Confirmați pasul filetului, forma filetului și clasa de duritate față de desenul constructorului mașinii, nu față de o piesă de probă.
- Solicitați certificarea materialului cu trasabilitatea numărului de căldură pe articolele portante.
- Verificați în scris limitele de dreptate și concentricitate și confirmați cum vor fi măsurate la sosire.
- Confirmați dacă piesa este livrată finisată sau ca semifabricat semifabricat care necesită montarea finală la fața locului.
Încă un punct care se aplică ambelor părți: păstrați o înregistrare dimensională a ceea ce a ieșit de pe mașină. Diametrul șurubului la secțiunea de dozare, alezajul cilindrului în trei poziții, verificarea diametrului exterior al inelului, raza duzei. Când acele numere sunt notate la eliminare, următoarea achiziție devine o specificație în loc de o presupunere, iar rata de uzură devine o valoare măsurabilă mai degrabă decât o memorie.
Piesele din partea de injecție sunt cumpărate pe baza datelor despre rășină, piesele din partea de clemă față de desene și certificate de duritate - nu trimiteți niciodată aceeași întrebare la ambele.
Cum rășinile abrazive și corozive remodelează specificațiile pieselor
Două mașini cu date identice pe plăcuța de identificare pot avea nevoie de șuruburi complet diferite, în funcție de ceea ce trece prin ele. Tipul de umplere și procentul de încărcare modifică mecanismul de uzură mult mai mult decât tonajul mașinii și această diferență ar trebui să determine atât selecția materialului, cât și intervalele de inspecție.
Graficul de mai jos compară sarcina relativă de uzură în familiile de materiale comune. Este o aproximare de inginerie pentru șuruburile de uz general, nu o specificație, iar viața reală se va schimba odată cu viteza șurubului, contrapresiunea, temperatura de topire și dacă umplutura este complet compusă.
PP/HDPE neumplut
1.0
ABS/PS neumplut
1.3
30% PP umplut cu talc
2.4
30% PA66 umplut cu sticla
6.5
50% PBT umplut cu sticla
7.2
Citiți tabelul ca un indicator de presiune, mai degrabă decât ca un tabel al duratei de viață. Trecerea de la PP neumplut la un PA66 umplut cu sticlă în proporție de 30% crește sarcina relativă de uzură cu un factor de aproximativ șase, motiv pentru care același profil de șurub care oferă ani de funcționare pe o linie de bunuri de uz casnic poate fi terminat în câteva luni pe o piesă de sub capotă auto. De asemenea, explică de ce o fabrică care rulează ambele pe același etaj nu ar trebui să se standardizeze pe specificațiile unui șurub.
Pentru cumpărătorii care lucrează cu un producător de șuruburi și butoi, concluzia practică este că datele de umplere trebuie să facă parte din anchetă. Conținutul de sticlă peste aproximativ 20% împinge de obicei conversația către butoaie bimetalice și șuruburi întărite sau tratate cu suprafață și schimbă spațiul recomandat, deoarece un spațiu mai mare care se potrivește unui grad umplut se va scurge prost pe unul neumplut.
Coroziunea este o axă separată și merită propriul tratament. PVC-ul, clasele ignifuge care conțin aditivi halogenați și unele formulări de acetal atacă orificiul cilindrului mai degrabă chimic decât mecanic. Aceste cazuri necesită aliaje rezistente la coroziune sau placare adecvată și, de asemenea, schimbă rutina de oprire, deoarece lăsarea PVC-ului fierbinte într-un butoi este mult mai dăunătoare decât lăsarea PP.
Trimiteți tipul de umplutură și procentul la fiecare întrebare de șurub - rășinile abrazive și corozive au nevoie de materiale diferite pentru butoi, degajări diferite și intervale de inspecție mai scurte.
Potrivirea geometriei șurubului cu polimerul pe care îl executați de fapt
Selectarea geometriei este locul în care un furnizor bun își câștigă prețul. Un șurub care este corect dimensional, dar greșit din punct de vedere geometric va rula, va produce piese și nu va oferi niciodată un proces stabil.
Pentru șuruburile de uz general, punctele de pornire practice se grupează în jurul câtorva combinații familiare:
- PP, PE și alte poliolefine: o barieră sau un șurub de uz general cu compresie moderată până la mare, lungime bună a secțiunii de avans și o secțiune de dozare suficient de adâncă pentru a evita forfecarea excesivă. Aceste rășini sunt rezistente termic, dar sensibile la forfecare la rate mari.
- ABS, PS și alte rășini amorfe: compresie mai scăzută, tranziție mai blândă și atenție la stabilitatea temperaturii de topire, mai degrabă decât la intensitatea amestecării.
- Amestecuri PC și PC: vâscozitate ridicată și fereastră de procesare îngustă, care necesită o zonă de tranziție mai lungă și o adâncime generoasă de dozare pentru a evita încălzirea excesivă prin forfecare.
- PA, PBT și POM umplute cu sticlă: construcție rezistentă la abraziune în primul rând, geometria în al doilea rând. Secțiunile de amestecare cu margini ascuțite și degajări înguste devin mai degrabă acceleratoare de uzură decât caracteristici de performanță.
- PVC rigid: zonă de compresie scurtă, raport de compresie scăzut și metalurgie rezistentă la coroziune, deoarece PVC se degradează în timpul de rezidență și atacă oțelul neprotejat.
Alegerea diametrului interacționează cu toate acestea. Un șurub mai mare oferă o capacitate de împușcare mai mare pe cursă și o viteză mai mică a șurubului pentru aceeași putere, ceea ce reduce forfecarea. Un șurub mai mic oferă un control mai fin al loviturii și un comportament mai bun al timpului de rezidență pentru piesele mici. Instalațiile care rulează o gamă largă de greutăți de împușcare pe o singură mașină ajung adesea să aibă un șurub de compromis care este mediocru peste tot - care este o decizie de cumpărare, nu o limitare a mașinii.
Singurul parametru cel mai des trecut cu vederea este adâncimea secțiunii de măsurare. O secțiune de dozare mică oferă o creștere mai bună a presiunii și o topire mai consistentă, dar crește temperatura de forfecare și de topire. O secțiune de dozare adâncă este mai blândă, dar renunță la o anumită stabilitate a presiunii. Când o mașină începe să arate o greutate inconsecventă a loviturii la rate mari de recuperare, adâncimea de măsurare face de obicei parte din conversație.
Specificați geometria șuruburilor în funcție de familia de rășini pe care o utilizați cel mai mult, nu față de desenul original - raportul de compresie și stabilitatea de măsurare a adâncimii conduc mai mult decât diametrul.
Materiale și tratamente de suprafață care stabilesc durata de viață
Două șuruburi cu geometrie identică pot diferi cu un factor de trei în ceea ce privește durata de viață, în funcție de oțelul de bază și de tratarea suprafeței. Aici cumpărătorii acceptă cel mai adesea o descriere vagă și o regretă mai târziu.
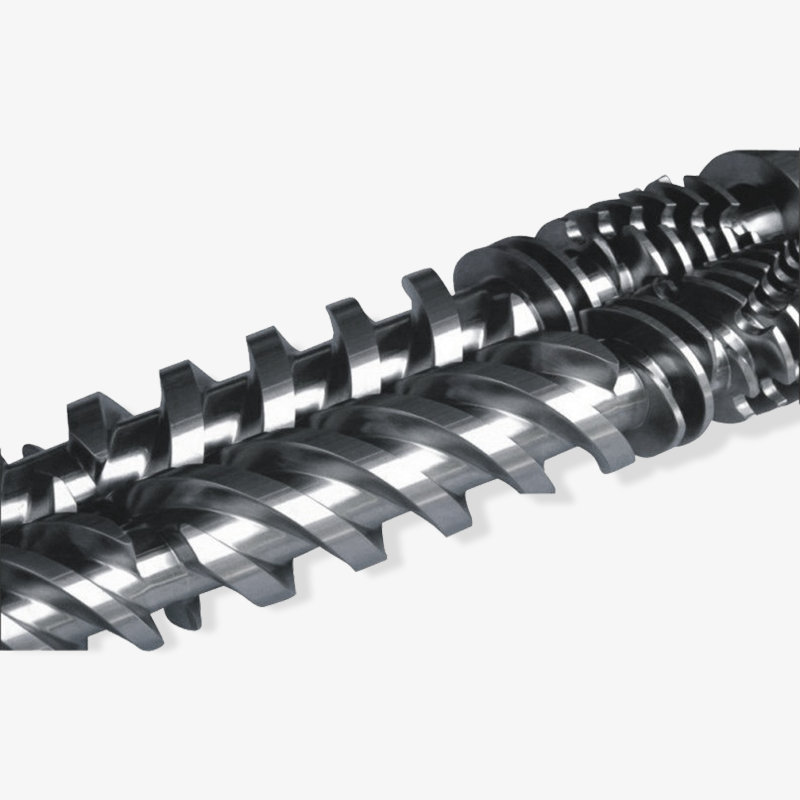
 Șurub bimetalic personalizat pentru materiale plastice umplute și armate Construcția bimetală folosește o suprafață specială din aliaj pentru uzură, coroziune și rezistență la temperaturi înalte, făcându-l potrivit pentru materiale plastice armate cu fibră de sticlă și alte materiale plastice de inginerie. Vizualizare produs →
Nitrling-ul este implicit pentru lucrări de uz general și rămâne cea mai rentabilă alegere pentru rășinile neumplute. Nu este potrivit pentru umpluturi abrazive, deoarece o carcasă nitrurata este tare, dar subțire, iar odată ce este uzată prin oțelul de dedesubt se uzează rapid. Construcția bimetală este răspunsul standard pentru materialele umplute și armate: o căptușeală din aliaj înalt turnată în corpul butoiului, atingând de obicei duritate în intervalul HRC 58 până la 62 cu o rezistență la abraziune mai bună decât o carcasă nitrurata.
| Constructii | Material de bază | Tratament tipic | Cel mai potrivit pentru | Cost relativ | Ce trebuie verificat |
|---|---|---|---|---|---|
| Șurub și butoi nitrurate | 42CrMo sau oțel aliat similar | Nitrurare cu gaz, adâncimea carcasei de obicei 0,3 până la 0,6 mm | PP, PE, PS, ABS neumplut | Linia de bază 1.0 | Raport despre adâncimea carcasei și duritatea suprafeței |
| Butoi bimetalic cu șurub bimetalic | Corp din oțel cu căptușeală din aliaj turnat centrifug | Căptușeală din aliaj, duritate în jurul HRC 58 până la 62 | PA umplut cu sticlă, PBT, încărcare mare de minerale | 1,6 până la 2,2 | Grosimea căptușelii, integritatea lipirii, calitatea aliajului |
| Șurub din oțel pentru scule călit | Oțel de tip H13 | Călire și revenire, acoperire PVD opțională | Funcție abrazivă și corozivă combinată | 2,0 până la 2,8 | Uniformitatea durității și grosimea stratului |
| Surub placat cu crom dur | Oțel nitrurat cu strat de crom | Placare cu crom dur, aproximativ 20 până la 40 microni | Controlul coroziunii în serviciul de uz general | 1.1 până la 1.3 | Aderența și acoperirea placajului la rădăcinile zborului |
Coloana de verificare contează mai mult decât coloana de selecție. Un butoi bimetalic este la fel de bun ca aderența căptușelii, iar grosimea căptușelii este cea care determină câți ani de funcționare primiți înainte de o reconstrucție. Cereți dosarul de inspecție, nu doar numele aliajului.
Finisarea suprafeței este cealaltă jumătate a poveștii. O suprafață de curgere lustruită reduce aderența materialului și ajută la schimbările de culoare și la purjare. O suprafață aspră din zona de măsurare reține materialul degradat și devine sursa de pete negre pe care nicio cantitate de purjare nu le va îndepărta.
Potriviți construcția cu umplutura, apoi solicitați înregistrarea de inspecție - grosimea căptușelii și adâncimea carcasei sunt ceea ce plătiți de fapt.
O listă de verificare a dimensiunilor și a compatibilității înainte de a comanda
Majoritatea erorilor de comandă sunt dimensionale, iar majoritatea erorilor dimensionale pot fi evitate cu o fotografie și un șubler. Parcurgeți această listă înainte de a confirma o comandă de cumpărare.
- Diametrul șurubului și lungimea totală , măsurat la capătul de antrenare și la secțiunea de dozare, nu doar presupus de pe plăcuța de identificare a mașinii.
- Dimensiuni flanșă butoi: Numărul găurilor pentru șuruburi, diametrul cercului de pas și dimensiunea găurii. Acestea variază între producătorii de mașini chiar și la același tonaj.
- Deschiderea gâtului de alimentare și modelul de montare a buncărului. Un butoi care se potrivește peste tot, cu excepția deschiderii de alimentare este fier vechi.
- Număr zone de încălzire, lățime de bandă și tensiune. Confirmați dacă aparatul folosește benzi de 220 V sau 380 V și la câte zone se așteaptă controlerul.
- Poziția și adâncimea buzunarului pentru termocuplu , inclusiv dacă mașina folosește tipul J sau K și cât de adânc se află sonda.
- Raza duzei și diametrul orificiului , potrivite cu raza bucșei de colectare de pe matriță. O nepotrivire aici produce fulger la spruce și uzură prematură a duzei.
- Verificați tipul inelului: inel de alunecare, control cu bile sau design din trei piese și unghiul scaunului care se potrivește cu capul șurubului.
- Conexiune cu șuruburi: antrenare canelară, canelură sau pătrată, cu dimensiunile cuplajului confirmate față de ieșirea cutiei de viteze.
Două articole suplimentare aparțin listei, chiar dacă nu sunt părți. Prima este o înregistrare dimensională a mașinii așa cum se află, inclusiv măsurătorile alezajului cilindrului luate la pozițiile de alimentare, mijloc și dozare. Al doilea este o notă despre tipurile de rășină pe care mașina va rula în următorii doi ani. Ambele reduc șansele de a comanda o piesă care este corectă pentru istoricul mașinii și greșită pentru viitorul acesteia.
Pentru mașinile importate, adăugați un pas pentru documentare. Constructorii de mașini schimbă subcontractanții, iar o fișă de construcție din 2019 poate să nu descrie o mașină din 2021 de același model. Fotografiile cu flanșa cilindrului real, realizate cu o riglă în cadru, rezolvă majoritatea acestor întrebări într-un singur schimb de e-mail.
Măsurați flanșa, gâtul de alimentare, buzunarele pentru termocuplu și conexiunea de antrenare pe mașina reală - numai tonajul plăcuței de identificare nu vă va oferi o piesă care se potrivește.
Ce să întrebați unui producător sau unui angrosist înainte de a vă angaja
Există o diferență reală între un producător și un furnizor comercial și apare mai degrabă la a doua comandă decât la prima. Un producător poate ajusta geometria, poate păstra o toleranță și poate oferi o înregistrare a materialului. Un angrosist care pur și simplu mută cutii, de obicei, nu poate, iar decalajul devine vizibil atunci când o piesă necesită modificare sau atunci când o reclamație de uzură trebuie soluționată.
Întrebări care merită puse la începutul conversației:
- Puteți confirma în scris calitatea oțelului de bază și grosimea tratamentului de suprafață?
- Prelucrați geometria șurubului conform specificațiilor mele de rășină sau furnizați doar un profil standard?
- Ce inspecție dimensională se efectuează înainte de expediere și ce raport vine cu piesa?
- Puteți furniza setul potrivit — șurub, cilindru, inel de verificare, scaun și duză — ca un singur ansamblu verificat?
- Cum gestionați o reclamație de uzură: înlocuire, reprelucrare sau o analiză dimensională a piesei returnate?
- Care este experiența dumneavoastră cu procentul de umplutură și familia de rășini pe care o conduc?
Răspunsurile vă spun mai mult decât prețul. Un furnizor care vă solicită greutatea împușcatului, încărcarea umpluturii și configurația de încălzire a butoiului înainte de a cota, face lucrări de specificații. Un furnizor care cotează dintr-un diametru și o lungime vinde o piesă de marfă, iar piesele de marfă sunt cele care eșuează devreme la taxa abrazivă.
Experiența de livrare și de export contează, de asemenea, odată ce cumpărați peste granițe. Piesele care se livrează fără ambalaj de protecție pe zboruri și scaunul duzei sosesc cu daune de manipulare care sunt greu de dovedit după fapt. Întrebați cum este ambalată piesa, dacă duza și inelul de control sunt protejate individual și ce documentație călătorește împreună cu transportul în scopuri vamale și de garanție.
Un furnizor care întreabă despre configurația de încărcare a umplerii și de încălzire înainte de a cota face lucrări de specificații; cel care citează numai din diametru vinde o parte de marfă.
Tipare de eșec și ceea ce îți spun
Fiecare defecțiune de plastificare lasă o semnătură în datele procesului sau pe suprafața piesei. Citirea corectă a acestor semnături vă scutește de la înlocuirea componentei greșite.
- Pete negre sau dungi maro pe partea: material degradat ținut într-o zonă accidentată, de obicei zona de dozare, locașul inelului de control sau în spatele vârfului șurubului. Epurarea îl șterge pentru scurt timp, apoi revine.
- Greutatea loviturii se extinde pe o tură: reflux peste zboruri sau dincolo de inelul de verificare. Confirmați prin măsurarea poziției pernei în cicluri consecutive.
- Timp de topire urcând cu temperaturi stabile: eficiență redusă de transport, de obicei uzură în secțiunea de alimentare sau un spațiu de deschidere între șurub și cilindru.
- Fotografii scurte care apar la întâmplare pe un proces stabil: verificați scurgerile inelului sau o restricție a duzei, nu de obicei șurubul.
- Flash la o fotografie și la următoarea fotografie: dimensiune inconsecventă a loviturii de la o supapă de reținere care curge, uneori combinată cu un scaun uzat.
- Salivare sau strunuri la duză: rază degradată a vârfului duzei, contact cu scaunul uzat sau setări incorecte de decompresie.
- Temperatura butoiului care nu se va menține într-o zonă: banda de încălzire eșuată, contact incorect al termocuplului sau un buzunar pentru termocuplu care nu mai așează sonda corect.
O secvență de diagnosticare metodică economisește bani aici. Începeți cu cele mai ieftine piese: benzi de încălzire și termocupluri, apoi duză și inel de verificare, apoi măsurarea jocului șurubului și cilindrului. Inversarea acestei comenzi înseamnă să plătiți pentru înlocuirea șurubului pentru a rezolva o problemă pe care un vârf de duză ar fi rezolvat-o.
Când simptomele indică șurubul și cilindrul, o revizuire mai detaliată a mașină de turnat prin injecție șurub cilindric probleme comune vă poate ajuta să separați uzura de problemele de setare înainte de a vă angaja la o comandă de înlocuire. Multe defecțiuni aparente de uzură se dovedesc a fi o combinație a unui inel de control care curge și o setare a contrapresiunii care a fost crescută de-a lungul anilor pentru a compensa.
Diagnosticați de la cel mai ieftin la cel mai scump: benzi de încălzire, duză, inel de verificare, apoi măsurare șurub și butoi — nu începeți niciodată de la șurub.
Întrebări frecvente
Care sunt principalele părți ale mașinii de injecție din plastic care se uzează?
Grupul cu cea mai mare uzură este unitatea de plastificare: șurub, cilindric, inel de control, locaș de inel de control, vârf de șurub și duză. Pe partea clemei, piulițele barelor de legătură, știfturile și bucșele se uzează la intervale mai lungi. Benzile de încălzire și termocuplurile eșuează prin ciclul termic, mai degrabă decât prin abraziune, dar sunt înlocuite mai des decât orice piesă mecanică.
Cum știu când șurubul și cilindrul trebuie înlocuite?
Măsoară mai degrabă decât ghici. Dacă jocul radial dintre șurubul șurubului și orificiul cilindrului a crescut la aproximativ trei ori mai mult decât specificația originală, înlocuirea este de obicei justificată. Dovezile care susțin sunt datele procesului: extinderea greutății împușcatului, micșorarea pernei, creșterea timpului de topire și creșterea contrapresiunii necesare pentru a ține aceeași împușcare.
Șurubul și cilindrul trebuie întotdeauna înlocuite împreună?
În majoritatea cazurilor, da. Un șurub nou care rulează într-un butoi uzat nu se va etanșa corect și, ca urmare, noua piesă se uzează mai repede. Aceeași logică se aplică și inelului de control și scaunului. Înlocuirea unui element dintr-un set potrivit produce de obicei o mașină care funcționează mai bine timp de câteva săptămâni și apoi se întoarce la locul de unde a început.
Care este diferența dintre un butoi nitrurat și unul bimetalic?
Un butoi nitrurat are o carcasă întărită difuzată în suprafața de oțel, de obicei de 0,3 până la 0,6 mm adâncime. Un butoi bimetalic are o căptușeală din aliaj înalt turnat în orificiu, cu duritate în jurul valorii de HRC 58 până la 62 și o rezistență mult mai bună la umpluturi abrazive. Nitrurarea se potrivește cu rășini neumplute; construcția bimetală se potrivește cu rășini de inginerie umplute cu sticlă și minerale.
Pot înlocui șurubul fără a înlocui cilindrul?
Puteți, iar uneori este decizia corectă atunci când alezajul cilindrului este încă în toleranță și jocul poate fi restabilit cu un șurub ușor supradimensionat. Aceasta necesită mai întâi o măsurare precisă a alezajului. Fără el, un șurub supradimensionat într-un orificiu uzat este un joc de noroc care se termină de obicei cu uzură prematură sau uzură.
Cât ar trebui să dureze șuruburile mașinii de turnat prin injecție?
Nu există un singur răspuns, deoarece conținutul de umplere domină. Rășinile de bază neumplute pot oferi mulți ani de funcționare pe o mașină bine întreținută, în timp ce rășinile de inginerie umplute cu sticlă pot purta un șurub de uz general mult mai rapid. Abordarea practică este de a măsura spațiul liber la intervale programate și de a lăsa rata de uzură, nu calendarul, să stabilească punctul de înlocuire.
Ar trebui să cumpăr de la un producător sau un angrosist?
Cumpărați de la un producător atunci când geometria trebuie să se potrivească cu o anumită rășină, când toleranțele sunt strânse sau când aveți nevoie de documentație de material și inspecție. Un angrosist poate lucra pentru piese standard cu sarcini necritice, dar capacitatea de a ajusta un profil sau de a investiga o reclamație de uzură revine de obicei producătorului.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
