

Autor: Weibo
Data: Nov 09, 2026
Mașină de turnat prin injecție cu două plăci: design cleme, cilindru cu șurub și verificări de cumpărare
Când un modelator din Vietnam a stabilit prețul unei celule de 1.300 de tone pentru carcasele bateriilor, numărul care a decis proiectul nu a fost prețul mașinii. Era spațiu. Dispunerea clemei basculante avea nevoie de puțin peste unsprezece metri lungime, iar clădirea avea doar nouă. Trecerea la o mașină de turnat prin injecție cu două plăci a adus aceeași forță de strângere într-o amprentă pe care o putea găzdui fabrica, ceea ce a menținut macaraua, circuitele de răcire și cărucioarele de matriță existente exact acolo unde se aflau.
Acesta este motivul obișnuit pentru care cumpărătorii încep să se uite la două modele de plăci: nu noutate, ci spațiu, volumul de ulei și costul menținerii unei legături de comutare odată ce tonajul crește. Peste aproximativ 800 de tone de forță de strângere, o clemă cu două plăci câștigă în mod normal la lungimea mașinii și la numărul de piese. Sub aproximativ 400 de tone, o mașină cu comutare este de obicei mai ieftin de cumpărat și mai rapid în ciclul de uscare. Între aceste două puncte, decizia depinde de intervalul de înălțime a matriței, obiectivele privind durata ciclului și cât de mult din bugetul dvs. de întreținere doriți să cheltuiți pe știfturi, bucșe și linii de lubrifiere.
Există o a doua jumătate a deciziei care primește mult mai puțină atenție: unitatea de injecție. O mașină cu două plăci cu diametrul șurubului greșit, căptușeala cilindrului greșit sau un inel de control care se uzează în opt luni nu va oferi productivitatea promisă de designul clemei. Acest articol acoperă ambele jumătăți, deoarece sunt comandate împreună și sunt cotate împreună.
O clemă cu două plăci câștigă prețul în principal peste 800 de tone, în cazul în care lungimea redusă a compartimentului și mai puține piese de uzură depășesc costul de capital mai mare.
Cum o mașină de turnat prin injecție cu două plăci construiește forța de prindere
Unitatea de prindere a unei mașini cu două plăci conține doar două plăci mari: una fixată pe cadrul mașinii, una care se deplasează pe barele de legătură sau pe un ghidaj liniar. Nu există o a treia plată și nicio legătură de comutare în spatele plăcii în mișcare. Forța provine direct de la cilindrii hidraulici, iar barele de legătură sunt folosite pentru ghidare și blocare, mai degrabă decât pentru multiplicarea forței printr-o legătură mecanică.
Platoul în mișcare parcurge cursa completă de deschidere sub presiune scăzută și debit mare de la cilindrii cu cursă lungă. Odată ce fețele matriței se întâlnesc, despicați piulițele din interiorul plăcii mobile, aproape de canelurile prelucrate în barele de legătură. Cilindrii cu cursă scurtă trage apoi placa în mișcare înainte cu câțiva milimetri față de placa fixă, întinzând barele de legătură și creând forța de strângere. Deschiderea inversează secvența: presiunea este eliberată, piulițele se retrag, iar cilindrii cu cursă lungă iau platanul înapoi.
Ciclul de prindere în patru pași
- Închidere rapidă: cilindrii cu cursă lungă mișcă platoul la presiune scăzută până când se ajunge la zona de protecție a matriței.
- Protecția matriței: forța de închidere este limitată, astfel încât o inserție greșită sau o piesă blocată oprește placa în loc să zdrobească matrița.
- Blocare: piulițele despicate cuplează canelurile barei de legătură, iar cilindrii cu cursă scurtă formează forța de strângere stabilită.
- Eliberați și deschideți: scăderea de presiune a clemei, piulițele se retrag și platanul se întoarce cu viteză controlată pentru a proteja piesa și sistemul de ejectare.
De ce sistemul de blocare cu bară de legătură este detaliul care contează
Deoarece forța de strângere este aplicată pe o cursă foarte scurtă, precizia angajării piuliței decide cât de uniform ajunge forța la cele patru colțuri ale plăcuței. Dacă o piuliță se cuplează cu o fracțiune de întârziere, platanul se înclină, iar un platou înclinat apare ca fulger pe o parte a matriței și fotografii scurte pe cealaltă. Comenzile mai bune măsoară în mod direct deformarea barei de legătură și reduc presiunile individuale ale cilindrului, ceea ce menține paralelismul platanului într-o toleranță de lucru de obicei de aproximativ 0,1 până la 0,2 mm pe metru.
Consecința practică a întreținerii este simplă. Nu mai întrețineți știfturile, bucșele și un bloc de distribuție a lubrifierii la fiecare câteva săptămâni, dar trebuie să mențineți curățate canelurile barei de legătură, să verificați uzura dinților piuliței și să verificați calibrarea deformației o dată pe an. În plantele cu măcinare prăfuită sau compuși grei umpluți cu sticlă, contaminarea canelurilor este cea mai frecventă cauză a unei cleme care refuză brusc să construiască un tonaj complet.
Forța de strângere a două plăci provine de la cilindrii cu cursă scurtă, astfel încât angajarea piuliței barei de legătură, nu o legătură cu basculă, devine elementul critic pentru întreținere.
Două platine vs clemă basculară: care se potrivește podelei dvs. de turnare
Majoritatea cumpărătorilor care compară aceste două arhitecturi compară cu adevărat trei lucruri: cât de multă construcție consumă mașina, câtă muncă de întreținere absoarbe și câtă flexibilitate lasă matrițelor viitoare. Tabelul de mai jos prezintă diferențele care apar în cotațiile reale.
| Considerare | Clemă cu două plăci | Clemă de comutare (cu trei plăci). |
|---|---|---|
| Lungimea mașinii pentru același tonaj | Mai scurtă, adesea cu 15 până la 25% mai puțină lungime a golfului la tonaj mare | Mai lung, deoarece platanul de susținere a comutatorului adaugă lungime în spatele plăcii în mișcare |
| Piese de uzură din clemă | Puțini: dinți de piuliță, bucșe de ghidare, garnituri cilindrice | Mai multe: știfturi, bucșe, plăci de legătură, linii de lubrifiere |
| Viteza ciclului de uscare | Bun, dar de obicei puțin mai lent decât un comutator bine reglat la un tonaj mic | Rapid, mai ales sub 500 de tone unde masa în mișcare este mică |
| Flexibilitatea înălțimii matriței | Lat, deoarece cursa este hidraulică, iar reglarea înălțimii matriței este simplă | Limitat de geometria comutatorului și intervalul de înălțime a matriței motorizate |
| Costul capitalului sub 400 de tone | Mai mare pe tona de forță de strângere | Mai jos, motiv pentru care mașinile mici sunt în mare parte comutate |
| Cost de capital peste 1.000 de tone | Competitiv și adesea mai scăzut odată ce sunt luate în calcul lucrările de construcție și fundație | Mai înalt, plus mai mult oțel și mai multă încărcare pe podea |
| Volumul uleiului și sistemul hidraulic | Mișcare scăzută a uleiului în timpul strângerii, deoarece cursa este scurtă | Cilindrul de clemă este mic, dar legătura necesită o lubrifiere separată |
| Service si piese de schimb | Mai puține piese, dar cilindrii mari și piulițele sunt scumpe atunci când se defectează | Piese individuale ieftine, înlocuite mai des |
Decalajul ciclului uscat merită mai degrabă cuantificat decât presupus. Pe o mașină de 300 de tone care rulează un ciclu de 12 secunde, un comutator poate deține un avantaj de jumătate de secundă, care este de aproximativ patru procente de producție. La o mașină de 1.300 de tone care rulează un ciclu de 45 de secunde în mare parte, acea jumătate de secundă este mai aproape de un procent, iar lungimea depozitului economisit plus întreținerea redusă valorează mult mai mult decât diferența de ciclu.
Gama de înălțimi a matriței merită mai multă atenție decât primește de obicei, în special pentru magazinele de muncă. O clemă hidraulică cu două plăci acceptă o extindere mai largă a înălțimii stivei de matriță fără a modifica configurația mașinii, ceea ce contează atunci când un turnător câștigă un contract cu o matriță care a fost construită pentru o altă presă. Mașinile cu comutare se ocupă de acest lucru prin reglarea motorizată a înălțimii matriței, iar pe matrițele foarte înalte este posibil ca comutatorul să nu se îndrepte complet, ceea ce reduce forța de strângere realizabilă.
Mai este și problema fundațiilor. O mașină cu comutator de 2.000 de tone concentrează sarcina diferit față de o mașină cu două plăci de aceeași clasificare, iar în clădirile mai vechi diferența poate decide dacă aveți nevoie de o nouă groapă sau de o placă armată. Întrebați ambii furnizori pentru încărcarea podelei și desenele de adâncime a gropii înainte de a semna ceva.
Comparați două mașini cu plată și comutare în funcție de lungimea compartimentului, intervalul de înălțime a matriței și costul de întreținere pe cinci ani, nu numai pentru ciclul de uscare.
Dimensionarea forței de prindere, a plăcii și a spațiului de matriță înainte de a cumpăra
Forța de prindere nu este un număr pe care îl alegeți pentru că mașina de lângă o are. Se calculează din aria proiectată a piesei și a ghidajelor, înmulțită cu presiunea din cavitate necesară pentru umplerea și ambalarea matriței. O formulă de estimare operabilă în unități metrice este forța de strângere în tone egală cu aria proiectată în centimetri pătrați înmulțită cu presiunea din cavitate în bar, împărțită la 1.000. Mulți mașini de turnat pur și simplu folosesc o regulă generală de 0,5 până la 0,8 tone pe centimetru pătrat de suprafață proiectată pentru piese de mărfuri, care aterizează în același loc.
Patru verificări care decid dacă mașina se potrivește matriței
- Forța de prindere cu marjă: calculați necesarul, apoi adăugați 10 până la 20 la sută pentru împachetare, cavități decentrate și matrițe viitoare cu suprafață proiectată mai mare.
- Distanța barelor de legătură și dimensiunea plăcii: corpul matriței, plăcile de clemă și orice tracțiune hidraulică a miezului trebuie să treacă fizic între barele de legătură și să aterizeze în interiorul șuruburilor plăcii.
- Înălțimea matriței și lumina zilei: înălțimea stivei închise trebuie să se afle între înălțimea minimă și maximă a matriței, iar lumina naturală deschisă trebuie să elibereze piesa plus prinderea robotului.
- Ejectie: cursa ejectorului și forța ejectorului trebuie să se potrivească cu adâncimea piesei, în special pentru carcasele adânci în care o cursă scurtă lasă piesa atârnată de miez.
| Tipul piesei și al materialului | Presiunea din cavitate pentru estimare (bar) | Comentariu |
|---|---|---|
| PE sau PP, perete gros, lungime scurtă de curgere | 300 până la 400 | Umplere ușoară, secțiune generoasă de perete |
| Piese generale ABS, PS, HDPE | 400 până la 500 | Interval de lucru standard pentru estimare |
| Ambalaj PP cu perete subțire | 600 până la 800 | Raport mare lungime debit la grosimea peretelui |
| Piese tehnice PA sau PBT umplute cu sticla | 700 până la 1.000 | Vâscozitate ridicată plus încărcare de umplutură |
| Piese de precizie cu toleranță strânsă | 800 până la 1.200 | Sunt necesare ambalare completă și contracție redusă |
Deformarea platanului este al doilea număr care decide calitatea piesei. O plată care se îndoaie sub sarcină lasă fețele matriței separate în centru, iar rezultatul este o parte cu bliț în mijloc și fotografii scurte la margini. Constructorii de mașini indică limite de deformare și este corect să ceară valoarea la forța nominală de strângere. Este la fel de corect să ne întrebăm cum se schimbă valoarea atunci când matrița este montată în afara centrului, ceea ce este normal în atelierele de lucru mixte.
Pentru matrițe foarte mari, distanța dintre bare de legătură, mai degrabă decât tonaj, devine adesea factorul limitativ. Este obișnuit să găsiți o mașină cu suficientă forță de strângere, dar nu suficient spațiu între bare pentru baza matriței, ceea ce forțează un salt la următoarea dimensiune și un angajament de capital mult mai mare. Desenarea plicului de matriță pe hârtie înainte de interogarea mașinii economisește săptămâni de negociere mai târziu.
Calculați forța de strângere din zona proiectată și presiunea din cavitate, apoi confirmați distanța dintre barele de legătură, înălțimea matriței și cursa ejectorului înainte de a comanda mașina.
Unde două mașini cu platan modifică aspectul instalației și consumul de energie
Modificările de aspect sunt cel mai ușor de văzut când lungimea mașinii este desenată la scară pentru un întreg compartiment. Tabelul de mai jos compară lungimile totale orientative ale mașinii pentru aceeași clasă de forță de strângere, utilizând dimensiunile tipice de catalog, mai degrabă decât un desen specific al constructorului. Este menit să arate tendința, nu să înlocuiască un desen de cotație.
Lungimea indicativă a mașinii în funcție de clasa de forță de strângere (metri)
Clemă de comutare Clemă cu două plăci
450 t comutator
7.2
450 t două platine
6.0
900 t comutator
9.4
900 t două platine
7.8
Comutator 1.300 t
11.2
1.300 t două platine
9.1
Comutator de 2.000 t
14.5
2.000 t două platine
11.6
Decalajul se lărgește pe măsură ce tonajul crește, tocmai de aceea două planșe domină noile instalații cu tonaj mare. Economisirea de doi până la trei metri a lungimii golfului este rareori doar un cost de construcție; de multe ori decide dacă o mașină suplimentară se încadrează într-o macarală existentă și acea mașină suplimentară poate valora mai mult decât diferența de preț dintre modelele de cleme.
Comportamentul energetic urmează același model. Deoarece forța de strângere este generată pe o cursă scurtă, volumul de ulei deplasat în timpul strângerii este mic, iar pompa lucrează mai puțin pe ciclu la un tonaj mare. Acest avantaj este cel mai ușor de capturat cu o pompă servo-acționată sau cu un sistem de deplasare variabilă în buclă închisă, asociat cu un acumulator în care vârfurile clemei și injecției se suprapun. La mașinile fără această strategie de control, economisirea teoretică poate dispărea.
Răcirea, hidraulica și accesul la service se schimbă și ele. O mașină mai scurtă înseamnă, de obicei, curse hidraulice mai scurte și mai puține puncte de scurgere, dar cilindrii stau aproape de barele de legătură, așa că accesul pentru înlocuirea etanșării trebuie gândit în faza de amenajare. Lăsați cel puțin un metru de spațiu liber în partea neoperator și verificați dacă cârligul macaralei poate ajunge la butoi pentru îndepărtarea șuruburilor fără a demonta gardul de siguranță.
Peste 900 de tone, lungimea salvată a compartimentului și mișcarea redusă a uleiului sunt cele două avantaje de aspect care justifică cel mai adesea o mașină cu două plăci.
Unitatea de injecție încă decide calitatea pieselor pe o mașină cu două plăci
Cumpărătorii petrec luni întregi pe clemă și apoi acceptă orice unitate de injecție se află în catalogul standard. Aceasta este o greșeală, deoarece la o mașină mare cu două plăci, unitatea de injecție este locul în care apar cele mai multe probleme de calitate odată ce începe producția. Greutatea injecției, viteza de injectare, capacitatea de plastificare și omogenitatea topiturii provin toate din combinația șurubului, cilindrului și duzei și niciunul dintre acestea nu este decis de designul clemei.
Diametrul șurubului este primul compromis. Un șurub mai mare oferă o greutate mai mare pentru aceeași cursă, dar pentru o anumită presiune hidraulică produce o presiune specifică de injecție mai mică la duză. Creșterea cu un șurub pentru a câștiga capacitatea de împușcare poate costa douăzeci până la treizeci la sută din presiunea de injecție disponibilă, ceea ce este suficient pentru a transforma o fereastră de proces confortabilă într-una marginală pe o parte cu perete subțire. Abordarea corectă este de a dimensiona șurubul pe greutatea șurubului și apoi de a confirma că presiunea de injecție rezultată, înmulțită cu raportul de intensificare, acoperă totuși necesarul matriței cu marjă.
Capacitatea de plastificare este constrângerea care prinde locurile de muncă cu cavitație mare. Șurubul trebuie să se topească și să omogenizeze șurubul în timpul de răcire al ciclului anterior, astfel încât rata de recuperare stabilește plafonul de ieșire. Un șurub cu o secțiune de barieră adecvată și o zonă de alimentare bine proiectată se recuperează mai repede la o viteză mai mică a șurubului, ceea ce reduce variația temperaturii de topire și protejează polimerul de deteriorarea prin forfecare.
Lungimea butoiului și numărul zonelor de încălzire urmează șurubul. O unitate de uz general poate rula cu patru sau cinci zone; o mașină de prelucrare largă care manipulează rășini de inginerie necesită adesea mai multe zone plus un încălzitor separat al duzei și un senzor de presiune de topire la duză. Poziția senzorului contează, deoarece un traductor montat prea departe de vârf citește o presiune întârziată pe care controlerul o supracorectează apoi.
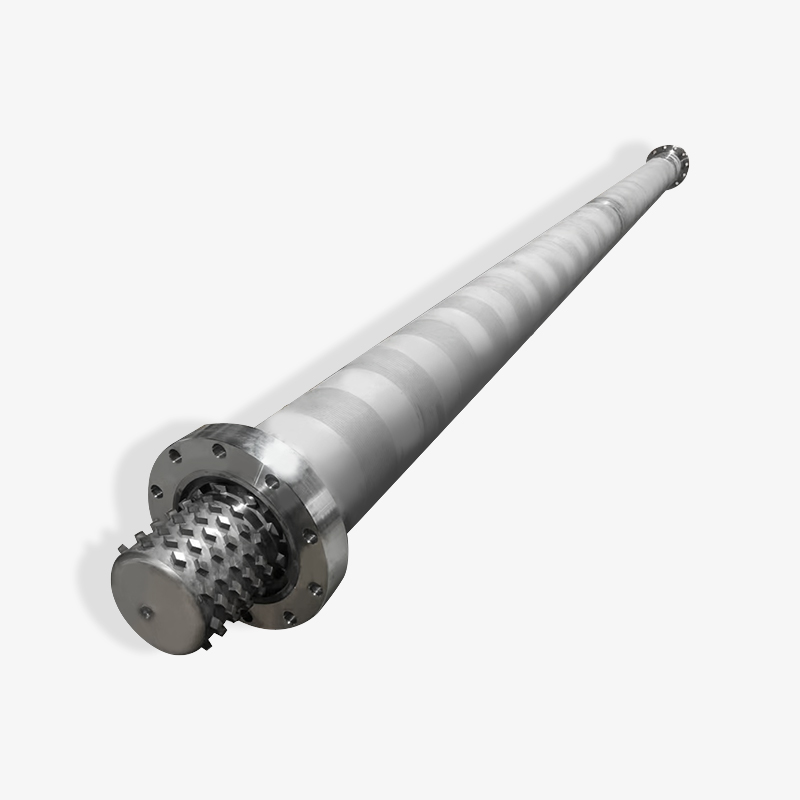
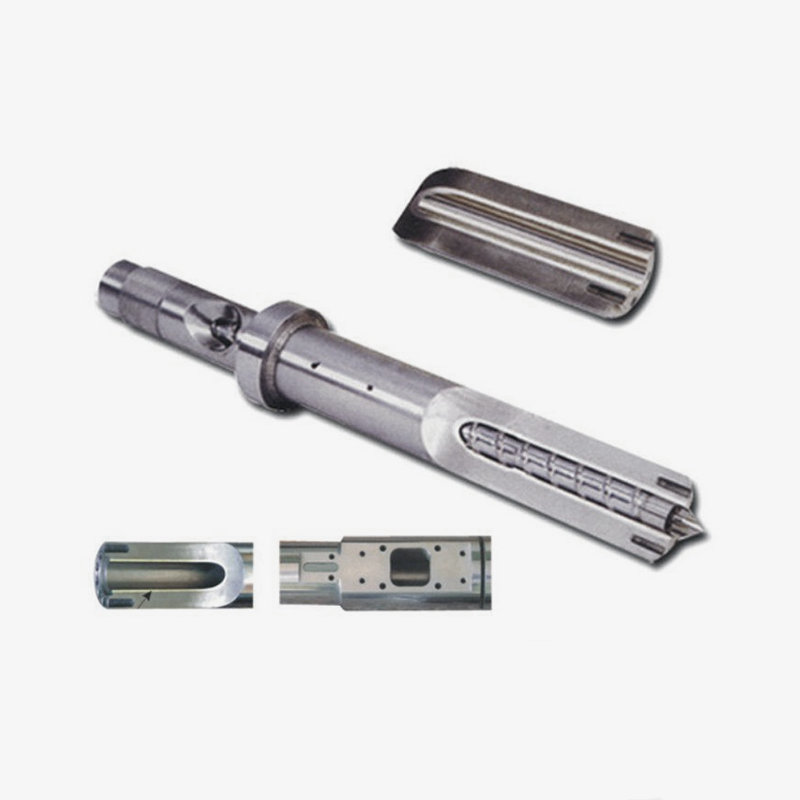
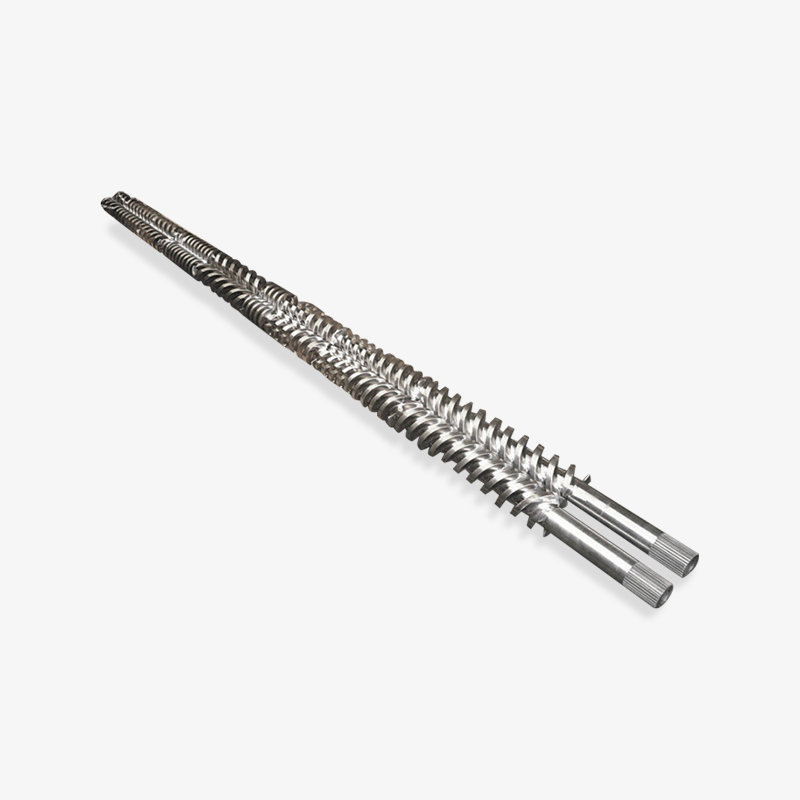
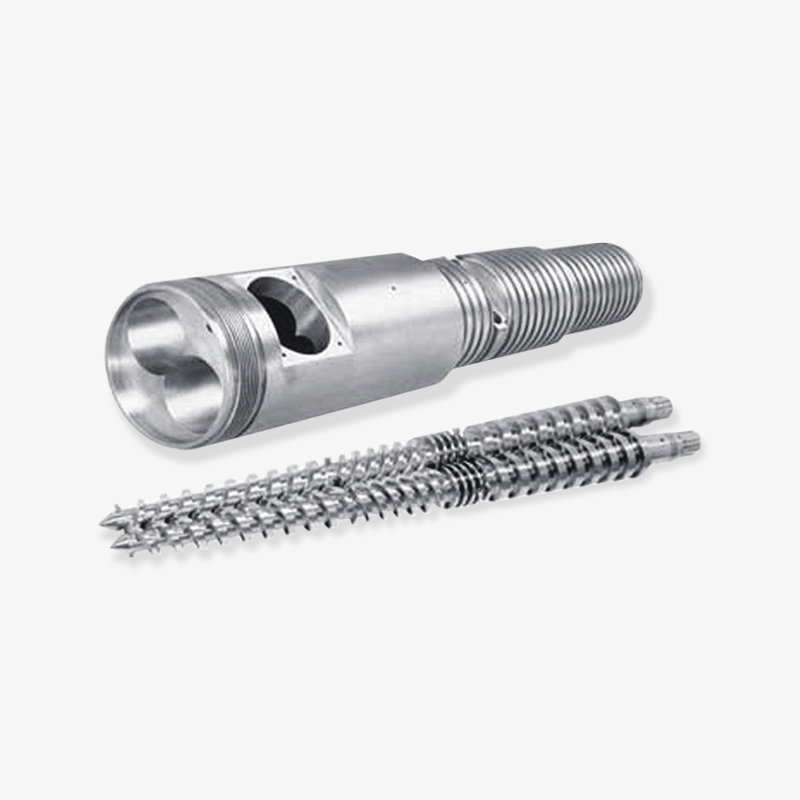
 Butoi cu șurub pentru mașină de turnat prin injecție personalizat Ansamblu șurub și butoi asortate cu specificații personalizabile și tratamente pentru plastificare stabilă; revizuiți dimensiunile și detaliile de manipulare atunci când configurați mașini mari. Vizualizare produs →
La mașinile din clasa de 1.000 de tone, șuruburile rulează de obicei de la 90 la 130 mm în diametru, iar cilindrul este o componentă lungă, grea, care este greu de manevrat fără puncte de ridicare adecvate. Specificați acele puncte de ridicare și direcția de îndepărtare în etapa de comandă. Sună banal până când se întâmplă prima schimbare a șurubului într-o tură de vineri seara, cu macaraua deja angajată la schimbarea matriței.
Tonajul clemei stabilește dimensiunea mașinii, dar diametrul șurubului, capacitatea de plastificare și presiunea duzei decid dacă mașina are de fapt toleranța în producție.
Specificațiile șuruburilor și cilindrului care se potrivesc cu unitățile mari de prindere
Odată ce forța de prindere depășește pragul de 700 de tone, unitatea de injecție este comandată separat în multe proiecte, fie ca înlocuitor pentru o unitate uzată, fie ca configurație personalizată. Tabelul de mai jos oferă greutățile aproximative ale șuruburilor de uz general, util ca primă verificare a sensului când vine o ofertă cu un diametru șurub care pare prea mic sau prea mare pentru piesa.
| Diametru șurub (mm) | Greutate aproximativă a loviturii, PS (g) | Clasa de forță de strângere de obicei asociată (t) | Aplicație tipică |
|---|---|---|---|
| 45 | 230 | 100 până la 180 | Piese tehnice mici, lucrări cu mai multe cavități |
| 60 | 540 | 250 până la 400 | Piese de aparate, ornamente auto |
| 75 | 1.070 | 450 până la 650 | Lăzi, pubele, carcase mari |
| 90 | 1.840 | 700 până la 1.000 | Piese auto si logistica |
| 110 | 3.370 | 1.100 până la 1.600 | Carcase de baterii, paleți, piese tehnice mari |
| 130 | 5.560 | 1.800 până la 2.500 | Piese foarte mari, cavitație scăzută |
Raportul dintre lungime și diametru controlează cât de mult timp de rezidență devine polimerul și cât de stabilă devine topitura. Un raport de 20:1 până la 22:1 acoperă majoritatea lucrărilor de mărfuri, în timp ce 24:1 și mai sus se potrivește rășinilor de inginerie și compușilor în care amestecarea și uniformitatea temperaturii contează. Raportul de compresie scade de obicei între 2,0 și 3,0 pentru șuruburile de injecție, mai mic pentru materialele sensibile la forfecare și mai mare pentru rășinile cristaline care necesită o tranziție rapidă.
Secția de contorizare merită propria decizie. O zonă de măsurare simplă și un design de barieră se comportă diferit în ceea ce privește stabilitatea de recuperare, iar pe o mașină cu două plăci care rulează o lovitură mare, stabilitatea de recuperare afectează în mod direct consistența greutății părții între cavități. Acolo unde piesa are o toleranță strânsă la greutate, un șurub cu o secțiune de amestec în zona de dozare se amortizează adesea mai repede decât orice echipament de inspecție din aval.
Supapa de reținere, sau inelul de control, este cea mai ieftină componentă a unității de injecție și cea care provoacă cele mai multe resturi. Un inel uzat permite topiturii să alunece înapoi în timpul injectării, astfel încât mașina să mențină poziția împingând mai mult material, iar greutatea împușcatului variază între cicluri. Specificați materialul inelului pentru încărcarea umpluturii în compusul dvs. și păstrați o rezervă pe raft. În cazul lucrărilor umplute cu sticlă, inelul poate fi primul articol care trebuie înlocuit, uneori în decurs de un an.
Dimensionați șurubul pe greutatea șurubului și presiunea de injecție necesară, apoi confirmați L/D, raportul de compresie și verificați materialul inelului față de compusul real.
Uzura, materialele și costul greșirii cilindrului
Selecția butoiului este locul în care o echipă de achiziții poate economisi bani rapid și îi poate pierde și mai repede. Un butoi nitrurat este alegerea standard pentru rășinile de bază neumplute: un strat de nitrurare de aproximativ 0,4 până la 0,7 mm cu o duritate a suprafeței de aproximativ 900 până la 1.000 HV, aplicat pe un corp de oțel nitrurat. Funcționează bine pentru poliolefine, PS, ABS și lucrări de uz general cu conținut modest de umplutură.
Odată ce compusul conține mai mult de aproximativ 20 până la 25% fibră de sticlă, umplutură minerală sau pigment abraziv, mecanismul de uzură se schimbă de la lustruire lentă la eroziune rapidă. Un butoi bimetalic cu o căptușeală turnată centrifug care conține particule de carbură rezistă mult mai bine la această eroziune, iar prima de cost aterizează de obicei între două și trei ori prețul unui butoi nitrurat de aceeași dimensiune. Dacă acest lucru se plătește depinde de tonaj, timpul ciclului și încărcarea umpluturii, iar calculul este simplu: comparați intervalul de înlocuire al unui butoi nitrurat cu cel bimetalic, adăugați costul timpului de nefuncționare și vedeți care număr este mai mic.
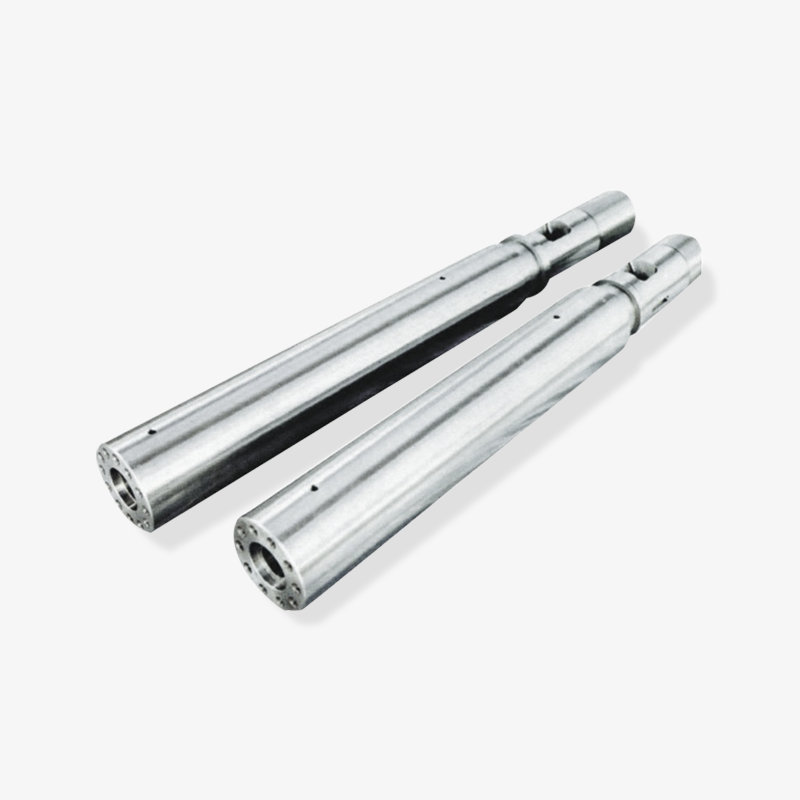
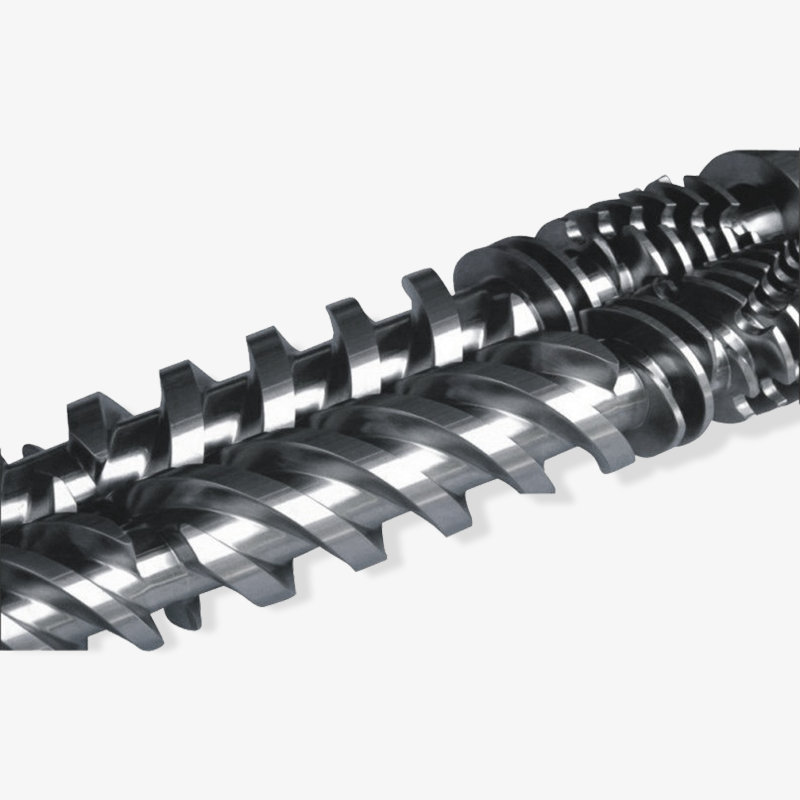
 Butoi cu șurub bimetalic personalizat pentru mașini de plastic Opțiuni de butoi și șuruburi bimetalice care vizează rezistența la uzură și coroziune, cu componente adaptate CNC și aliaje personalizate pentru materiale plastice umplute sau speciale. Vizualizare produs →
Coroziunea este o problemă separată de abraziune și are nevoie de un răspuns separat. PVC, POM, materiale ignifuge și materiale cu reziduuri acide atacă peretele cilindrului și suprafața șurubului chiar și atunci când nu există material de umplutură. În aceste cazuri, o căptușeală rezistentă la coroziune sau un material cilindric și șurub potrivit corespunzător contează mai mult decât duritatea în sine.
Unde uzura apare de fapt prima
- Inelul de control și scaunul, pentru că văd cea mai mare presiune și cel mai alunecat contact.
- Zona de alimentare a șurubului, unde adâncimea de zbor crește treptat, iar rata de transport a solidelor scade.
- Secțiunea de măsurare, unde alezajul butoiului crește și vârfurile de zbor își pierd muchia ascuțită.
- Duza, în special cu materiale umplute și orificii cu diametre mici.
Măsurarea uzurii este simplă și rar se face suficient de des. Un indicator de alezaj în trei poziții de-a lungul cilindrului, un micrometru pe șuruburile și o verificare vizuală a locașului inelului vă vor spune dacă unitatea trebuie înlocuită sau doar pentru un inel nou. Înregistrarea acestor numere în fiecare an transformă întreținerea din presupuneri în programare și oferă furnizorului suficiente informații pentru a cita cu exactitate un înlocuitor.
Alegeți oțel nitrurat pentru rășini de bază curate și o căptușeală bimetală odată ce conținutul de umplutură trece de aproximativ 20%, dar verificați coroziunea separat de abraziune.
Lista de verificare RFQ pentru cumpărătorii care lucrează cu un producător de șuruburi și butoi
Majoritatea comenzilor cu șuruburi și butoi întârziate nu sunt întârziate de capacitatea de producție. Acestea sunt întârziate de informații lipsă, iar elementul lipsă este de obicei o dimensiune a flanșei sau o gaură de termocuplu care apare doar atunci când noul butoi este oferit mașinii. Adunarea datelor de mai jos înainte ca ancheta să dispară elimină cea mai mare parte a riscului.
Date de inclus în anchetă
- Marca mașinii, modelul și forța nominală de strângere, plus numărul original al șurubului, dacă este disponibil.
- Diametrul șurubului, lungimea totală și raportul dintre lungimea efectivă și diametrul, cu un desen dacă originalul nu este standard.
- Lungimea cilindrului, diametrul exterior al flanșei, grosimea flanșei, cercul șuruburilor și numărul găurilor pentru șuruburi.
- Forma și poziția gâtului de alimentare, dacă este inclus un manșon de alimentare și dimensiunile deschiderii gâtului.
- Număr de zone de încălzire, lățimi și tensiuni ale benzilor de încălzire, plus pozițiile și adâncimile orificiilor pentru termocuplu.
- Tipul duzei, raza, diametrul orificiului și dacă este necesară o duză de închidere sau cu arc.
- Materialul de prelucrat, conținutul de umplutură și orice aditiv ignifug sau coroziv.
- Tratamentul de suprafață necesar, specificația durității și dacă este de așteptat un raport dimensional.
Merită să fiți explicit cu privire la inspecție. Un furnizor serios va furniza un raport dimensional, citiri de duritate, o înregistrare a dreptății și un rezultat al testului de presiune pentru butoi. Dacă aceste documente nu sunt oferite, întrebați dacă pot fi, deoarece un furnizor care își măsoară propria producție este de obicei un furnizor care poate deține o toleranță la a doua comandă, precum și la prima.
Există, de asemenea, un punct comercial pe care cumpărătorii experimentați îl ridică devreme. Întrebați dacă compania este un producător cu prelucrare proprie, nitrurare și șlefuire sau un angrosist care asambla piese de la mai multe ateliere. De obicei, un producător poate controla timpul de livrare și poate rezolva o întrebare de toleranță direct, în timp ce o companie comercială adaugă un nivel de comunicare. Ambele modele pot funcționa, dar decizia de cumpărare ar trebui să reflecte cu care aveți de-a face.
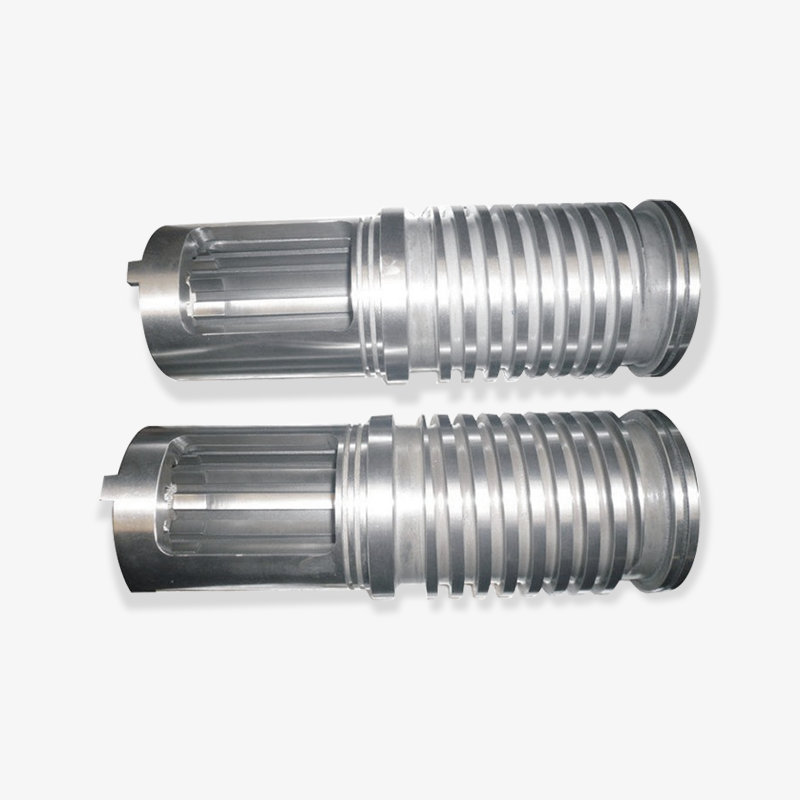
 Componente și duză personalizate pentru mașină de turnat prin injecție Corpul frontal SKD61, componentele șuruburilor și duza pentru stabilitatea plastifiantei; util pentru specificarea pieselor de uzură potrivite și păstrarea pieselor de schimb critice cu componentele principale. Vizualizare produs →
La final, comandați părțile mici cu cele mari. Vârfurile de șuruburi, inelele de verificare, scaunele, vârfurile duzei și benzile de încălzire sunt ieftine în raport cu componentele principale și sunt elementele care opresc o linie atunci când eșuează. Un singur transport care conține un inel de rezervă și o duză de rezervă costă mult mai puțin decât o urgență de transport aerian trei luni mai târziu.
Un RFQ complet cu dimensiunile flanșei, pozițiile termocuplurilor și detaliile de umplere îndepărtează cel mai mare risc de timp înainte de plasarea comenzii.
Preț, timp de livrare și selecție furnizor
Pentru un proiect de mașină cu două plăci, pachetul șurub și cilindru reprezintă o parte mică din costul total, dar o parte mare a riscului de planificare. Un șurub și un cilindru nitrurat standard pentru o unitate de injecție de dimensiuni medii durează de obicei câteva săptămâni de la aprobarea desenului, iar o unitate bimetală sau o flanșă personalizată poate dura mai mult. Acele săptămâni stau între instalarea mașinii și prima parte care poate fi vândută, așa că aparțin planului de proiect, nu într-un e-mail de urmărire.
Trei factori mișcă prețul mai mult decât orice altceva. Materialul și tratamentul sunt pe primul loc, cu un butoi bimetalic și un șurub care costă substanțial mai mult decât o pereche nitrurata. Mărimea este pe locul doi, deoarece un butoi de 130 mm consumă mult mai mult oțel și timp de prelucrare decât unul de 60 mm. Complexitatea este a treia: o flanșă non-standard, un gât de alimentare neobișnuit sau un șurub cu o secțiune de amestecare specializată, toate adaugă timp de inginerie înainte ca primul cip să fie tăiat.
Selectarea furnizorului se reduce de obicei la dovezi. Întrebați de cât timp compania produce seturi de șuruburi și butoaie, câți metri pătrați de spațiu de prelucrare operează și ce piețe de export deservește deja. Un producător care a furnizat constructori de mașini din plastic din America de Nord, Europa și Asia de Sud-Est de zeci de ani a trecut deja prin auditurile furnizorilor pe care le-ar conduce propria echipă de calitate.
Zhoushan Microwave Screw Machinery produce șuruburi și butoaie pentru mașini din plastic din 1990, operează dintr-un atelier de peste 10.000 de metri pătrați și exportă pe piețe precum Statele Unite, Germania, Dubai, Vietnam și Thailanda. Gama de produse acoperă șuruburi simple, butoaie cu șuruburi conice și paralele, butoaie cu șuruburi planetare, butoaie cu șuruburi bimetalice, șuruburi de extrudare din cauciuc și butoaie și accesorii pentru mașini de turnare prin injecție, ceea ce înseamnă că un cumpărător care asambla o unitate de injecție pentru o mașină mare cu două plăci poate obține pachetul complet de uzură de la un contact tehnic în loc să coordoneze mai multe ateliere.
Tratați comanda șurubului și cilindrului ca pe un articol de programare cu propriul termen de livrare și selectați un furnizor pe baza capacității de producție documentate, mai degrabă decât doar pe preț.
Întrebări frecvente: Întrebări privind mașina de turnat prin injecție cu două plăci
Este o mașină de turnat prin injecție cu două plăci mai bună decât o mașină cu comutare?
Este mai bine peste aproximativ 800 de tone, în cazul în care unitatea de cleme mai scurtă, intervalul mai larg de înălțime a matriței și piesele de uzură reduse depășesc costul de capital mai mare. Sub aproximativ 400 de tone, o mașină cu comutare este de obicei mai ieftină și puțin mai rapidă în ciclul de uscare, astfel încât avantajul celor două plăci se îngustează considerabil.
Cum calculez forța de strângere de care am nevoie?
Înmulțiți aria proiectată a piesei și a curelei în centimetri pătrați cu presiunea din cavitate în bari, apoi împărțiți cu 1.000 pentru a obține tone. Adăugați o marjă de 10 până la 20 la sută pentru ambalare și matrițe viitoare și confirmați cifra în raport cu analiza de umplere a producătorului de matrițe înainte de a vă angaja la dimensiunea unei mașini.
Unitatea de injecție diferă la o mașină cu două plăci?
Nu în principiu, ci la scară. Unitățile de prindere mari se împerechează cu șuruburi în intervalul de 90 până la 130 mm și greutăți ale împușcăturii de la aproximativ 1,8 până la 5,5 kilograme pentru polistiren, astfel încât capacitatea de plastificare, zonele de încălzire a cilindrului și recuperarea șuruburilor devin mai critice pentru timpul ciclului decât la o mașină mică.
Cât de des trebuie înlocuite șuruburile și butoaiele?
Pentru rășini de bază curate pe o mașină bine funcționată, un șurub și un butoi nitrurati pot dura mulți ani. În cazul compușilor umpluți cu sticlă, inelul de control poate avea nevoie de înlocuire în decurs de un an și cilindrul în sine mult mai devreme, motiv pentru care aplicațiile abrazive justifică de obicei o căptușeală bimetală de la început.
Pot monta un șurub și un butoi noi pe o mașină mai veche?
De obicei da, cu condiția ca dimensiunile flanșei, gâtul de alimentare, lungimea șurubului și conexiunea de antrenare să fie măsurate cu precizie. Multe mașini mai vechi au flanșe non-standard, așa că un desen dimensional sau o măsurătoare de șantier este esențială înainte de fabricarea înlocuirii.
Ce ar trebui să verific la livrare?
Confirmați raportul dimensional în raport cu desenul, verificați citirile de duritate, inspectați alezajul și suprafețele de zbor pentru scoruri și verificați dacă orificiile termocuplului și pozițiile benzii de încălzire se potrivesc cu mașina. Rulați unitatea printr-o încălzire la temperatură scăzută înainte de producție pentru a confirma acoperirea încălzitorului și răspunsul senzorului.
Cele mai multe două întrebări legate de achiziționarea plăcilor se întorc la trei numere: forța de strângere necesară, greutatea împușcatului și confirmarea că matrița se potrivește între barele de legătură.
Lectură aferentă și pașii următori
Designul clemei și unitatea de injecție sunt specificate în aceeași întâlnire de proiect, dar întreținute de oameni diferiți și ambele merită o decizie documentată. Înainte ca comanda de achiziție să iasă, puneți calculul forței de strângere, desenul plicului matriței și specificațiile șurubului și cilindrului într-un singur fișier și trimiteți acel fișier fiecărui furnizor implicat.
Pagini utile de pe acest site
Dacă mașina este încă selectată, solicitați mai devreme constructorul mașinii desenul unității de injecție. Acest singur document îi spune unui producător de șuruburi și butoi dimensiunea flanșei, lungimea șurubului, aspectul zonei de încălzire și interfața duzei și permite comanda pieselor de uzură să ruleze în paralel cu instalarea mașinii și nu după aceasta.
Pentru cumpărătorii care administrează un portofoliu mixt de mașini mari cu două plăci și prese cu bascule mai mici, ajută și la standardizarea diametrelor șuruburilor acolo unde gama de piese permite. Mai puține dimensiuni înseamnă mai puține inele de rezervă, mai puține variante de bandă de încălzire și un timp de răspuns mai scurt atunci când o linie se oprește.
Comandați pachetul șurubului și cilindrului alături de mașină, folosind un document care combină datele clemei, dimensiunile plicului matriței și al unității de injecție.
Afișare la rulment selectată

 浙公网安备 33090202000520 号
